增材制造在航空量产线的3个真问题,没人跟你说透
上周跟某航空制造所的老工喝酒,他拍桌子吐槽——说外面吹了十年的增材制造,到了量产线还是卡脖子,根本不是打印个样子货那么简单。
这话真没说错。
我跑了近20家做工业级增材制造的车间,从珠三角的精密五金厂到西安的航空制造基地,最大的感受是:大众对增材制造的认知,还停留在3D打印个手板、做个文创摆件的阶段,根本不知道现在的金属增材制造,已经能直接打适航认证的航空零件了。
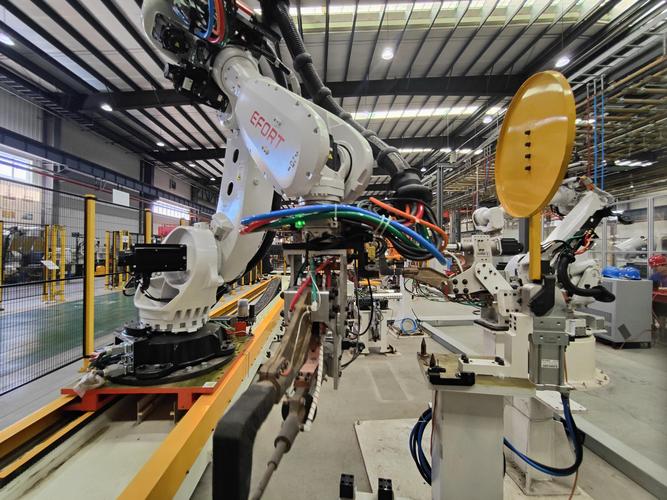
 航空钛合金增材制造量产车间
问:现在工业级增材制造的设备单台动辄几百万,算下来单个零件的成本比传统机加工还高,量产真的划算吗?
答:别拿打印1个件的成本算量产账。我们算过某款航空发动机安装支架的账——传统工艺要开3套锻模,加工周期12周,材料利用率只有14%,增材制造直接取消模具,3周就能交付合格件,材料利用率能到89%。批量到50件以上,单台综合成本直接比传统工艺低42%。哦对,还有个隐藏收益:零件重量减了31%,按民航飞机全生命周期算,每减1公斤能省近30万的航油成本,这个账之前很多人根本没算到明面上来。
金属增材制造零件工业CT检测场景
问:很多宣传说增材制造能实现“拓扑优化的任意复杂结构”,实际量产的时候真的不用考虑工艺约束吗?
答:吹得太玄了。我们去年做的某款拓扑优化的航空支架,一开始设计出来的结构最细的位置只有2mm,打印的时候因为熔池的温度梯度过大,直接打弯了5个件——后来跟设计团队磨了3轮,把最细的支撑位置加到3.5mm,既保留了85%的减重效果,又能稳定实现连续批次打印。说白了,现在的增材制造不是“想打啥就打啥”,是设计、工艺、材料三方坐下来磨出来的最优解,不是设计师对着软件点一下生成的结构就能直接上机的。
2024年增材制造的新方向,根本不是“替代传统加工”
很多人聊增材制造,总喜欢跟传统机加工比“谁快谁慢”,这思路从根上就错了。
现在行业里跑得最快的玩家,根本没想着用增材制造去替代所有的传统加工。
比如今年国内某机床厂推出的混合制造设备,直接把金属增材打印头和五轴高速铣头集成在同一个加工舱里——打印完一个带复杂流道的模具镶件,根本不用把零件拆下来送到机加工车间,直接在同一台设备上把配合面精加工到±0.005mm的精度,整个流程的时间比分开做少了60%。
还有更前沿的:梯度材料增材制造。现在已经有团队在做航空发动机叶片的梯度打印——靠近叶尖的位置用耐高温的单晶高温合金,靠近叶根的位置用高强度的结构钢,两种材料在过渡区是连续渐变的,根本不会有传统焊接工艺带来的界面薄弱问题。这个技术现在已经在某国产商发的试验件上跑了500小时的长期试车了。
说实话,之前我也觉得增材制造是个拿项目经费的花架子,直到去年去商飞的总装车间,看到工人把打印好的钛合金连接件直接送到总装工位,没有一堆中间的转运、开模、粗加工环节,那种冲击感真的——你能感觉到制造逻辑在变。
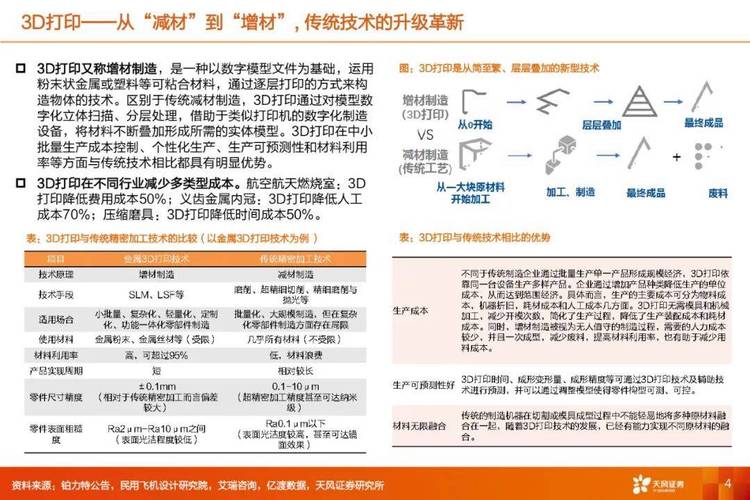
不是把一块整块的料切掉多余的部分,是从粉末开始,一层一层堆出你要的形状,没有多余的料,没有多余的工序。
没有捷径。
别信忽悠。
别再拿“原型件”当增材制造的核心价值
很多人刚接触增材制造,第一反应就是“打样很快”。 没错,打样确实快。但2024年了,工业级增材制造的核心价值早就不是打样了。 就拿空客A350来说,单架机上用的钛合金增材制造连接件已经超过1200个,不是啥试验件,是直接装机的量产件。我们去年去看的国内某金属粉末床熔融设备厂商的量产线,现在已经能做到每批次200个同规格航空支架,尺寸偏差稳定控制在±0.02mm,材料利用率从传统机加工的15%拉到90%,零件整体重量还减了30%以上。 航空钛合金增材制造量产车间
问:现在工业级增材制造的设备单台动辄几百万,算下来单个零件的成本比传统机加工还高,量产真的划算吗?
答:别拿打印1个件的成本算量产账。我们算过某款航空发动机安装支架的账——传统工艺要开3套锻模,加工周期12周,材料利用率只有14%,增材制造直接取消模具,3周就能交付合格件,材料利用率能到89%。批量到50件以上,单台综合成本直接比传统工艺低42%。哦对,还有个隐藏收益:零件重量减了31%,按民航飞机全生命周期算,每减1公斤能省近30万的航油成本,这个账之前很多人根本没算到明面上来。
量产线上最容易踩的3个坑,全是血泪教训
别觉得买了几百万的设备,就能躺着接量产订单。我们见过太多企业,前期宣传吹得震天响,真到量产环节,连续几个批次的件不合格,直接亏到连设备钱都赚不回来。 ❗第一个坑:粉末材料的批次稳定性。很多人觉得买了牌号对的金属粉末就万事大吉,结果同牌号的TC4钛合金粉末,换个批次,打印出来的零件疲劳强度直接掉21%——之前某所做的某型发动机安装座,就是因为换了没做批次验证的便宜粉末,疲劳试验直接断裂,整个项目硬生生拖了8个月。 💡第二个坑:后处理的流程没跟上。别以为打印完拆了支撑就完事了。金属增材制造的零件内部残余应力比同规格的传统锻件高3倍,你要是忘了做阶梯式去应力退火,装到飞机上飞个几十小时,尺寸直接飘了0.1mm,那就是实打实的飞行安全隐患。 ✅第三个坑:质检的流程没匹配。传统机加工是靠三坐标测关键配合尺寸,增材制造的零件是一体化成型的,内部有随形冷却流道、点阵镂空结构,你拿普通的超声波探伤根本查不出内部的微米级孔隙——现在最新的行业做法,是把工业CT的检测节拍压到15分钟/件,和打印节拍匹配,才敢把零件送上量产线。 金属增材制造零件工业CT检测场景
问:很多宣传说增材制造能实现“拓扑优化的任意复杂结构”,实际量产的时候真的不用考虑工艺约束吗?
答:吹得太玄了。我们去年做的某款拓扑优化的航空支架,一开始设计出来的结构最细的位置只有2mm,打印的时候因为熔池的温度梯度过大,直接打弯了5个件——后来跟设计团队磨了3轮,把最细的支撑位置加到3.5mm,既保留了85%的减重效果,又能稳定实现连续批次打印。说白了,现在的增材制造不是“想打啥就打啥”,是设计、工艺、材料三方坐下来磨出来的最优解,不是设计师对着软件点一下生成的结构就能直接上机的。
2024年增材制造的新方向,根本不是“替代传统加工”
 2024年增材制造的新方向,根本不是“替代传统加工”
很多人聊增材制造,总喜欢跟传统机加工比“谁快谁慢”,这思路从根上就错了。
现在行业里跑得最快的玩家,根本没想着用增材制造去替代所有的传统加工。
比如今年国内某机床厂推出的混合制造设备,直接把金属增材打印头和五轴高速铣头集成在同一个加工舱里——打印完一个带复杂流道的模具镶件,根本不用把零件拆下来送到机加工车间,直接在同一台设备上把配合面精加工到±0.005mm的精度,整个流程的时间比分开做少了60%。
还有更前沿的:梯度材料增材制造。现在已经有团队在做航空发动机叶片的梯度打印——靠近叶尖的位置用耐高温的单晶高温合金,靠近叶根的位置用高强度的结构钢,两种材料在过渡区是连续渐变的,根本不会有传统焊接工艺带来的界面薄弱问题。这个技术现在已经在某国产商发的试验件上跑了500小时的长期试车了。
说实话,之前我也觉得增材制造是个拿项目经费的花架子,直到去年去商飞的总装车间,看到工人把打印好的钛合金连接件直接送到总装工位,没有一堆中间的转运、开模、粗加工环节,那种冲击感真的——你能感觉到制造逻辑在变。
不是把一块整块的料切掉多余的部分,是从粉末开始,一层一层堆出你要的形状,没有多余的料,没有多余的工序。
没有捷径。
别信忽悠。