别再迷信全自动化:中小制造企业落地的3个真实坑位与破局思路
上周去东莞长安的一家五金加工小厂,老板拉着我在车间转了三圈,指着角落堆着落灰的六轴机械臂拍大腿——这货花了120万,装了快一年,现在连最基础的上下料都没跑顺。你说气不气?
很多人一提工业自动化,第一反应就是大厂那种亮堂堂的黑灯工厂,机械臂来回转,连个工人影子都看不到。但现实是,国内90%的制造企业都是中小厂,订单杂、批量小、现金流紧,真照着大厂的模板抄,大概率要交一大笔学费。
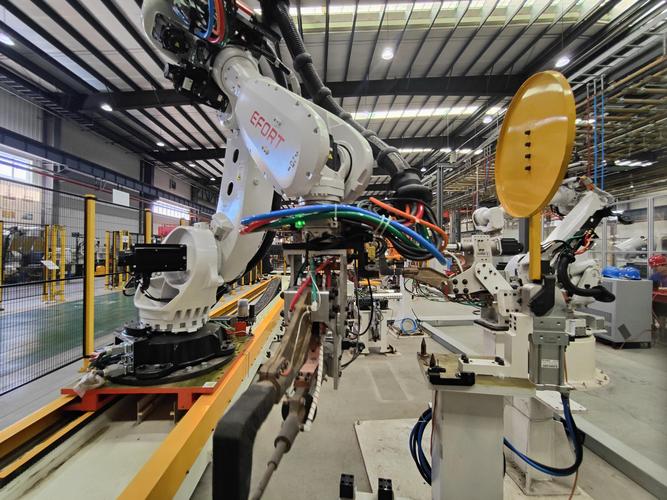
 中小五金加工厂闲置六轴机械臂车间实拍
问:我们厂订单杂、批量小,是不是根本没必要碰自动化?
答:完全不是。去年我帮佛山一家做非标钣金的厂做改造,没有换整条线,只是在原来的冲床工位加了个3万多的简易上下料桁架,把原来需要2个师傅盯的工位,减到1个师傅管3台设备,半年就收回了成本。关键是你得先算清楚自己的“单工位ROI”,而不是一上来就盯着别人的整条自动化流口水。
工业视觉检测镜头被冷却液雾气遮挡实拍
问:怎么判断自动化供应商给的方案,不是“PPT方案”?
答:很简单,三个硬指标卡着:第一,要求供应商把同行业同工况的落地案例,带你去现场看,别光看视频,要跟现场的操作师傅聊,别跟老板聊——师傅最清楚设备三天两头坏不坏;第二,合同里必须写清楚设备在你厂真实工况下的连续无故障运行时长,达不到就按天扣钱;第三,预留30%的尾款,等设备稳定跑满3个月再付。别不好意思,你花大几十万甚至上百万买设备,这点要求根本不过分。
真正好用的自动化,从来不是“把人全换掉”
我见过太多老板,一提自动化就奔着“无人化”去,觉得能把工人全换掉才叫成功。说真的,我最烦那种一上来就说“我们要实现黑灯工厂”的老板,你车间的订单量都撑不起24小时连续生产,搞什么黑灯?纯纯给供应商送钱。
真正跑的好的自动化项目,从来都是人机协同的。让机器干那些重复、危险、精度要求高的活,人干那些需要灵活判断、处理异常的活。苏州有个做精密轴承的厂,原来的打磨工位,工人干一天下来胳膊都抬不起来,还容易出工伤。他们没有上那种全封闭的自动打磨线,而是给每个工位配了个小型的力控打磨机械臂,人只需要把工件夹好,剩下的打磨动作全让机械臂干,工人原来一天要磨200个,现在能磨500个,还不用遭那份罪。算下来,每个工位的改造成本才18万,比上全封闭的线省了快70%。
给大家列几个实打实的改造优先级,照着走基本不会错:
✅ 优先改造重复度高、劳动强度大、容易出工伤的工位
✅ 优先选模块化的设备,不要一开始就搞定制化的整条线
✅ 改造前先把你原来的生产流程捋顺了,别把混乱的流程用自动化固化下来——你本来的流程就有浪费,上了自动化只会把浪费放大十倍
❗ 别信什么“一步到位”,所有靠谱的自动化改造,都是一点点迭代出来的,今天改一个工位,跑顺了下个月再改下一个,一年下来整个车间的效率能提30%,比你一次性砸几百万搞全稳定多了。
上周又去那个长安的五金厂,老板把那台落灰的机械臂改造成了专门做长轴零件的上下料工位,原来那个需要3个师傅轮班的工位,现在1个师傅看着就行。他跟我说,早知道一开始不硬撑着上那台大设备,先从最基础的工位改起,能省下来快一半的钱。
其实做工业这么多年,我见过太多工厂在自动化上踩的坑,本质上都不是技术问题,是太急了。总觉得买了设备就等于实现了升级,根本没想过自己的流程、团队、订单结构能不能接得住。
为什么80%的中小厂自动化改造,第一步就走错了?
那个长安的老板,当初上这套设备的时候,就是照着隔壁大厂的方案抄的。他觉得别人能跑通的线,自己搬过来肯定也能用。结果呢?他的订单是典型的多品种小批量,单款产品的批量最多也就500件,原来的人工线换型一次2小时,他上的这条自动化线,光调整程序、校准夹具就要4小时。我当时蹲在他的设备旁边算了半小时账,算完我俩都沉默了——算上换型的时间成本,这套自动化线的生产效率,比原来纯人工操作还低30%。 中小五金加工厂闲置六轴机械臂车间实拍
问:我们厂订单杂、批量小,是不是根本没必要碰自动化?
答:完全不是。去年我帮佛山一家做非标钣金的厂做改造,没有换整条线,只是在原来的冲床工位加了个3万多的简易上下料桁架,把原来需要2个师傅盯的工位,减到1个师傅管3台设备,半年就收回了成本。关键是你得先算清楚自己的“单工位ROI”,而不是一上来就盯着别人的整条自动化流口水。
别被供应商的“演示视频”骗了
踩完第一步的坑,很多老板接下来还要踩供应商的坑。现在不少做自动化设备的厂商,拍的演示视频全是在自己的展厅里,用最理想的工况录的:工件尺寸公差控制在0.02mm以内,物料摆放整整齐齐,车间里连点灰尘都没有。等设备真拉到你的车间,现场是啥样?机床飘着冷却液的雾,工件带着毛刺,物料摆放歪歪扭扭,传感器的识别率直接从99%掉到60%,设备动不动就报警停线。 去年有家做汽车紧固件的厂,找供应商上自动视觉检测线,供应商拍的视频里1分钟能测120个,准确率100%。结果装到现场,因为车间里的雾太大,把镜头糊得半小时就要擦一次,实际效率只有设计值的40%,最后老板自己花了两万多给设备单独装了个带正压的防尘罩,才勉强跑起来。 💡 提醒大家:所有自动化设备的现场测试,必须在你自己的真实生产环境里跑满72小时,别在供应商的展厅里看两眼就签合同。 工业视觉检测镜头被冷却液雾气遮挡实拍
问:怎么判断自动化供应商给的方案,不是“PPT方案”?
答:很简单,三个硬指标卡着:第一,要求供应商把同行业同工况的落地案例,带你去现场看,别光看视频,要跟现场的操作师傅聊,别跟老板聊——师傅最清楚设备三天两头坏不坏;第二,合同里必须写清楚设备在你厂真实工况下的连续无故障运行时长,达不到就按天扣钱;第三,预留30%的尾款,等设备稳定跑满3个月再付。别不好意思,你花大几十万甚至上百万买设备,这点要求根本不过分。
真正好用的自动化,从来不是“把人全换掉”
 真正好用的自动化,从来不是“把人全换掉”
我见过太多老板,一提自动化就奔着“无人化”去,觉得能把工人全换掉才叫成功。说真的,我最烦那种一上来就说“我们要实现黑灯工厂”的老板,你车间的订单量都撑不起24小时连续生产,搞什么黑灯?纯纯给供应商送钱。
真正跑的好的自动化项目,从来都是人机协同的。让机器干那些重复、危险、精度要求高的活,人干那些需要灵活判断、处理异常的活。苏州有个做精密轴承的厂,原来的打磨工位,工人干一天下来胳膊都抬不起来,还容易出工伤。他们没有上那种全封闭的自动打磨线,而是给每个工位配了个小型的力控打磨机械臂,人只需要把工件夹好,剩下的打磨动作全让机械臂干,工人原来一天要磨200个,现在能磨500个,还不用遭那份罪。算下来,每个工位的改造成本才18万,比上全封闭的线省了快70%。
给大家列几个实打实的改造优先级,照着走基本不会错:
✅ 优先改造重复度高、劳动强度大、容易出工伤的工位
✅ 优先选模块化的设备,不要一开始就搞定制化的整条线
✅ 改造前先把你原来的生产流程捋顺了,别把混乱的流程用自动化固化下来——你本来的流程就有浪费,上了自动化只会把浪费放大十倍
❗ 别信什么“一步到位”,所有靠谱的自动化改造,都是一点点迭代出来的,今天改一个工位,跑顺了下个月再改下一个,一年下来整个车间的效率能提30%,比你一次性砸几百万搞全稳定多了。
上周又去那个长安的五金厂,老板把那台落灰的机械臂改造成了专门做长轴零件的上下料工位,原来那个需要3个师傅轮班的工位,现在1个师傅看着就行。他跟我说,早知道一开始不硬撑着上那台大设备,先从最基础的工位改起,能省下来快一半的钱。
其实做工业这么多年,我见过太多工厂在自动化上踩的坑,本质上都不是技术问题,是太急了。总觉得买了设备就等于实现了升级,根本没想过自己的流程、团队、订单结构能不能接得住。