2024年一线车间的焊接实操真相:参数错半格,焊缝全白搭
上周去苏州相城的一家精密结构件厂蹲点,刚进车间就听见焊工老周把焊枪往地上一搁,骂了句脏话❗——昨天刚交的30件新能源汽车底盘支架,无损检测全是气孔,整批返工件算下来要亏小两万。
查了半天才找到原因:前一天换保护气气瓶的时候,管路上的油水分离器堵了,压缩空气带的水直接进了熔池。就这么个小问题。
真的。
很多人对焊接的印象,还停留在“拿个焊枪按开关,把两块铁粘一起”的阶段,真进了车间才知道,差半格参数,错一个角度,可能整批货全废。
 脉冲MIG焊焊接6系铝板焊缝成型实拍
还有个没人愿意提的细节:车间里的温湿度。梅雨季节的时候,车间空气湿度能到80%以上,焊丝表面稍微有点返锈,焊出来的焊缝气孔率能飙到平时的5倍。很多厂这个时候还沿用干燥季节的参数,不加大10%的保护气流量,不把焊丝烘干个两小时,出问题是迟早的事。
问:我们车间现在焊3mm的低碳钢护栏,换了新的实心焊丝,为啥焊出来的焊缝总偏硬,冷弯测试一折就裂?
答:别光盯着电流电压调,先查你送丝机的压紧弹簧——很多人新焊丝换上去,直接沿用旧焊丝的压紧力,0.8mm的实心焊丝压得太死,送丝速度比设定值快12%,熔深直接超了2mm,焊缝热影响区晶粒粗大,不裂才怪。调压紧力的时候,手捏送丝管,能稍微拉动但不打滑刚好,别上来就拧到最紧。
车间现场手工电弧焊厚钢板焊缝打磨场景
我上个月去南通的一家钢结构厂,老板一开始也想换进口焊机,最后选了个带宽电压补偿的国产脉冲焊机,比进口机便宜三分之二,电压从320V到450V都能正常工作,焊12mm的Q355钢板的时候,飞溅比之前的老焊机少了一半,算下来一年省的打磨工时钱,就把买机器的成本收回来了。
问:我们是做农机结构件的,焊10mm的Q355钢板,最近想换低烟尘的药芯焊丝,换完之后飞溅比之前大了一倍,是焊丝质量有问题吗?
答:先别找供应商扯皮。先查你焊枪的保护气流量——低烟尘药芯焊丝对保护气的层流要求比实心焊丝高30%,很多人还是沿用实心焊丝的15L/min流量,紊流状态下空气直接钻到熔池里,飞溅能不大?把流量调到22-25L/min,再把焊枪的角度从原来的45度改成倾斜15度,保证保护气能完整盖住熔池,你再试,飞溅至少能降60%。
车间里最容易被忽略的焊接参数“隐形坑”
很多人调参数的时候,只盯着焊机面板上的电流、电压数字,觉得数字对上了就万事大吉。错。 干伸长超过12mm的时候,熔深会直接下降40%——这是我去年测了上百组焊缝数据得出来的结论,不是什么教科书上的死知识。比如焊2mm的6系新能源汽车铝板,很多新手把干伸长拉到15mm以上,结果飞溅能把旁边的工装盖全糊住,焊缝表面看着挺平整,一打磨全是细小的气孔,根本过不了渗透检测。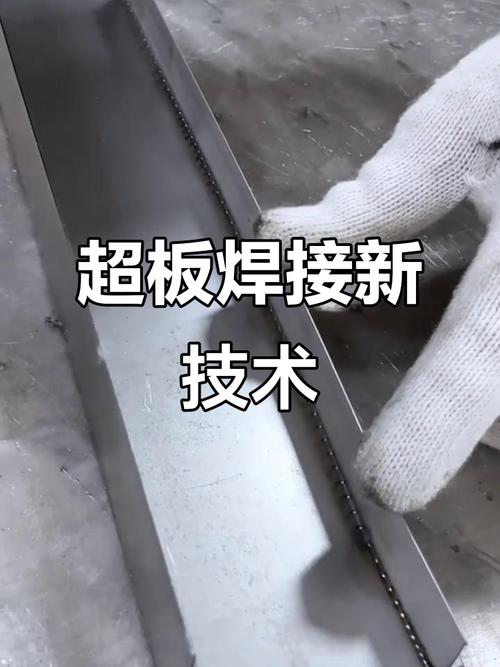 脉冲MIG焊焊接6系铝板焊缝成型实拍
还有个没人愿意提的细节:车间里的温湿度。梅雨季节的时候,车间空气湿度能到80%以上,焊丝表面稍微有点返锈,焊出来的焊缝气孔率能飙到平时的5倍。很多厂这个时候还沿用干燥季节的参数,不加大10%的保护气流量,不把焊丝烘干个两小时,出问题是迟早的事。
问:我们车间现在焊3mm的低碳钢护栏,换了新的实心焊丝,为啥焊出来的焊缝总偏硬,冷弯测试一折就裂?
答:别光盯着电流电压调,先查你送丝机的压紧弹簧——很多人新焊丝换上去,直接沿用旧焊丝的压紧力,0.8mm的实心焊丝压得太死,送丝速度比设定值快12%,熔深直接超了2mm,焊缝热影响区晶粒粗大,不裂才怪。调压紧力的时候,手捏送丝管,能稍微拉动但不打滑刚好,别上来就拧到最紧。
别迷信进口焊机:适配车间工况比品牌值钱10倍
说真的,我见过太多老板被销售忽悠,觉得贵的就是好的,上来就买几万块的进口脉冲焊机。结果呢? 园区早高峰开行车的时候,电压掉个10V是常事,进口机的电压补偿阈值太灵敏,一掉压就跳保护,那不是买设备,是买祖宗。还有的厂车间里焊渣、粉尘满天飞,进口机的散热口三天就堵死,最后扔在角落积灰,用回之前用了五六年的国产手工焊,照样焊得出合格的厚钢板焊缝。 不是说进口机不好。是你得先看看自己车间的条件配不配。 车间现场手工电弧焊厚钢板焊缝打磨场景
我上个月去南通的一家钢结构厂,老板一开始也想换进口焊机,最后选了个带宽电压补偿的国产脉冲焊机,比进口机便宜三分之二,电压从320V到450V都能正常工作,焊12mm的Q355钢板的时候,飞溅比之前的老焊机少了一半,算下来一年省的打磨工时钱,就把买机器的成本收回来了。
问:我们是做农机结构件的,焊10mm的Q355钢板,最近想换低烟尘的药芯焊丝,换完之后飞溅比之前大了一倍,是焊丝质量有问题吗?
答:先别找供应商扯皮。先查你焊枪的保护气流量——低烟尘药芯焊丝对保护气的层流要求比实心焊丝高30%,很多人还是沿用实心焊丝的15L/min流量,紊流状态下空气直接钻到熔池里,飞溅能不大?把流量调到22-25L/min,再把焊枪的角度从原来的45度改成倾斜15度,保证保护气能完整盖住熔池,你再试,飞溅至少能降60%。