2024年精密模具的真实账本:从试模废屑到量产的那些没人说的细节
上周扎在东莞长安一家做3C结构件的模具车间待了3天,鼻子里沾的切削油味直到回深圳洗了两次头还能闻见。
别信网上吹的“模具是工业之母”那种空口号。
真站在2.2吨重的模架旁边你才懂——这玩意儿的精度,差0.02毫米,整批货全废。
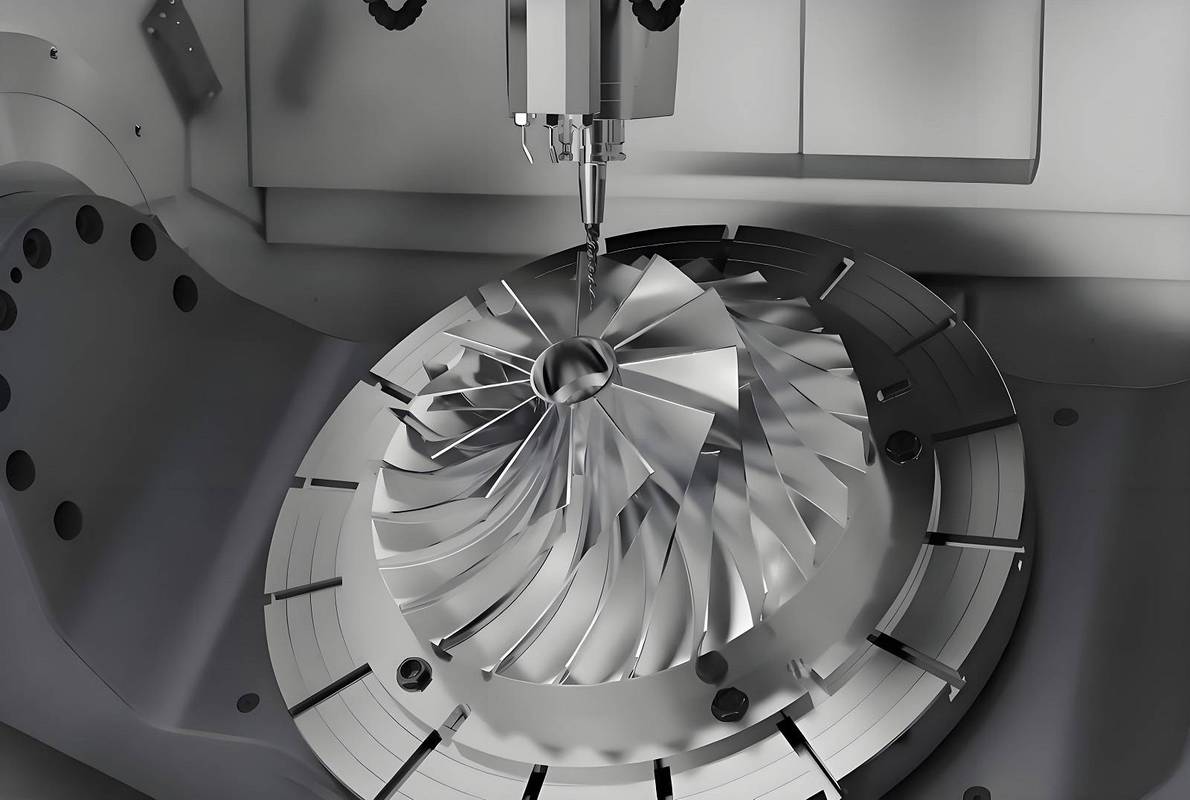
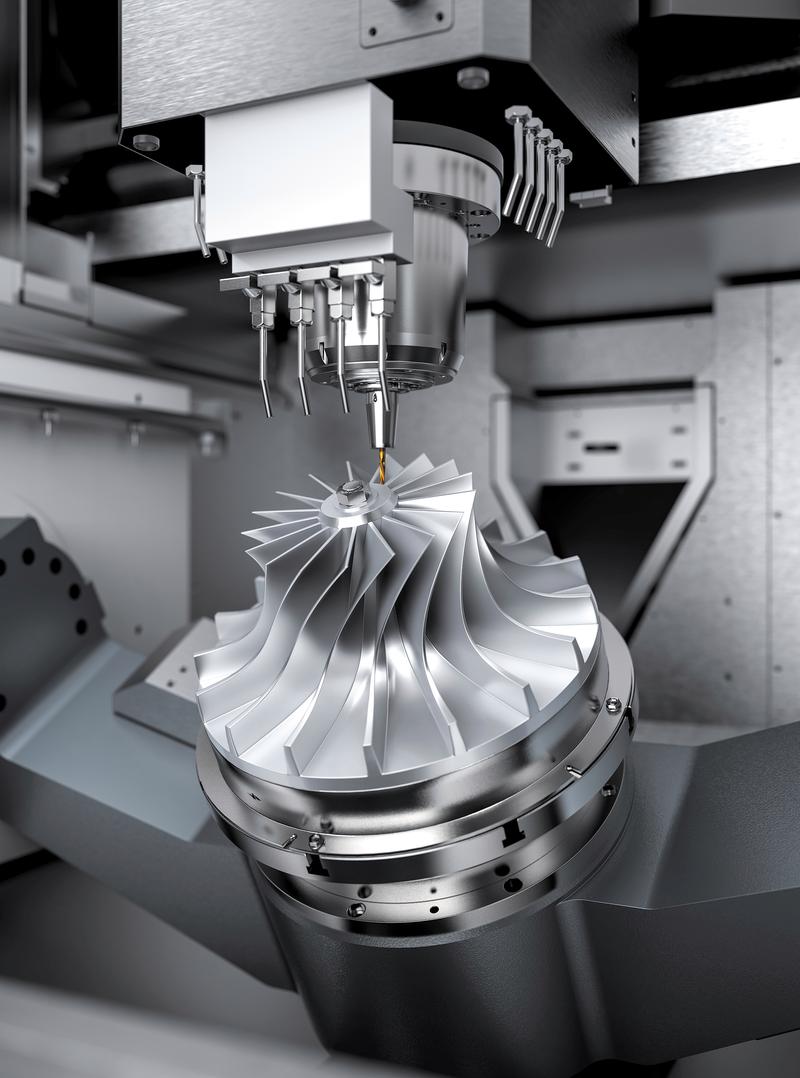
 东莞精密模具车间五轴加工中心加工模仁场景
现在开模之前,先把3D图丢进模流分析软件,跑一遍整个注塑过程的料流速度、温度场、压力分布,提前把可能出现的困气、熔接痕、翘曲变形的位置标出来。
问:现在的模具设计还需要老师傅攒二三十年的经验吗?
答:当然不是,但也绝不是软件能一键搞定的。我们现在用的是Moldflow 2024版的模流分析,能直接预判熔接痕、困气的位置,但最后要改流道、调冷却水路的排布,还是得靠干了15年以上的师傅盯着软件跑出来的云图改——毕竟软件算不出你用的那家ABS料的实际熔融黏度比检测值高12%这种破事。
上次有个客户拿了一套别家做的无线耳机充电盒模具过来改,人家模流分析做得漂漂亮亮的,结果试模的时候,铰链位置的熔接痕一掰就断。为啥?因为设计的时候没考虑到客户用的是回收料,流动性比纯料差了一大截,软件里的参数全是按纯料设的,能不出问题吗?
错。
第一个坑:模架材质偷换。很多小厂报价的时候说用P20钢,实际给你换45号钢,看起来每副模架能省大几千块,但是量产到10万模次的时候,模架变形,产品尺寸飘0.1毫米,整批报废的损失是模具成本的10倍都不止。
第二个坑:易损件不做表面处理。比如顶针、抽芯滑块这些经常摩擦的部件,要是不做氮化处理,表面硬度上不去,打个两三万模就开始拉伤,产品上全是顶白的印子,修一次模花大几千,还耽误交期。
第三个坑:冷却水路偷工减料。明明设计的是环绕式冷却,小厂为了省加工费,直接钻两个直孔当水路,结果每模的冷却时间比设计值长3秒,一天下来少打几千模,一年的电费、人工成本多花的钱,够再开半副模具。
精密模具P20模架顶出结构拆解示意图
我见过最离谱的一个项目,客户图便宜,找了个小厂做充电宝外壳的模具,开模的时候报价比市场价低了1.8万,结果量产到第3万模次的时候,抽芯机构卡了——因为小厂给抽芯用的钢材没做氮化处理,表面硬度不够,磨得全是划痕,拆下来修一次模花了2万,还耽误了12天的交期,错过电商大促的损失算下来快30万。
问:新模具试模的时候,怎么判断这次试模的结果是合格的,不用反复跑模?
答:记住三个硬指标就行,别听厂家瞎忽悠。第一,连续打50模的产品,关键尺寸的CPK值要到1.33以上,不是随便打3个好样就叫合格;第二,冷却水路的进出水温差要控制在2℃以内,要是温差超过5℃,说明水路排布有问题,后期量产肯定会有周期长、产品内应力大的问题;第三,所有的镶件、顶针拆下来看,没有明显的拉伤、划痕,这才是真的能扛量产的模具。别信那些“试模只要产品外观好就行”的鬼话——外观好的模具,可能跑不了1万模就出问题。
💡 现在的消费电子、新能源汽车周边的零部件,迭代速度快到你不敢想。比如做手机壳的客户,上半年出的款,下半年可能就被新机型替代了,以前开一套精密模具要45天,现在用模块化的标准模架,加上3D打印做的随形冷却镶件,15天就能出模。
虽然这种快开模的单模次寿命只有5万次,比传统全钢模具的50万次差了10倍,但架不住快啊。客户要的就是赶在竞品前面上新品,等你磨磨蹭蹭把模具做的能扛100万次,人家的货都已经卖过季了。
说实话,以前我们总觉得模具行业是重资产、慢周转的老行业,现在才发现,谁能把开模周期压得比同行短5天,谁就能拿到订单。
真的。
不骗你。
上次有个做车载香薰外壳的客户,同时找了3家模具厂报价,我们的周期是18天,另外两家是25天,客户直接把订单给我们了——他算过,早7天上市,多卖出去的货,比他多花1万块选快开模的成本,赚回来的多得多。
现在很多人说模具行业是夕阳产业,我倒觉得不是。毕竟不管什么新消费产品,什么新能源零部件,要量产,总得开模。只是现在的模具,再也不是以前那种靠老师傅熬资历、靠偷材料压成本就能赚钱的老路子了。
你得懂材料,懂加工,懂客户真正要的是什么——是便宜?是快?还是能扛百万次量产的稳定性?
对吧。
别信网上吹的“模具是工业之母”那种空口号。
真站在2.2吨重的模架旁边你才懂——这玩意儿的精度,差0.02毫米,整批货全废。
别拿老黄历看现在的模具:早不是靠老师傅刮研的年代了
10年前做模具,老师傅拿着刮刀在模仁上刮半天,刮完了上机床试,差一点再刮。现在呢?五轴加工中心把模仁的曲面铣出来,模仁的加工精度要控制在±0.005毫米以内,比头发丝的直径还细。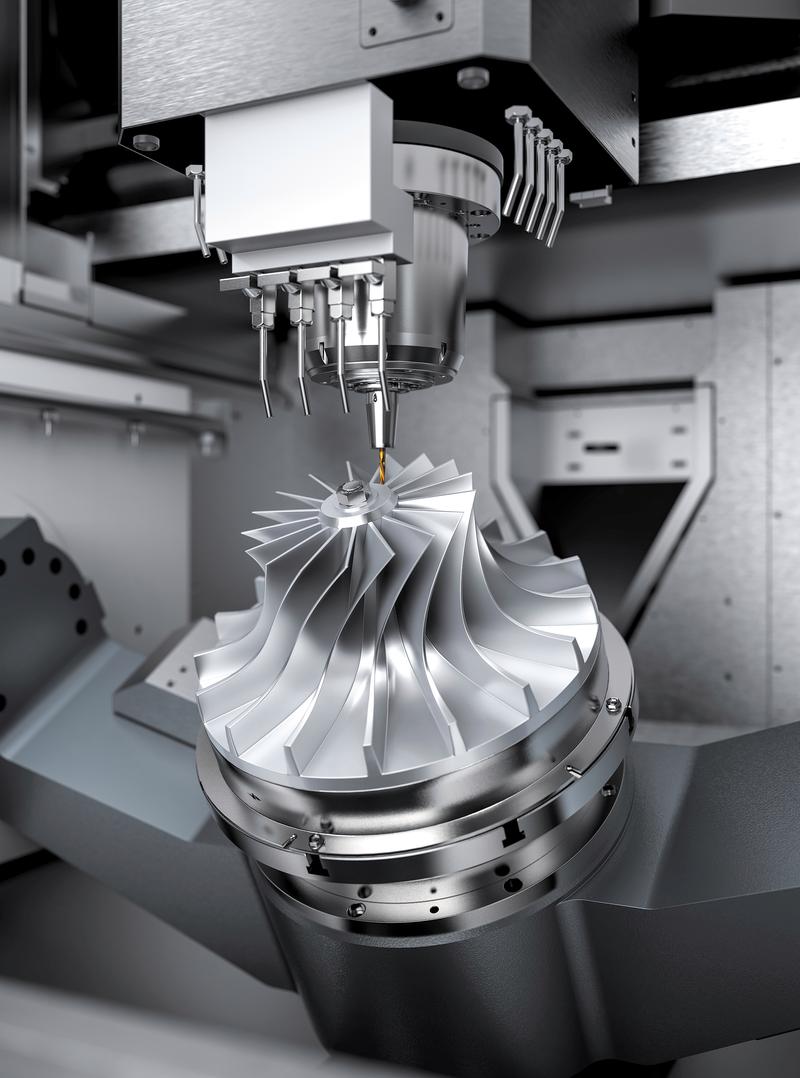 东莞精密模具车间五轴加工中心加工模仁场景
现在开模之前,先把3D图丢进模流分析软件,跑一遍整个注塑过程的料流速度、温度场、压力分布,提前把可能出现的困气、熔接痕、翘曲变形的位置标出来。
问:现在的模具设计还需要老师傅攒二三十年的经验吗?
答:当然不是,但也绝不是软件能一键搞定的。我们现在用的是Moldflow 2024版的模流分析,能直接预判熔接痕、困气的位置,但最后要改流道、调冷却水路的排布,还是得靠干了15年以上的师傅盯着软件跑出来的云图改——毕竟软件算不出你用的那家ABS料的实际熔融黏度比检测值高12%这种破事。
上次有个客户拿了一套别家做的无线耳机充电盒模具过来改,人家模流分析做得漂漂亮亮的,结果试模的时候,铰链位置的熔接痕一掰就断。为啥?因为设计的时候没考虑到客户用的是回收料,流动性比纯料差了一大截,软件里的参数全是按纯料设的,能不出问题吗?
模具成本里最容易被坑的3个隐形窟窿
很多刚接触模具采购的人,总觉得报价越低越好。错。
第一个坑:模架材质偷换。很多小厂报价的时候说用P20钢,实际给你换45号钢,看起来每副模架能省大几千块,但是量产到10万模次的时候,模架变形,产品尺寸飘0.1毫米,整批报废的损失是模具成本的10倍都不止。
第二个坑:易损件不做表面处理。比如顶针、抽芯滑块这些经常摩擦的部件,要是不做氮化处理,表面硬度上不去,打个两三万模就开始拉伤,产品上全是顶白的印子,修一次模花大几千,还耽误交期。
第三个坑:冷却水路偷工减料。明明设计的是环绕式冷却,小厂为了省加工费,直接钻两个直孔当水路,结果每模的冷却时间比设计值长3秒,一天下来少打几千模,一年的电费、人工成本多花的钱,够再开半副模具。
 精密模具P20模架顶出结构拆解示意图
我见过最离谱的一个项目,客户图便宜,找了个小厂做充电宝外壳的模具,开模的时候报价比市场价低了1.8万,结果量产到第3万模次的时候,抽芯机构卡了——因为小厂给抽芯用的钢材没做氮化处理,表面硬度不够,磨得全是划痕,拆下来修一次模花了2万,还耽误了12天的交期,错过电商大促的损失算下来快30万。
问:新模具试模的时候,怎么判断这次试模的结果是合格的,不用反复跑模?
答:记住三个硬指标就行,别听厂家瞎忽悠。第一,连续打50模的产品,关键尺寸的CPK值要到1.33以上,不是随便打3个好样就叫合格;第二,冷却水路的进出水温差要控制在2℃以内,要是温差超过5℃,说明水路排布有问题,后期量产肯定会有周期长、产品内应力大的问题;第三,所有的镶件、顶针拆下来看,没有明显的拉伤、划痕,这才是真的能扛量产的模具。别信那些“试模只要产品外观好就行”的鬼话——外观好的模具,可能跑不了1万模就出问题。
2024年模具行业的新变化:小批量快开模成了新刚需
以前的模具订单,都是一锤子买卖,开一副模具要扛几百万模次的量产,客户恨不得把模具的寿命算到10年以上。现在不一样了。💡 现在的消费电子、新能源汽车周边的零部件,迭代速度快到你不敢想。比如做手机壳的客户,上半年出的款,下半年可能就被新机型替代了,以前开一套精密模具要45天,现在用模块化的标准模架,加上3D打印做的随形冷却镶件,15天就能出模。
虽然这种快开模的单模次寿命只有5万次,比传统全钢模具的50万次差了10倍,但架不住快啊。客户要的就是赶在竞品前面上新品,等你磨磨蹭蹭把模具做的能扛100万次,人家的货都已经卖过季了。
说实话,以前我们总觉得模具行业是重资产、慢周转的老行业,现在才发现,谁能把开模周期压得比同行短5天,谁就能拿到订单。
真的。
不骗你。
上次有个做车载香薰外壳的客户,同时找了3家模具厂报价,我们的周期是18天,另外两家是25天,客户直接把订单给我们了——他算过,早7天上市,多卖出去的货,比他多花1万块选快开模的成本,赚回来的多得多。
现在很多人说模具行业是夕阳产业,我倒觉得不是。毕竟不管什么新消费产品,什么新能源零部件,要量产,总得开模。只是现在的模具,再也不是以前那种靠老师傅熬资历、靠偷材料压成本就能赚钱的老路子了。
你得懂材料,懂加工,懂客户真正要的是什么——是便宜?是快?还是能扛百万次量产的稳定性?
对吧。