被低估的锻件:从风电大主轴到航空起落架的工业硬核底气
上周去江苏张家港的一家锻压厂,刚进车间就被3000吨快锻机的轰鸣声震得耳膜发疼——那不是普通的噪音,是钢坯被反复捶打、从通红的软块变成致密结构的“工业心跳”。很多人对锻件的印象还停留在“烧红了的铁疙瘩”,觉得这是没什么技术含量的粗活,真进过车间的人才知道,这行的门道比你想的深得多。
不是所有“砸出来的零件”都叫合格锻件
很多外行以为,锻件就是把钢材烧软了,用锤子砸成想要的形状就行。错。锻件的核心价值,从来不是“砸成形状”,而是通过塑性变形打碎钢材内部原本的铸态疏松、粗大晶粒,让金属的纤维组织沿着零件的受力方向连续流变,最终得到的零件,强度、韧性、疲劳寿命,都比同材质的铸件、直接切削的轧件高一大截。
 3000吨快锻机捶打通红合金钢坯现场
这也是为什么核心受力的零件,从来不敢随便用铸件代替锻件。铸件是把钢水倒进模具里冷却成型的,内部天生带气孔、疏松,哪怕做再多热处理,也没法达到锻件的致密程度。
问:我之前采购的某轴类零件,供应商说是锻件,结果用了3个月就断了,怎么判断是不是真的合格锻件?
答:别光看供应商给的材质单。最直接的方法:看断口。合格锻件的断口是细密的纤维状,没有明显的晶粒粗大的晶界;如果是拿铸件冒充的,断口是粗糙的颗粒状,甚至能看到气孔、夹渣。更靠谱的,要求供应商提供锻件的超声检测报告——经过合理锻造比的合格锻件,内部是没有超过标准要求的密集缺陷的,这是铸件哪怕做再多热处理都追不上的。
现在最“吃”锻件的,根本不是传统老工业
以前大家对锻件的印象,还停留在机床齿轮、普通汽车的曲轴这类传统应用上。现在行业里真正的锻件需求大头,早就变了。说实话,现在行业里吹一体化压铸吹得神乎其神,但真到了承受冲击载荷的核心位置——比如新能源汽车的悬架控制臂、电机轴,谁敢用压铸件?压铸件内部的气孔哪怕做了真空处理,疲劳寿命还是比同材质的锻件差30%以上,这是材料本身的特性决定的,不是工艺改改就能追平的。
更夸张的是风电领域。现在陆上风电的单机容量都冲到16MW了,单支主轴锻件的重量就超过25吨,直径接近2米,要扛着几十米长的叶片在野外连续转20年,中间不能出任何问题。还有C919的起落架锻件、航空发动机的涡轮盘锻件,这些以前全靠进口的部件,现在国内头部的锻件厂已经能做到性能对标进口件了。
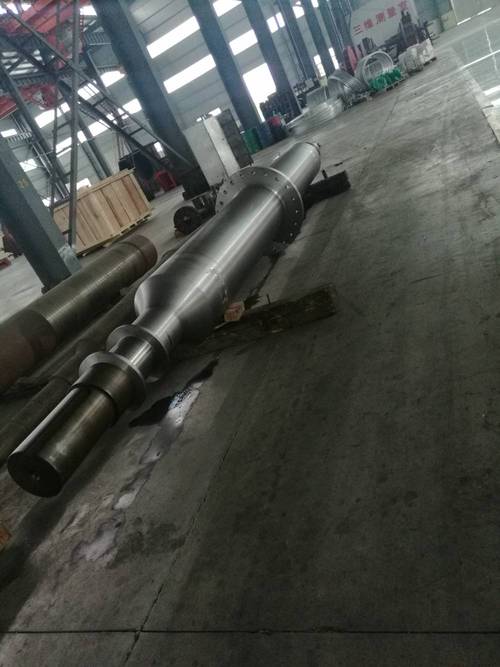 风电发电机组大尺寸合金钢主轴锻件成品
问:现在陆上风电的单机容量都到16MW了,对应的主轴锻件直径快到2米,这么大的锻件怎么保证内部没有缺陷?
答:首先是锻造比的控制——大尺寸锻件的锻造比至少要达到3:1以上,关键受力位置甚至要做到5:1,说白了就是把原来的钢锭从截面直径1米的料,捶打到直径30多厘米的致密坯料,把钢锭里本来的疏松、缩孔全部焊合。然后是扩孔、芯棒拔长的反复变形,不能一次成型,现在国内头部的锻件厂,给16MW风机做主轴,要经过至少7道次的变形,每道次的压下量都严格计算,不能让内部产生附加的拉应力。最后还要做整支锻件的超声相控阵检测,哪怕内部有个2mm的小裂纹,都能直接扫出来。
买锻件最容易踩的3个坑
- ✅ 第一个坑:只看材质牌号,不看锻造工艺。比如同样是42CrMo的材料,自由锻出来的和模锻出来的,疲劳寿命能差一倍;甚至有的厂为了省成本,锻造比不够,相当于只是把钢坯“拍”成了想要的形状,根本没有打碎内部的铸态组织,用起来很容易断。
- ❗ 第二个坑:省掉锻后热处理工序。很多小厂锻完了直接机加工卖,省掉了正火+回火的环节,锻件内部的残余应力能到几百兆帕,加工完放半个月就变形,根本没法用在精密设备上。
- 💡 第三个坑:不做溯源。现在很多小厂的锻件用的是回收的废钢炼的钢锭,内部的夹杂物含量根本不达标,特别是用在低温环境的锻件——比如东北的风电塔筒、零下40度的户外设备,这种含杂质多的锻件直接会发生低温脆断,出了问题就是大事故。
我之前碰到过一个客户,为了省每吨2000块的差价,找小厂买了一批起重设备的吊钩锻件,结果第一次吊50吨的货,吊钩直接从钩头位置断了,差点砸到下面的操作工人,最后算下来,赔的钱够买10吨合格锻件了,何苦呢?
前阵子去看国内的锻件展,看到以前只能靠进口的航空发动机盘锻件,现在国内的厂已经能做到性能和进口件对标了,说实在的,挺感动的。以前总觉得锻件是个没技术含量的“砸铁活”,现在才明白,那些能扛住几十吨冲击、在零下几十度、高温几百度环境下连续跑几十年的锻件,才是整个工业体系里最扎实的底气。
别小看这些黑黢黢的铁疙瘩。
它扛着风机转,托着飞机飞,撑着整个工业的骨架。