冲压件良率卡壳?从模具间隙到材料回弹的现场落地解决方案
上周去苏州相城的一家汽车结构件厂,车间主任拉着我绕着3条冲压线走了40分钟,一肚子火——说每个月冲压件的不良率卡在7.2%下不去,光边角开裂的报废料堆在角落,半个月就卖了3万多废钢,算下来亏的比卖废钢的钱多十倍。
说实话,这种情况我见得太多了。很多厂一遇到良率上不去,第一反应就是换进口冲床、换顶级材料,钱花了大几十万,最后发现问题出在最基础的地方。
别上来就换设备,先把模具间隙的账算明白
很多人调模具间隙还在沿用十年前软钢的参数,料厚t的8%-10%,放到现在的高强钢上根本不够用。DP590、DP780这类高强钢的合理模具间隙,是料厚的12%-15%——间隙小了,刃口挤着材料走,边角直接裂;间隙大了,毛刺能刮破操作手套,后续电镀、喷塑全是麻烦。
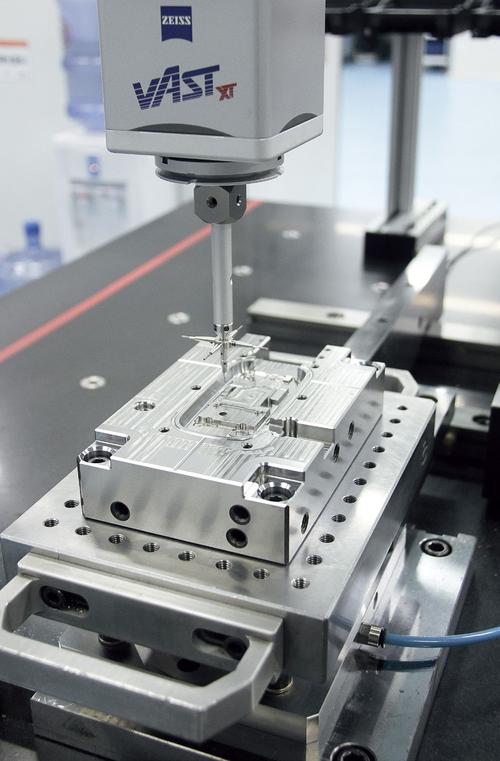 汽车高强钢冲压件模具间隙测量现场图
我见过最离谱的厂,调间隙用普通游标卡尺凑数,测的还是模具安装面的间隙,不是刃口的实际间隙,冲出来的件一半开裂一半毛刺,最后还怪材料不好。
问:我们厂冲1.2mm厚的SPCC冷轧板,调间隙的时候每次测出来的数都飘,到底是按什么测的?
答:别拿普通游标卡尺凑数!现在车间里普遍用的是塞尺+模刃口投影测量仪,每换一次料、每冲5000次件,必须在刃口的上、中、下三个位置各测一次,数值差不能超过料厚的2%,不然别开机。
回弹不是玄学,别靠老师傅的“手感”硬掰
冲完的U型件角度歪了2度,你是让老师傅拿橡胶锤敲,还是靠试冲几十件反复调模具?说出来你可能不信,去年我在宁波一家家电冲压件厂,看到老师傅拿个橡胶锤,对着已经冲好的U型件敲角度,敲一个件要12秒,一条线3个工位,光校形就占了40%的节拍,算下来一年人工成本多花了28万。
现在的伺服冲床早就可以解决这个问题了——在滑块下行到折弯位置时停留0.3-0.5秒,让材料充分变形,回弹量直接能降60%,根本不需要额外的校形工序。
 伺服冲压线动态调整滑块参数操作界面图
问:回弹量超过2度的冲压件,是不是必须要加整形工序才能救?
答:不一定。如果是料厚大于1.5mm的高强钢件,你可以试试在模具的压料面加1.5mm高的拉延筋,比直接加整形工序的成本低70%——我去年给无锡一家新能源电池结构件厂算过,原来加整形的模具成本一套要12万,改拉延筋只花了3万,良率从89%涨到98.2%。
不过话说回来,要是冲的是6系铝合金的冲压件,就别硬套钢件的回弹参数了。铝合金变形抗力小,回弹量比同厚度的钢件高30%,而且容易粘模——我去年给一家做新能源汽车铝合金覆盖件的厂做调试,一开始用以前冲钢件的模具,冲了200件就粘模,表面全是拉伤,后来把模具表面镀了一层DLC涂层,问题直接解决,成本才涨了不到10%。
现在的冲压件质检,别再靠人眼盯了
以前的质检岗,就是一个人站在冲压线出料口,拿个卡尺量尺寸,看有没有开裂、毛刺,一天站8小时,眼睛酸了漏检率能到15%——流到下游客户那里,一次投诉的罚款够付质检岗半年工资。
真的,上次去东莞的3C电子冲压件厂,原来的质检岗一个班要6个人,现在装了AI视觉检测,2个人就行,一年省的人力成本够买两套新模具。
✅ 现在的成熟AI检测系统,能识别的常见冲压件缺陷包括:
- 长度仅0.05mm的边角微裂纹
- 超过公差的毛刺高度
- 模具磨损导致的表面拉伤
- 折弯角度、孔位的尺寸超差
💡 别信那些吹得天花乱坠的AI检测系统,买的时候一定要让厂家拿你自己的冲压件样件跑3天,能把你之前漏检的不良件识别出95%以上,再谈付款。要是你家的冲压件都是结构简单的平板件,装个简单的光电传感器就够了,没必要花十几万买高端系统。
说到底,冲压件的良率从来不是靠砸钱堆出来的。把每一个基础参数调对,把每一个现场的小问题解决掉,比什么高端设备都管用,对吧?