注塑件缺陷排查:从车间一线摸出来的3个避坑逻辑
上周去珠三角某家电代工厂蹲了3天,盯着注塑机的出料口眼睛都快冒金星——就为了搞清楚为啥同批次的ABS注塑件,装到空调面板上就有12%的缩痕不良。
拆了模具才发现,冷却水路堵了半条。
说出来你可能不信,现在90%的厂做注塑件,第一反应都是调材料、调料温,从来不会先去摸下模具的实际温度差。别信那些网上吹的"注塑件成型万能公式",全是脱离实际的纸上谈兵。
 注塑机出料口刚取出的ABS注塑件实拍
精密电子注塑件振动去应力处理设备工作场景
我去年帮一个做消费电子外壳的厂做优化,之前他们用传统烤箱退火,一批货要烤8小时,还经常有烤黄的不良品。换成振动去应力之后,2小时就能搞定,不良率直接从6%降到0.3%,算下来每个月省的电费和人工都有小十万。
问:出口欧盟的阻燃注塑件,是不是只要过了UL94的测试就没问题?
答:太天真。去年有个做充电桩外壳的客户,注塑件的阻燃等级明明达标,清关的时候被卡了3天——因为没测注塑件的熔接痕位置的阻燃性能。欧盟2024年刚更新的塑料部件法规要求,哪怕整体阻燃达标,熔接痕这种应力集中的位置,阻燃性能也不能掉级。现在做出口的厂,别只测整体样件,一定要单独切熔接痕的位置做测试,不然到时候被扣货,损失可不是一点半点。
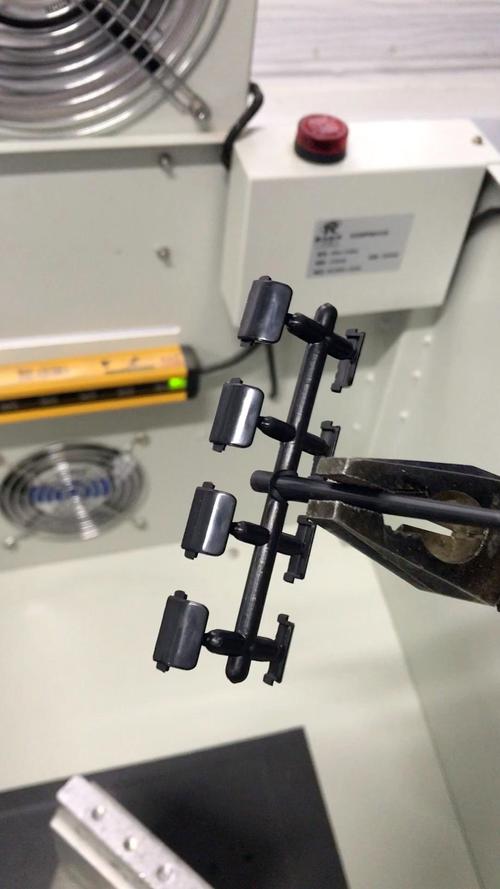 注塑机出料口刚取出的ABS注塑件实拍
注塑件最容易踩的坑,从来不是材料贵
我见过花了几十万买正版模流软件的厂,算出来的翘曲变形量和实际差了快0.8mm——为啥?因为工程师直接把料筒温度设成了软件默认值,连车间最近换的新牌号PC料的熔融指数都没更新。 这事儿真的蠢。 但蠢的不止一家。很多人觉得注塑件的质量全靠材料撑,其实保压切换位置、模具温度的均匀性、甚至车间的环境温度,对最终成型效果的影响,都比材料牌号的细微差异大。比如同样的ABS料,夏天车间温度35℃的时候,料筒温度就要比冬天低5℃,不然出来的注塑件表面肯定有雾状的流痕。 问:是不是只要模流分析跑通了,注塑件的成型良率就能稳定在95%以上? 答:别想。我接触过的头部汽配厂,模流分析做的再细,现场调试的经验值占比还是超过40%。尤其是做带金属嵌件的注塑件,嵌件预热的温度差个20℃,出来的产品内应力能差出一倍,放俩月直接开裂。别信那些吹"模流分析万能"的销售,他要是真能靠软件把良率拉满,早就自己开厂去了。被90%的厂忽略的注塑件后处理环节
很多厂的认知里,注塑件从机器里出来就算完工了,直接装箱发货。 大错特错。 尤其是做精密结构件的,内应力没释放干净,装到产品上用个半年,开裂、变形全找上门。💡 现在江浙一带做精密电子注塑件的厂,已经开始用振动去应力的新工艺了——比传统退火省3小时,还不会让PC料表面发黄。 精密电子注塑件振动去应力处理设备工作场景
我去年帮一个做消费电子外壳的厂做优化,之前他们用传统烤箱退火,一批货要烤8小时,还经常有烤黄的不良品。换成振动去应力之后,2小时就能搞定,不良率直接从6%降到0.3%,算下来每个月省的电费和人工都有小十万。
问:出口欧盟的阻燃注塑件,是不是只要过了UL94的测试就没问题?
答:太天真。去年有个做充电桩外壳的客户,注塑件的阻燃等级明明达标,清关的时候被卡了3天——因为没测注塑件的熔接痕位置的阻燃性能。欧盟2024年刚更新的塑料部件法规要求,哪怕整体阻燃达标,熔接痕这种应力集中的位置,阻燃性能也不能掉级。现在做出口的厂,别只测整体样件,一定要单独切熔接痕的位置做测试,不然到时候被扣货,损失可不是一点半点。