工业铸件生产实操:从废件率到交付周期,3个能直接落地的细节
上周去无锡某汽车零部件厂蹲了3天,盯着他们的造型线数废件——一上午出了27件缸体铸件,有8件因为砂眼直接回炉,算下来光铁水就扔了快2万。
真的亏。
很多人提起铸件,第一反应就是"傻大黑粗",把铁水烧化了倒进砂型,凉了拿出来就是件。真不是。现在下游的新能源车企、风电整机厂,对铸件的致密性、尺寸精度要求早就卡到微米级,你还抱着十年前的老工艺混,迟早被淘汰。
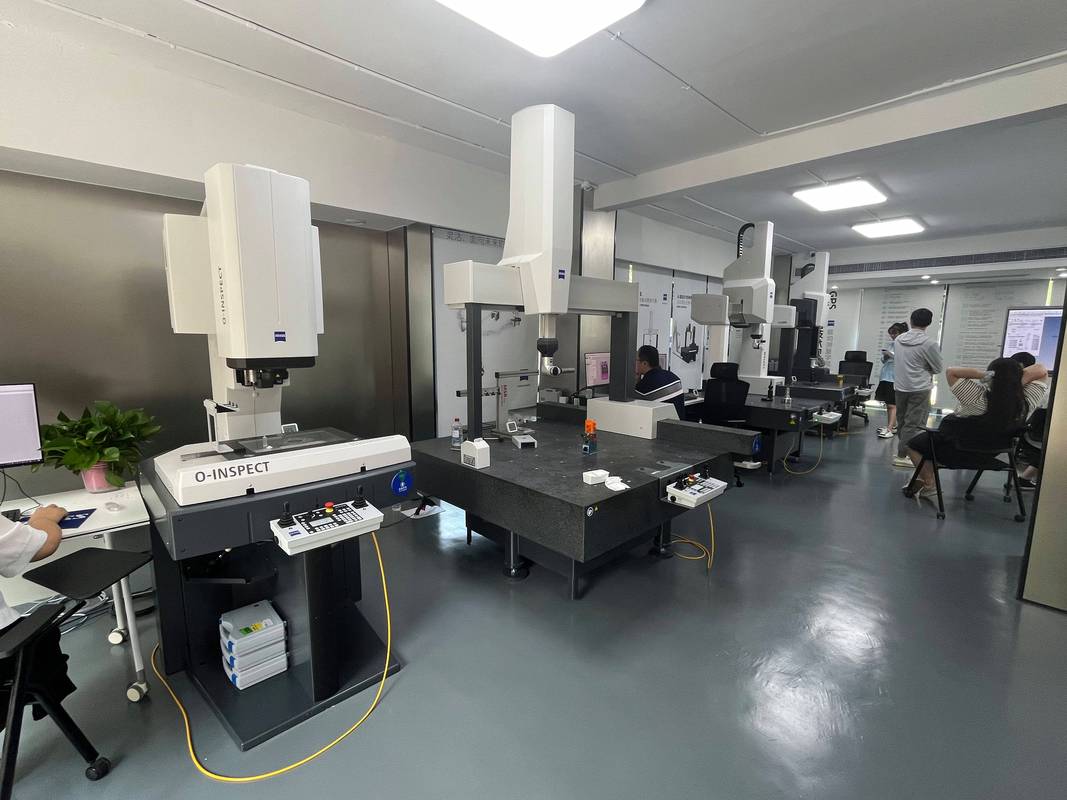
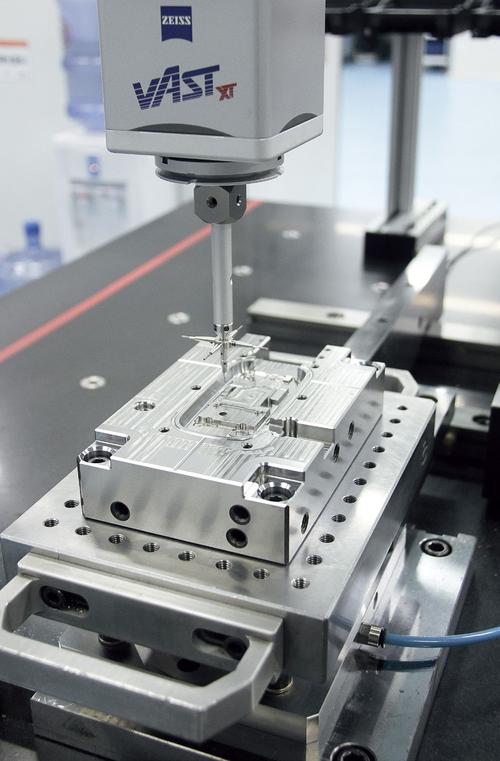
 汽车动力缸体铸件砂眼缺陷检验实拍
说到这肯定有人要问。
问:我们车间已经配了在线水分检测仪,为什么还是会出现批量气孔?
答:你是不是把检测仪的探头装在混砂机出口就不管了?大部分厂的砂型从混砂完成到浇注,中间要经过下芯、合箱、等待浇注的环节,夏天车间的穿堂风一吹,砂型型腔表面的水分差能到1.5%。正确的做法是在合箱工位加个手持快速水分仪,每3箱抽测一次型腔表面的水分,超过4%就别浇,不然废了真的亏。
除了水分,旧砂的微粉含量也是大坑。别光看新砂比例拉得高就觉得干净,旧砂再生后的微粉要是超过0.8%的合格线,浇注的时候铁水冲起来的微粉直接裹在铸件表皮,不出砂眼才怪。那家无锡的厂之前旧砂微粉占比1.8%,把再生机的风量调大,把微粉抽干净之后,砂眼废件直接少了60%。
树脂砂型铸件自动浇注线生产现场
又有人要问了。
问:我们做的是壁厚20mm以上的厚大铸件,改了阶梯浇注还是有缩松,怎么办?
答:别光盯着浇注系统改,你看看你的冒口是不是还在用传统的保温冒口。现在很多厂已经换了发热保温冒口套,冒口的补缩效率能从原来的15%拉到60%,而且不用你人为去算冒口的大小——现在的冒口厂家都有配套的模拟软件,把铸件的三维图导进去,10分钟就能算出最优的冒口位置和尺寸,比你老师傅凭经验拍脑袋准多了。
别觉得买这个软件贵,算笔账:原来因为缩松导致的铸件报废,一件厚大风电铸件就值十几万,用一次软件的成本才几百块,怎么算都划算。
别盯着铁水成分死磕,砂型水分的控制才是隐形废件源
很多厂做铸件质量排查,第一反应就是去看光谱仪打的铁水成分,碳硅含量是不是达标,球化率够不够。拉倒吧。我见过太多厂的铁水成分卡得严丝合缝,结果废件率还是下不来,问题全出在看不见的砂型上。 就说砂型水分。很多老师傅还靠"手感"判断——伸手抓一把砂子,攥成团松开不散就觉得水分够。夏天车间温度35度以上,砂型表层的水分10分钟就能蒸发2个百分点,浇注的时候表层水分急剧汽化,直接在铸件表面炸出气孔,你找都找不到原因。 上周那家无锡的厂,就是吃了这个亏。他们的混砂机出口水分控制在3.2%,完全符合工艺要求,但合箱之后等了40分钟才浇注,型腔表面的水分已经降到1.2%,一浇就炸气孔,一上午废了8件。 汽车动力缸体铸件砂眼缺陷检验实拍
说到这肯定有人要问。
问:我们车间已经配了在线水分检测仪,为什么还是会出现批量气孔?
答:你是不是把检测仪的探头装在混砂机出口就不管了?大部分厂的砂型从混砂完成到浇注,中间要经过下芯、合箱、等待浇注的环节,夏天车间的穿堂风一吹,砂型型腔表面的水分差能到1.5%。正确的做法是在合箱工位加个手持快速水分仪,每3箱抽测一次型腔表面的水分,超过4%就别浇,不然废了真的亏。
除了水分,旧砂的微粉含量也是大坑。别光看新砂比例拉得高就觉得干净,旧砂再生后的微粉要是超过0.8%的合格线,浇注的时候铁水冲起来的微粉直接裹在铸件表皮,不出砂眼才怪。那家无锡的厂之前旧砂微粉占比1.8%,把再生机的风量调大,把微粉抽干净之后,砂眼废件直接少了60%。
浇注系统的小改动,能把成品率抬12个百分点
很多厂的浇注系统图纸,还是十年前老师傅拍脑袋画的,直浇道越做越粗,觉得充型快就不会冷隔。结果呢?铁水直接冲坏砂芯,夹杂的渣子全留在铸件内部,X光一照全是夹渣。 去年我帮东莞一家做风电铸件的厂改浇注系统,原来的废件率是21%,其中一半是夹渣和冲砂缺陷。我把原来的顶注改成阶梯式注入,把内浇道的位置从铸件的厚壁处挪到薄壁处,还加了个过滤网箱——就这么几个小改动,废件率直接降到9%,算下来一年多赚400多万。 现在头部的铸件厂,早就不用靠经验定浇注参数了。自动浇注线上装个涡流传感器,实时测铁水的流速,不用工人凭经验抬包,流速稳定了,铸件的内部致密性直接上一个台阶,以前要做的12小时时效处理,现在能缩短30%的时间,还不会因为内应力开裂。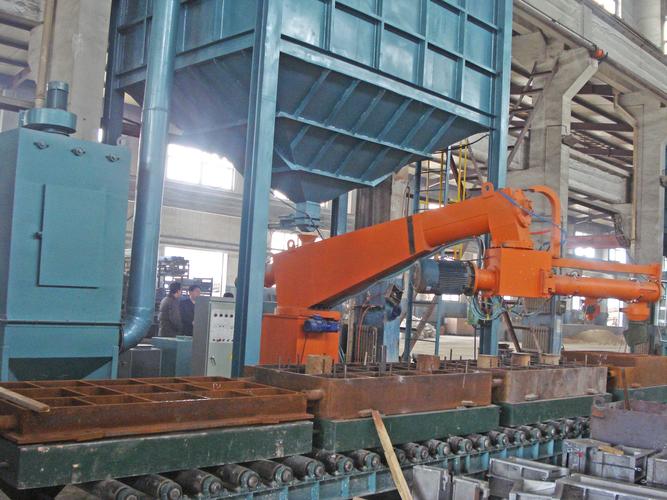 树脂砂型铸件自动浇注线生产现场
又有人要问了。
问:我们做的是壁厚20mm以上的厚大铸件,改了阶梯浇注还是有缩松,怎么办?
答:别光盯着浇注系统改,你看看你的冒口是不是还在用传统的保温冒口。现在很多厂已经换了发热保温冒口套,冒口的补缩效率能从原来的15%拉到60%,而且不用你人为去算冒口的大小——现在的冒口厂家都有配套的模拟软件,把铸件的三维图导进去,10分钟就能算出最优的冒口位置和尺寸,比你老师傅凭经验拍脑袋准多了。
别觉得买这个软件贵,算笔账:原来因为缩松导致的铸件报废,一件厚大风电铸件就值十几万,用一次软件的成本才几百块,怎么算都划算。