工业控制器选型避坑:2024年离散制造产线的落地实战
上个月帮苏州一家做汽车精密零部件的厂调产线,刚上电就出问题——原来他们贪便宜选的通用PLC控制器,根本扛不住车间里的电磁干扰,连续3次误触发机械臂。
差点撞机。
当时现场的工程师脸都白了,刚花200多万装的六轴臂,要是撞在工装台上,光维修费用就够买一整排控制器。
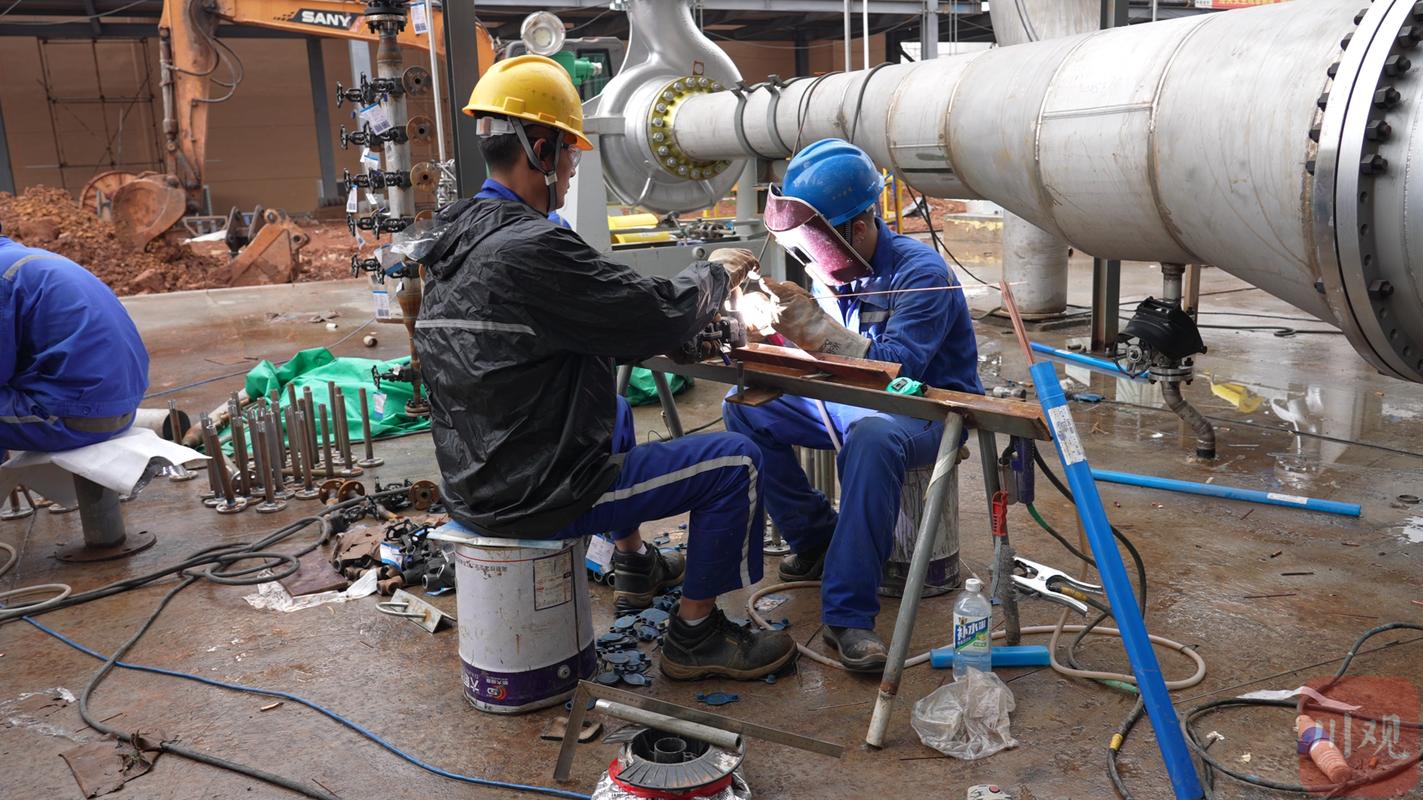
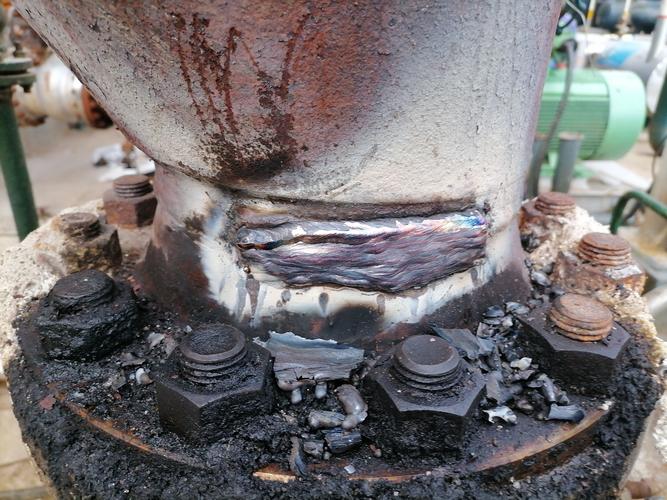
 汽车零部件车间六轴机械臂配套工业控制器接线实拍
问:我们厂之前用的老款PLC控制器,跑了8年都没问题,为啥换了新产线就频频报错?
答:老产线的节拍是30秒一个件,逻辑简单,对控制器的扫描周期要求也就100ms上下足够;现在新产线节拍压到3秒,还要联动视觉检测、伺服压装、扫码溯源,扫描周期要求压到1ms以内,老款控制器的硬件算力根本跟不上,不是坏了,是天生就干不了这活。
💡 这里划个重点:不是所有带“PLC”标签的控制器,都能跑运动控制总线。去年有个客户拿某品牌入门款控制器装在锂电叠片工位上,叠片精度要求±5μm,结果连续跑2小时就开始飘,最后拆下来换了带EtherCAT从站接口的专用运动控制器,才稳下来。
说出来你可能不信,当时那个客户为了省3000块的控制器差价,折腾了整整两周,耽误的试产损失快抵得上10台控制器了。
离散制造车间边缘控制器与MES系统组网拓扑图
❗ 别被厂商的参数表忽悠。很多参数表上写的“支持边缘计算”,其实就是个噱头——打开控制器的系统后台,连个本地数据库的接口都没有,你要做个工艺参数的趋势分析,还得自己外接个小电脑,那叫哪门子边缘协同?
真踩过坑的人都懂。
别拿通用PLC控制器,硬扛高精度离散产线的需求
很多厂的设备选型逻辑,还停留在10年前的思路:只要是能写逻辑的PLC,不管什么应用场景都往上堆。 真的大错特错。 比如做微米级汽车零部件加工的工位,要求控制器的扫描周期压到1ms以内,还要能直接对接伺服驱动器的运动指令,那种只做简单启停控制的通用PLC,哪怕你接线接得再规范,也跑不动高精度的联动流程。 汽车零部件车间六轴机械臂配套工业控制器接线实拍
问:我们厂之前用的老款PLC控制器,跑了8年都没问题,为啥换了新产线就频频报错?
答:老产线的节拍是30秒一个件,逻辑简单,对控制器的扫描周期要求也就100ms上下足够;现在新产线节拍压到3秒,还要联动视觉检测、伺服压装、扫码溯源,扫描周期要求压到1ms以内,老款控制器的硬件算力根本跟不上,不是坏了,是天生就干不了这活。
💡 这里划个重点:不是所有带“PLC”标签的控制器,都能跑运动控制总线。去年有个客户拿某品牌入门款控制器装在锂电叠片工位上,叠片精度要求±5μm,结果连续跑2小时就开始飘,最后拆下来换了带EtherCAT从站接口的专用运动控制器,才稳下来。
说出来你可能不信,当时那个客户为了省3000块的控制器差价,折腾了整整两周,耽误的试产损失快抵得上10台控制器了。
边缘侧控制器的协同能力,才是2024年产线的隐形门槛
搁3年前,大家对控制器的要求,就是能把IO信号采上来,把指令发出去就算合格。 现在不一样了。 产线要对接MES系统,要做工艺参数溯源,要把异常报警实时推送到设备主管的手机上,孤立的控制器根本满足不了需求。之前很多厂的产线数据,都是控制器把原始IO信号一股脑传到边缘网关,再传到云端,结果带宽不够,还经常丢数据。现在新的控制器,本身就带边缘计算模块,能本地把报警数据、工艺参数做初步清洗,只把有价值的传上去,光这一项,去年帮客户做的改造,就把产线的联网带宽成本降了62%。 问:现在很多厂商宣传的“边缘控制器”,是不是就是普通控制器加个网口? 答:差远了。普通控制器加个网口,顶多能做TCP/IP通讯,遇到产线断网就直接停摆,数据全丢;真正能用的边缘控制器,首先要有本地缓存能力,断网3天攒的工艺参数,等网通了能自动同步,其次要能兼容主流的工业协议——不管是Modbus、OPC UA还是国产的工业互联网协议,不用你再额外买协议转换网关,光这部分成本就能省小几万。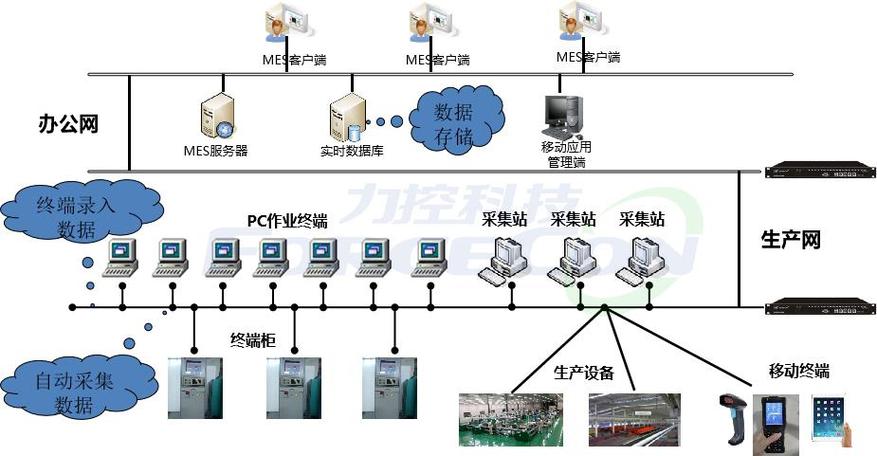 离散制造车间边缘控制器与MES系统组网拓扑图
❗ 别被厂商的参数表忽悠。很多参数表上写的“支持边缘计算”,其实就是个噱头——打开控制器的系统后台,连个本地数据库的接口都没有,你要做个工艺参数的趋势分析,还得自己外接个小电脑,那叫哪门子边缘协同?
真踩过坑的人都懂。