2024年精密铸件落地实操指南:从废砂处理到轻量化验收的避坑细节
上周去苏州某新能源车企的供应链车间,刚进门就被堆在通道旁的3吨铝合金铸件绊了个趔趄——不是没放稳,是单价比去年涨了12%的货,居然还带3处缩松缺陷。说出来你可能不信,现在很多人对铸件的认知还停留在“翻砂浇个铁疙瘩”,根本不知道这玩意儿现在是新能源汽车一体化压铸件的核心配套件,差0.1毫米的孔隙率,就能让整批电池托盘直接报废。
当前铸件行业最容易踩的3个成本陷阱
很多采购做铸件选型的时候,算成本的思路从根上就错了。
第一个坑:只看单件采购价,不看全生命周期良品率。某车企去年找了个报价比市场价低8%的供应商做电机壳体铸件,最后X射线探伤合格率只有82%,返工、拆解、换件的成本算下来,比当初选贵10%的供应商还多掏了200多万。这里要记个硬标准:孔隙率超过0.5%的铝合金铸件直接pass,别等装车之后出现内短路,那损失就是百万级的。
第二个坑:废砂回收环节偷工减料。现在环保查得严,很多小厂为了省处理成本,旧砂不做水洗、再生处理,直接掺30%的新砂就往砂箱里填。做出来的铸件表面粗糙度直接跳两个等级,后续机加工的刀具损耗能翻一倍,算下来加工成本比买合格铸件还贵。
第三个坑:轻量化设计阶段的壁厚冗余。很多厂怕浇不足、冷隔,就把零件壁厚往上加2毫米,结果本来能做12公斤的电机壳体,硬生生做到18公斤,装到车上直接增加百公里0.3度电的能耗,客户最后直接把全年的订单砍了一半。
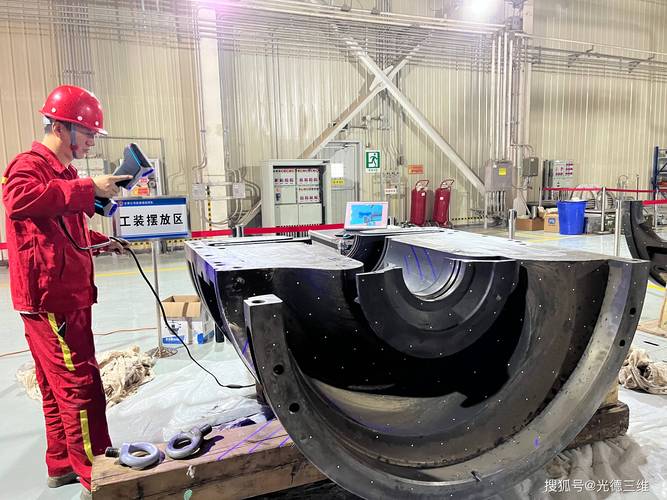
 新能源汽车电机壳体铸件X射线探伤检测现场
这里刚好解答很多采购朋友问的共性问题:
问:我们是做通用工程机械的,铸件采购的时候到底要卡哪些核心指标,才不会被供应商蒙?
答:别上来就扯什么国标行标的通用要求,先卡三个硬杠:第一,要指定批次的第三方孔隙率检测报告,数据造假的供应商直接拉黑;第二,铸件的尺寸公差要符合CT7级以上,别拿CT9的粗加工级货凑数;第三,要求供应商提供旧砂再生的比例证明——再生砂占比低于70%的,后续表面质量大概率要出问题。
现在行业里真正能打透的铸件技术,根本不是什么高大上的新概念
别听那些行业发布会吹的什么“全流程数字孪生管控”“智能工厂无人工厂”,听着玄乎,真正落地的厂,连基础的浇注温度实时监控都没做到位。我去年跑了17家铸件厂,能把浇注温度波动控制在±5℃以内的,不超过3家。剩下的,全靠做了二三十年的老师傅拿着测温枪瞟一眼,凭手感调炉温。💡 说个真事,某厂做风电轮毂铸件,之前因为浇注温度高了12℃,整批12件的轮毂内部晶粒粗大,最后花了3个月做性能复测,才敢发去西北的风场。
 风电轮毂铸件浇注作业现场红外测温画面
真正能帮客户省钱、提效的技术,从来都不是什么飘在天上的概念。比如现在很多头部厂在推的3D打印砂模工艺,之前做个结构复杂的液压阀块铸件,开金属模要28天,费用十几万,现在3D打印树脂砂模,72小时就能出件,小批量订单的交付周期直接砍了75%。还有后处理环节的振动光饰工艺,代替原来的人工抛丸,不光省了60%的人工成本,还能把铸件表面的残余应力降30%,后续用个五六年都不会出现变形开裂的问题。
刚好又碰到个朋友问的高频问题:
问:小批量的定制铸件订单,找供应商做的时候,怎么能把成本压下来,又不丢质量?
答:别找那种主打百万级件量的流水线大厂,人家开机一次的固定成本就十几万,接你个几十件的小单根本不会用心。找有3D打印砂模能力的中型厂,不用开金属模,光模具成本就能省80%。而且要提前跟对方说清楚,不要为了小批量就降低材质要求——别觉得量少就可以用回收杂铝回炉,杂质含量超标的话,后面做疲劳测试的时候一压就裂,得不偿失。
铸件验收环节最容易被忽略的3个细节
很多人验收铸件的时候,就拿游标卡尺量几个关键尺寸,摸一下表面有没有明显的砂眼就签字收货,根本不管藏在内部的隐性缺陷,等到设备装上去用了半年出问题,再找供应商追责,账都算不清。
第一个细节:✅ 要做带压力要求的气密性测试。比如做液压系统、新能源电池托盘的铸件,要在1.2倍工作压力下保压30秒,漏气率超过0.1%的直接打回,别等装到设备上用了三个月,油缸漏油、电池包漏液才来找后账。
第二个细节:❗ 别忽略铸件的残余应力检测。很多铸件刚浇完就匆匆送机加工,内部的残余应力没释放,加工完放仓库里放半个月,尺寸直接偏了0.3毫米,现场安装的时候根本对不上孔位。现在正规的厂,都会在机加工前做一次去应力退火,温度升到550℃左右,保温4小时再随炉冷却,把内部应力放干净再进下一道工序。
第三个细节:检查铸件的浇冒口残留位置。很多厂图省事,浇冒口随便用火焰切割切掉,残留的位置刚好在零件的核心受力点上,后期受力的时候直接从那个位置开裂——别觉得是小事,去年有个起重机的吊钩铸件,就是浇冒口切的位置不对,吊着重物的时候直接断了,连带下面的预制板摔碎,前前后后赔了快两百万。
说实话,现在国内的铸件行业真的在往上走。十年前提到铸件,大家第一反应就是车间里漫天飞砂、工人光着膀子干活,精度差、质量不稳定。现在你去看那些做新能源、风电配套的铸件厂,车间里连个乱飞的砂粒都少见,做出来的铸件精度,跟十年前比直接跨了两个代际。不过话说回来,坑还是很多,别总想着找最低价的供应商,这行一分钱一分货的道理,比哪个行业都实在。对吧?