冲压件良率卡90%?新能源制造端没人明说的3个实操细节
上周陪一个做动力电池结构件的朋友去东莞的配套厂蹲点,刚进车间就听见他拍桌子骂——上个月刚交的2000套冲压件,边缘毛刺超差0.03mm,被整车厂退了三分之一,光返工和物流损失就小二十万。
真的。
别觉得冲压件就是"铁皮压个形状"的低端活。现在新能源车上的冲压件,公差要求已经卡到微米级,差一点,就是装不上、漏液、甚至碰撞时结构强度不达标。很多人总觉得冲压工艺的技术含量不高,不就是把板料放在模具上压一下?真等批量报废的时候才知道,这里面藏的细节,每一个都是真金白银砸出来的教训。
 高强钢冲压件回弹角度激光测量现场
现在行业里早就不是靠老师傅凭手感调参数的年代了。最新的实践是在模具上集成在线激光位移传感器,每冲一个件就实时测回弹量,自动给压机的滑块位置补值,根本不用等批量出了问题才返工。
问:我们厂现在还是靠试模调回弹,每次换批次材料就要调大半天,有没有提速的办法?
答:别再拿同牌号的旧参数硬套。现在很多配套厂已经在材料入厂环节加了拉伸试验快检模块,每卷钢的屈服强度偏差超过20MPa,直接给冲压工艺系统推新的补偿值,不用等试模才发现不对。我见过最狠的厂,把过去3年所有冲压件的回弹数据、材料批次、工艺参数存在数据库里,换材料的时候系统直接匹配最接近的历史参数,试模时间从4小时压到40分钟。
说个真事。有个厂为了省成本,把本来要进口的镀铝锌板换成了本地小钢厂的货,结果冲出来的冲压件表面有肉眼看不见的微裂纹,装在电池包的下箱体上,过了3个月的盐雾测试直接锈穿。
这东西真的省不得。
新能源汽车电池包铝板冲压件毛刺检测工位
别觉得这个方法麻烦。我去年在常州的一个配套厂算过账,就调整了这一个工序顺序,原来因为毛刺超差的报废率从8%降到了0.8%,一年省下来的钱够买两台新的伺服压机。
问:我们的冲压件每次整形完都有表面拉痕,换了好几版模具涂层都没用,问题出在哪?
答:先别着急换涂层。你先看看模具的入模圆角是不是磨得太尖了——很多厂修模的时候,图省事直接把圆角磨到R0.5,压铝板的时候材料被硬刮过去,拉痕当然消不了。现在行业通用的做法是,整形模的入模圆角至少要做到板厚的1.5倍,而且表面做TD处理,别用那种普通的氮化层,压个几万次就磨没了。对了,别忘了定期查润滑油的粘度,夏天车间温度高,润滑油变稀,油膜厚度不够,一样会出拉痕。
别光盯着压机吨位,材料回弹才是隐形吞金兽
很多厂选设备的时候,上来就问"能不能压2mm的高强钢",把压机吨位卡得死死的,结果买回来压DC06深冲钢的时候,回弹量算错,出来的冲压件角度差2度,整批报废。 我见过最夸张的一个厂,刚上了一条1000吨的伺服冲压线,本来想着能接新能源的订单,结果头三个月因为回弹控制不好,良率才72%,连电费都赚不回来。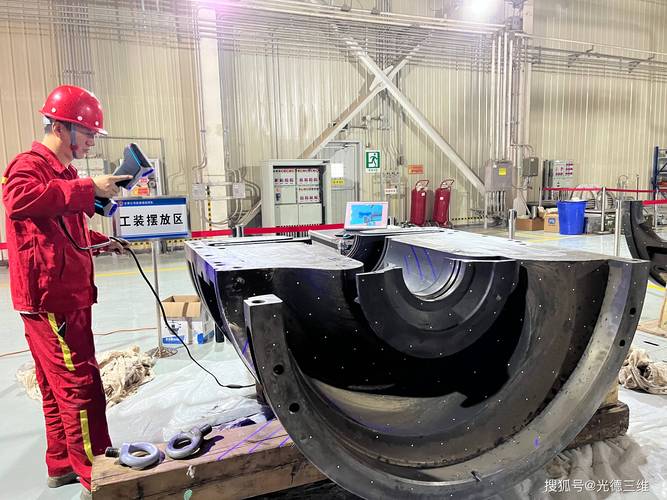 高强钢冲压件回弹角度激光测量现场
现在行业里早就不是靠老师傅凭手感调参数的年代了。最新的实践是在模具上集成在线激光位移传感器,每冲一个件就实时测回弹量,自动给压机的滑块位置补值,根本不用等批量出了问题才返工。
问:我们厂现在还是靠试模调回弹,每次换批次材料就要调大半天,有没有提速的办法?
答:别再拿同牌号的旧参数硬套。现在很多配套厂已经在材料入厂环节加了拉伸试验快检模块,每卷钢的屈服强度偏差超过20MPa,直接给冲压工艺系统推新的补偿值,不用等试模才发现不对。我见过最狠的厂,把过去3年所有冲压件的回弹数据、材料批次、工艺参数存在数据库里,换材料的时候系统直接匹配最接近的历史参数,试模时间从4小时压到40分钟。
说个真事。有个厂为了省成本,把本来要进口的镀铝锌板换成了本地小钢厂的货,结果冲出来的冲压件表面有肉眼看不见的微裂纹,装在电池包的下箱体上,过了3个月的盐雾测试直接锈穿。
这东西真的省不得。
毛刺控制不是靠磨刀,是靠工序顺序的巧思
很多人觉得冲压件有毛刺,就是冲头磨得不够锋利,换个新冲头就行。 错。 比如冲1.5mm的6系铝板,如果直接落料再冲孔,冲头切入的时候材料会被挤得横向变形,毛刺高度直接冲到0.1mm以上,根本达不到整车厂的入厂要求。现在行业里通用的优化方案是,先冲两个高精度定位孔,带着定位销做落料工序,最后单独做翻边整形,整个过程材料没有移位,毛刺高度能稳稳压在0.02mm以内。 新能源汽车电池包铝板冲压件毛刺检测工位
别觉得这个方法麻烦。我去年在常州的一个配套厂算过账,就调整了这一个工序顺序,原来因为毛刺超差的报废率从8%降到了0.8%,一年省下来的钱够买两台新的伺服压机。
问:我们的冲压件每次整形完都有表面拉痕,换了好几版模具涂层都没用,问题出在哪?
答:先别着急换涂层。你先看看模具的入模圆角是不是磨得太尖了——很多厂修模的时候,图省事直接把圆角磨到R0.5,压铝板的时候材料被硬刮过去,拉痕当然消不了。现在行业通用的做法是,整形模的入模圆角至少要做到板厚的1.5倍,而且表面做TD处理,别用那种普通的氮化层,压个几万次就磨没了。对了,别忘了定期查润滑油的粘度,夏天车间温度高,润滑油变稀,油膜厚度不够,一样会出拉痕。