注塑件良率拉满的实战逻辑:从模具到工艺的一线踩坑总结
上个月跑东莞长安的精密注塑厂。
刚停好车就见车间门口堆了半人高的黑色注塑件——全是新能源汽车的电池包支架,客户退回来的,边缘飞边厚到能刮手。
太可惜了。
问了才知道,工厂为了赶交期,把原本32℃的模温硬生生提到45℃,注塑压力还比标准值高了12%,本来想靠快冷却抢产能,结果每模的飞边都要修,反而耽误了3天工期。
模具端的隐形坑:80%的注塑件不良都藏在冷却系统里
很多人一看到注塑件有翘曲、银纹,第一反应是材料有问题,或者工艺参数没调好——错。我见过至少80%的不良,追根溯源都是冷却水路的问题。
现在还有不少小厂在用传统的直通式冷却水路,就是在模具上钻几个直孔,通冷水就行。这种水路做简单的玩具外壳还行,要是做尺寸要求高的汽车件、电子结构件,根本顶不住。
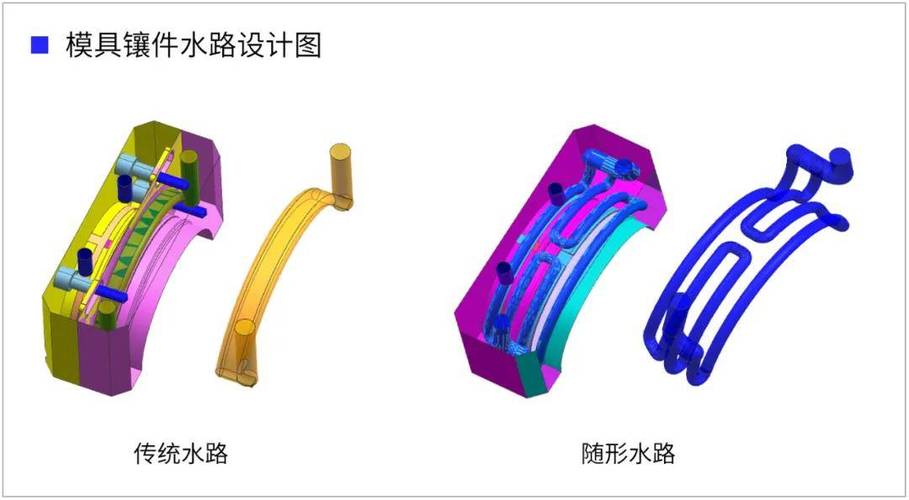 随形冷却水路与传统直通水路对比示意图
你想啊,型腔是个复杂的曲面,直通水路离型腔的距离忽远忽近,有的地方离得近,冷得快,有的地方离得远,冷得慢,注塑件脱模的时候,不同位置的收缩率不一样,不翘曲才怪。
现在头部的注塑厂早就换随形冷却水路了,就是3D打印出来的水路,完全跟着型腔的形状走,每一处离型腔的距离都控制在2mm以内,冷却均匀度能提升60%以上。
💡 别信网上那种"通用模温设置表",不同牌号的PP、PC+ABS,哪怕都是做汽车门板,冷却时间差能到4秒。
问:我们厂现在做的家电外壳注塑件,每批都有3%左右的翘曲,用的是传统直通水路,改水路成本会不会太高?
答:先别着急全换。拿测温枪在注塑件刚脱模的位置测表面温度,再测对应水路出口的水温,如果温差超过5℃,就说明水路离型腔太远。不用全改,先把浇口附近的水路换成随形的,成本只增加15%,翘曲不良率能降到0.5%以下。我们去年给顺德一家家电厂做改造,就是这么干的,一个月省了2万多的返工费。
材料选型的误区:贵的料不一定能做出好的注塑件
说实话,我见过太多老板一上来就要用进口料,说贵的肯定好,结果出来的注塑件还是有问题——为啥?
因为料没烘对。
白花钱。
去年有个做智能家居外壳的客户,非要用德国进口的PC料,一公斤比国产贵18块,结果连续3批注塑件表面都有气泡,最后查下来是烘料温度只设了80℃,而这个牌号的PC要求烘120℃、4小时,差了40度,水分没排干净,注塑的时候一受热就炸出气泡。
 不同塑料原料烘料温度与时间对照表
现在很多厂还靠经验烘料,比如老员工知道PP要烘2小时,PC要烘4小时,但是换了新牌号的料,就容易踩坑。最近这两年,不少头部厂开始在料斗里装在线湿度传感器,能实时监测原料的含水率,一旦超过阈值就自动延长烘料时间,完全不用靠人记,不良率降了至少2%。
问:我们厂现在为了降本,往新料里掺了20%的回料,做出来的注塑件冲击强度差了10%,是不是回料不能加?
答:不是不能加,是你加的方式不对。首先回料要分类,同牌号的回料才能掺,不能把PC和ABS的回料混在一起,不然相容性差,性能肯定掉。其次,掺回料的注塑件,要把烘料时间延长1小时,因为回料在粉碎、存储的过程中吸潮更多。最后,掺的比例别超过30%,如果是做结构件,最多掺20%。
✅ 同牌号回料经过粉碎、过筛后,掺加比例不超过30%,完全可以满足大多数非结构件的性能要求。我们给新能源厂做的电池包支架,掺15%的同牌号回料,冲击强度完全符合国标,成本降了12%。
别忽略的后处理:注塑件的最终良率全靠这一步补
很多厂把注塑出来的件直接堆在周转箱里,等着下工序用——这是大错特错。
注塑件刚脱模的时候,内部还有残余应力,要是直接堆着,不同位置的温度不一样,应力释放不均匀,过两天就会变形。要是做电镀、喷涂的件,内应力没释放的话,电镀完还会裂。
传统的后处理是水煮,把注塑件放在热水里泡几个小时,让应力慢慢释放。但是水煮效率低,还容易在表面留下水渍,现在不少厂换成了振动去应力设备,把注塑件放在带磨料的振动槽里,振动2小时就能达到水煮8小时的效果,效率高3倍,还不会留水渍。
还有更先进的,用数字孪生系统模拟整个注塑过程,提前算出内应力的位置,在模具上对应的地方加个小的冷却镶件,从源头减少内应力的产生,根本不用后处理补。
❗ 做光学级的注塑件,比如车灯透镜,脱模后2小时内必须放进恒温恒湿箱里时效,不然哪怕当时测的尺寸合格,放一周就会缩到公差外。
上周又去了那家东莞的电池包支架厂,他们把模温降到36℃,注塑压力降了8%,还在浇口附近加了随形水路,现在良率从原来的82%升到了97%,赶交期的事也没再发生。
说白了。
注塑件这东西,从来不是靠某一个参数调对就能做好的,是要把模具、材料、工艺、后处理每一环的小坑都踩过,才能把良率拉到你想不到的高度。