别再让焊接结构的隐性裂纹毁了百万级订单——一线工程师才懂的落地优化逻辑
上周在江苏某重工车间蹲了3天。
看着刚下线的200吨级风电塔筒焊接结构做UT探伤的时候,我攥着保温杯的手都冒了汗——就因为前道工序里几个不起眼的焊道打磨偏差,整段结构的疲劳强度直接掉了30%,返工成本快抵得上半套设备的材料钱。
很多人对焊接结构的认知还停留在“把两块铁焊牢就行”,真在一线待久了就知道,这东西的水比你想的深多了。
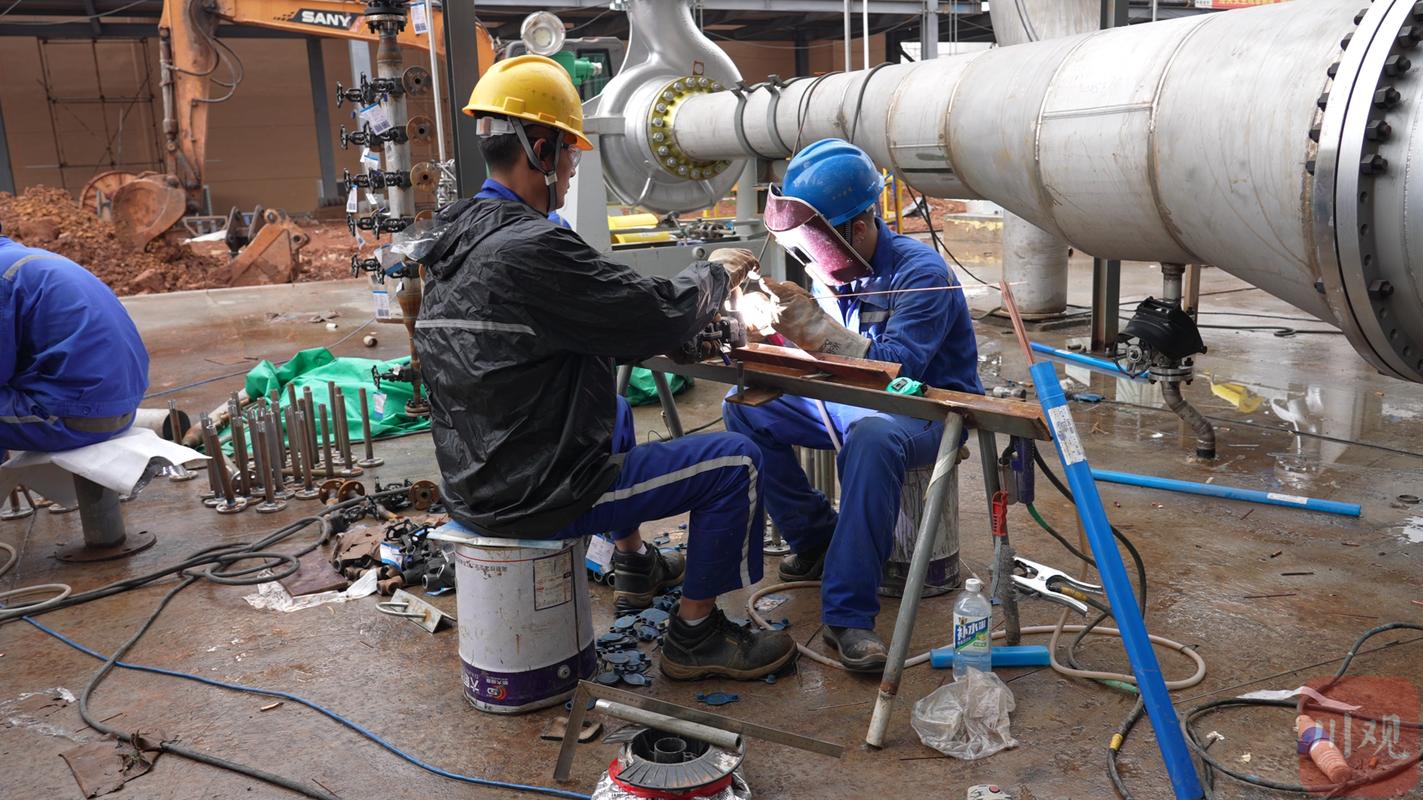
 焊接结构残余应力超声波检测现场图
经常有读者在后台问这类问题,干脆直接把高频问题列出来答了:
问:我们厂做中小型货架焊接结构,有没有必要花成本上残余应力检测?
答:别上来就说“没必要”。你先算一笔账——如果你的货架是用在高架立体库、承重超过2吨/层的场景,但凡焊接应力没释放,用个两三年货架立柱焊缝处裂了,砸了货的赔偿钱,够你买3台便携式应力检测仪。要是做普通家用货架,确实没必要上高精尖设备,焊后整体去应力退火的炉窑分摊成本也不高。
说真的,见过太多老板为了赶交期,焊完的构件吊起来就往机加工工位送,连最基础的自然时效静置都省了。最后机加工完,应力慢慢释放,构件歪歪扭扭的,装都装不上,拆了重焊的钱比赶出来的交期利润多好几倍。
现在行业里已经不怎么用传统的整体退火去应力了——毕竟几十米长的塔筒、几十吨重的箱梁,进个退火炉都费劲,还费电。超声冲击处理是真的香,拿个冲击枪对着焊道打一遍,把表层的拉应力转成压应力,疲劳寿命能提4倍,处理成本还不到退火的30%。之前有个做桥梁的老工程师跟我吐槽,说他们以前靠火烤去应力,一烤就是一整天,现在拿超声冲击枪打一遍,俩小时搞定,精度还比火烤高。
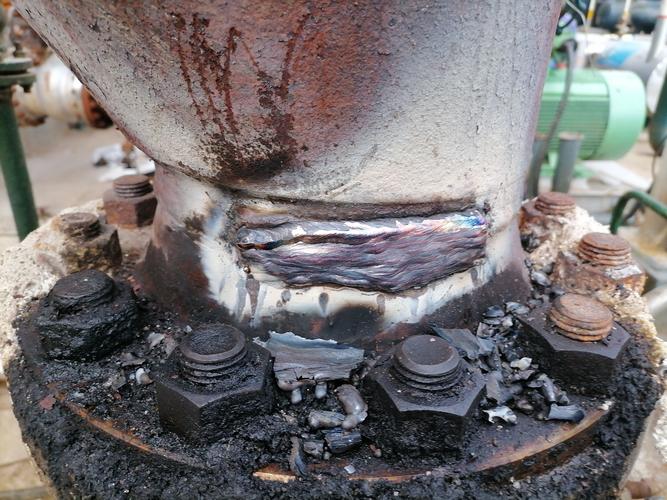
氢能储运气瓶环缝焊接结构检测现场
很多从传统钢结构转型的老板都踩过这个坑,再答个高频问题:
问:我们之前做普通厂房钢构的焊接结构,转做光伏支架的时候,是不是只要把焊缝焊满就行?
答:哪有这么简单。你得先搞懂——光伏支架的焊接结构是要跟着光伏板在户外扛25年的,风载、雪载、昼夜温差带来的交变应力全靠焊道扛。之前有个合作的厂,一开始直接照搬厂房钢柱的焊接参数,做出来的支架在风洞测试里,300次循环就从焊道位置断了。后来改了两个地方:一是把原来的8mm角焊缝降到4mm厚,减少焊道的熔敷金属量,从根源上降低残余应力;二是把焊道的余高打磨成和母材平滑过渡,消掉所有应力集中的尖角,直接过了1200次的疲劳测试。
💡 别迷信老师傅的经验,现在的数字孪生仿真已经能把焊接过程的热输入、冷却速度、残余应力分布全算得明明白白。之前和国内某头部风电企业的技术团队聊,他们现在做塔筒焊接结构的设计,先把整个焊接顺序输入仿真模型,自动调整每一道焊的电流、电压、走枪速度,最后做出来的塔筒焊接变形量能控制在3mm以内,比以前靠老师傅手感调的变形量小了70%。
被90%的加工厂忽略的焊接结构核心隐形风险:不是焊不牢,是残余应力没控住
大部分焊接缺陷其实很好查——咬边、未熔合、气孔,拿个探伤仪扫一遍,该补的补,该磨的磨,基本不会出大问题。真正藏在结构里的“杀手”,是焊完之后残留在焊缝和热影响区的残余应力。 你想啊,焊接的时候局部温度能到1500℃以上,冷却的时候焊道位置收缩,周围的母材硬邦邦的拽着不让缩,最后攒下来的拉应力,有时候能直接接近母材的屈服强度。这种应力肉眼看不见,探伤也查不出来,等构件装到现场,被风一吹、被雪一压,用个一两年就从应力最高的位置裂了。 焊接结构残余应力超声波检测现场图
经常有读者在后台问这类问题,干脆直接把高频问题列出来答了:
问:我们厂做中小型货架焊接结构,有没有必要花成本上残余应力检测?
答:别上来就说“没必要”。你先算一笔账——如果你的货架是用在高架立体库、承重超过2吨/层的场景,但凡焊接应力没释放,用个两三年货架立柱焊缝处裂了,砸了货的赔偿钱,够你买3台便携式应力检测仪。要是做普通家用货架,确实没必要上高精尖设备,焊后整体去应力退火的炉窑分摊成本也不高。
说真的,见过太多老板为了赶交期,焊完的构件吊起来就往机加工工位送,连最基础的自然时效静置都省了。最后机加工完,应力慢慢释放,构件歪歪扭扭的,装都装不上,拆了重焊的钱比赶出来的交期利润多好几倍。
现在行业里已经不怎么用传统的整体退火去应力了——毕竟几十米长的塔筒、几十吨重的箱梁,进个退火炉都费劲,还费电。超声冲击处理是真的香,拿个冲击枪对着焊道打一遍,把表层的拉应力转成压应力,疲劳寿命能提4倍,处理成本还不到退火的30%。之前有个做桥梁的老工程师跟我吐槽,说他们以前靠火烤去应力,一烤就是一整天,现在拿超声冲击枪打一遍,俩小时搞定,精度还比火烤高。
别拿老经验套新场景:2024年新能源领域焊接结构的设计红线
搁十年前,做焊接结构的要求确实没这么严——厂房钢柱、普通平台,焊完刷个漆就能用。现在不一样了,新能源领域的焊接结构,要求和以前完全不是一个量级。 比如现在的氢能储运气瓶,要扛着70MPa的高压,装在车里跑个15年,任何一点焊道的微小缺陷都可能出大问题。还有沿海地区的光伏支架,要扛着高盐雾的腐蚀,25年不能换,以前的镀锌厚度80μm根本不够——焊道位置的残余应力会加速应力腐蚀开裂,哪怕镀锌层再厚,应力攒到一定程度,腐蚀会顺着裂纹往母材里钻。 氢能储运气瓶环缝焊接结构检测现场
很多从传统钢结构转型的老板都踩过这个坑,再答个高频问题:
问:我们之前做普通厂房钢构的焊接结构,转做光伏支架的时候,是不是只要把焊缝焊满就行?
答:哪有这么简单。你得先搞懂——光伏支架的焊接结构是要跟着光伏板在户外扛25年的,风载、雪载、昼夜温差带来的交变应力全靠焊道扛。之前有个合作的厂,一开始直接照搬厂房钢柱的焊接参数,做出来的支架在风洞测试里,300次循环就从焊道位置断了。后来改了两个地方:一是把原来的8mm角焊缝降到4mm厚,减少焊道的熔敷金属量,从根源上降低残余应力;二是把焊道的余高打磨成和母材平滑过渡,消掉所有应力集中的尖角,直接过了1200次的疲劳测试。
💡 别迷信老师傅的经验,现在的数字孪生仿真已经能把焊接过程的热输入、冷却速度、残余应力分布全算得明明白白。之前和国内某头部风电企业的技术团队聊,他们现在做塔筒焊接结构的设计,先把整个焊接顺序输入仿真模型,自动调整每一道焊的电流、电压、走枪速度,最后做出来的塔筒焊接变形量能控制在3mm以内,比以前靠老师傅手感调的变形量小了70%。