感应加热在现代制造业:为什么它正在取代传统热处理
很多做热处理的老工人,现在还在念叨十几年前烧煤炉的日子。呛得直咳嗽,温度全靠眼睛估,一件活下来,废品率能掉十分之一。
现在呢?车间里安安静静,几台感应加热设备转着,出来的工件硬度均匀,连后续打磨都省了。对吧?
 新能源汽车母线感应加热焊接现场图
说到这里,刚好说两个大家问得最多的问题。
问:感应加热会不会比传统加热更耗电?长期算下来成本更高?
答:说实话,单看单位用电量,确实比烧燃气高一点。但你得算综合账。传统加热要预温、保温,剩下的余料浪费多,钢坯的氧化烧损能到5%,感应加热的烧损连1%都不到,光是省下来的原材料钱,就够补电费的缺口了。再说现在很多工业园都有谷电优惠,把加工安排在夜间谷电时段,算下来单位成本比燃气还低。
问:小型加工厂能不能用得起感应加热设备?门槛会不会很高?
答:早不是十几年前那种要几十万上百万的进口设备时代了。现在国产全固态感应加热设备,几万块就能满足中小型工件的加工需求,保养成本也低,正常两年多就能回本,很多乡镇的小作坊都换得七七八八了。
齿轮感应加热淬火后的硬度分层检测对比图
什么领域在用感应加热?早就不止淬火了
不少人提起感应加热,第一反应就是齿轮、轴类的淬火。其实早几十年,这个工艺就已经破圈了,渗透到制造业各个细分环节。 锻造行业用它做透热,把钢坯整体加热到锻造温度,比传统燃气炉效率高几十倍。焊接行业用它做钎焊,刀具的刀头和刀杆焊接,空调铜管的连接,都是感应加热的活儿,焊出来强度高,还没有焊渣。 最新的应用更有意思,新能源汽车的动力电池母线焊接,电机铁芯的压接焊接,全靠感应加热实现无焊料的高精度连接,连激光焊接都抢不走它的份额。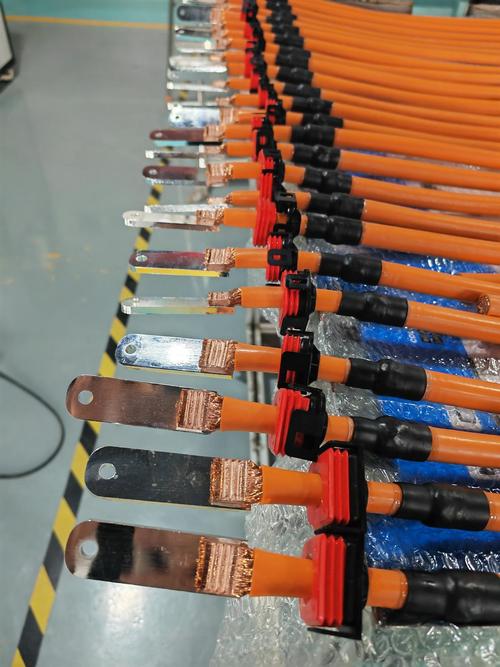 新能源汽车母线感应加热焊接现场图
说到这里,刚好说两个大家问得最多的问题。
问:感应加热会不会比传统加热更耗电?长期算下来成本更高?
答:说实话,单看单位用电量,确实比烧燃气高一点。但你得算综合账。传统加热要预温、保温,剩下的余料浪费多,钢坯的氧化烧损能到5%,感应加热的烧损连1%都不到,光是省下来的原材料钱,就够补电费的缺口了。再说现在很多工业园都有谷电优惠,把加工安排在夜间谷电时段,算下来单位成本比燃气还低。
问:小型加工厂能不能用得起感应加热设备?门槛会不会很高?
答:早不是十几年前那种要几十万上百万的进口设备时代了。现在国产全固态感应加热设备,几万块就能满足中小型工件的加工需求,保养成本也低,正常两年多就能回本,很多乡镇的小作坊都换得七七八八了。
感应加热的核心优势,多数人只摸到了边
说来说去,感应加热能取代传统工艺,最核心的还是两个特点。第一个就是精准控温+局部加热。 比如做汽车变速箱的齿轮,要求只有齿面硬度高耐磨,芯部还要保持足够的韧性,这样冲击的时候才不会断。要是放炉子里整体加热淬火,芯部也会变硬,跑个几万公里就容易断轴。感应加热呢?只加热齿面几毫米深的区域,控温精度能做到上下十度以内,完美满足设计要求。 第二个优势就是干净合规。现在环保查得有多严,开厂的都懂。原来的煤炉早就全面淘汰了,燃气炉也动不动要查排放指标,一不小心就罚钱停产。感应加热是全电驱动,没有废气没有废渣,零排放,完全符合最新的环保要求,省了多少整改的心思。 💡 说个最新的行业实践,现在金属3D打印的零件,打印完成后需要做应力去除,传统整体热处理很容易让复杂结构的零件变形报废,用感应加热局部去应力,完美解决变形问题,现在已经有不少航天零部件加工厂在用了。 不少厂老板一开始舍不得换设备,等到环保整改通知书下来才急着找货,早换早赚钱啊❗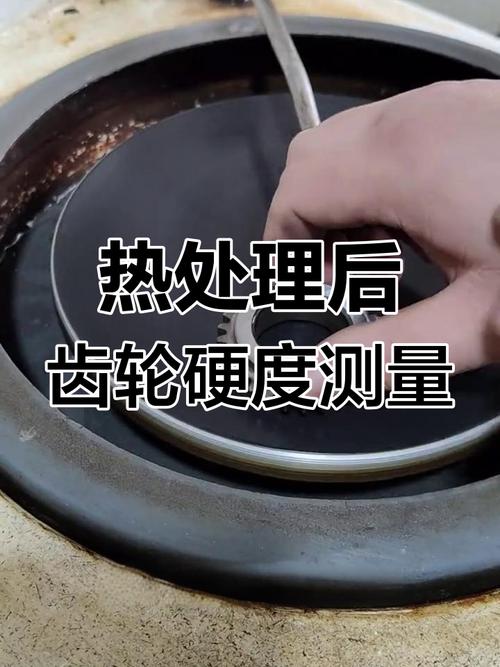 齿轮感应加热淬火后的硬度分层检测对比图