电阻加热:老技术在现代工业里的新生命力
干工业热加工快二十年,被问得最多的问题就是:新生产线选什么加热方式最划算?
十次有八次,我会推电阻加热。
别觉得这是老掉牙的技术,拿不出手。老技术能活到现在,靠的从来不是情怀,是真好用。
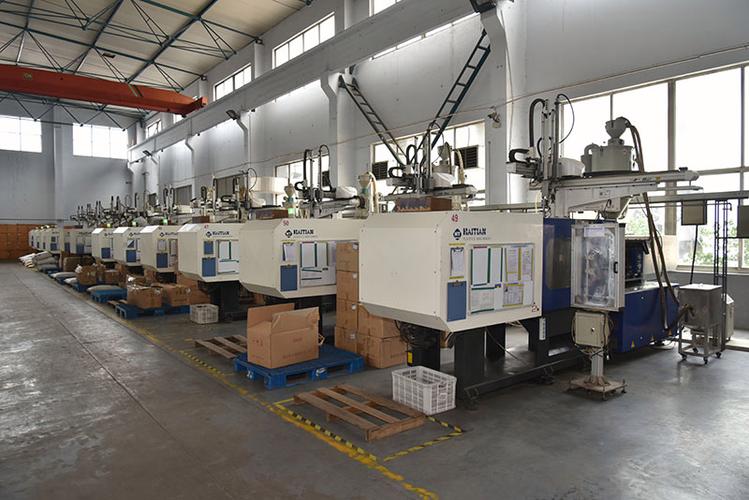
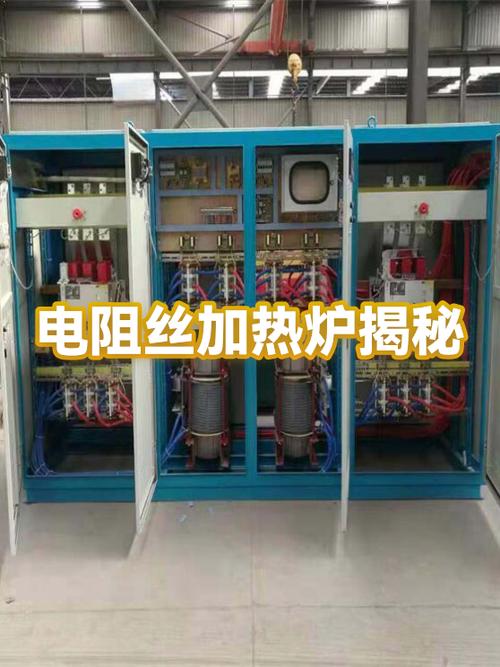
 工业箱式电阻加热炉生产现场图
现在新能源、光伏这些新兴行业,反而越用越多。不信你去看,动力电池铝壳体的预热成型,光伏硅片的高温退火,很多生产线用的都是改型的电阻加热设备。不是买不起新的,是真的划算,合格率还高。
问:很多人说电阻加热比感应加热能耗高,是真的吗?
答:这话得分场景说。如果你要做局部快速升温,比如钎焊个小接头,那感应加热确实快,能耗也低。但如果是整炉批量热处理,要求整个工件温度均匀,那电阻加热的综合能耗反而比感应低。我前两年接触过一家汽配厂,图新鲜把退火用的电阻炉全换成感应炉,结果半年下来,单位产品能耗涨了17%,产品合格率还掉了3个点,最后又换回去了。再说,现在新的电阻加热元件,碳化硅陶瓷加热管的热转化率早就超过96%了,比十年前的镍铬丝节能快两成,别拿几十年前的老数据套现在的技术。
老化损坏的工业电阻加热管实物图
问:我做精密合金退火,要求炉温波动控制在±1℃以内,电阻加热能做到吗?
答:放在二十年前,这确实是难题,现在根本不是事。随便配个带PID调节的智能温控器,再把炉子分成2-4个独立控温区,精度做到±0.5℃都能稳定住。去年我给一家航天精密铸件厂改了一台用了十年的旧电阻炉,只换了分区加热管和温控系统,花了不到八万,现在炉温波动稳定在±0.7℃,比他们新买的两百万进口感应炉精度还高,你说香不香?
电阻加热的最新工业实践方向
现在都喊着碳中和、降本,电阻加热反而迎来了第二春,好多新玩法出来了。
第一个就是低谷电蓄热电阻加热,很多做锻造、热处理的工厂,现在都改成了蓄热式电阻加热炉,晚上用电低谷的时候加热蓄热,白天生产用,峰谷电价差一倍多,一年下来光电费就能省几十万,对于中小企业来说,这都是纯利润啊。
第二个就是柔性电阻加热,现在做大型构件的现场热处理,比如风电塔筒的焊口、大型压力容器的焊后消除应力,以前都是用柴火、燃气加热,控温差,还不安全。现在直接把柔性电阻加热带缠在焊口上,接上电就能自动控温,温度均匀,还没有明火,现在国内风电施工现场基本都用这个,太方便了。
💡 还有个很多人不知道的新应用,大尺寸金属3D打印的腔室预热,现在很多大厂家都用整体电阻加热,比激光预热均匀,成本还只有激光的十分之一,稳定性好太多。
说实话,很多人总觉得新技术一定比老技术好,其实真不是。电阻加热从诞生到现在快两百年了,淘汰了多少所谓的新技术?靠的就是简单、可靠、便宜。
不过话说回来,电阻加热也不是万能的。你要做每秒几百上千度的极速升温,那肯定还是选激光或者感应。你要做几千吨的超大件整体加热,燃气成本确实更低。但绝大部分工业热加工场景,电阻加热都是性价比最高的选择,没有之一。
❗ 最后给各位工厂老板提个醒,选加热方式别盲目追热点,别听供应商瞎忽悠,先算清楚自己的产品要求、产能、综合成本,再选,错一次,几十万就打了水漂。
为什么工业圈至今离不开电阻加热
核心就是焦耳定律,电流流过电阻产生热量,说出来初中生都懂。但就是这么简单的原理,吊打了多少花里胡哨的新技术。 比起燃气加热,它没有明火,不用处理废气,控温说拉到多少就是多少。比起感应加热,它对工件形状、导电率没要求,不管你是金属、陶瓷还是复合材料,都能加热,设备采购成本直接砍半。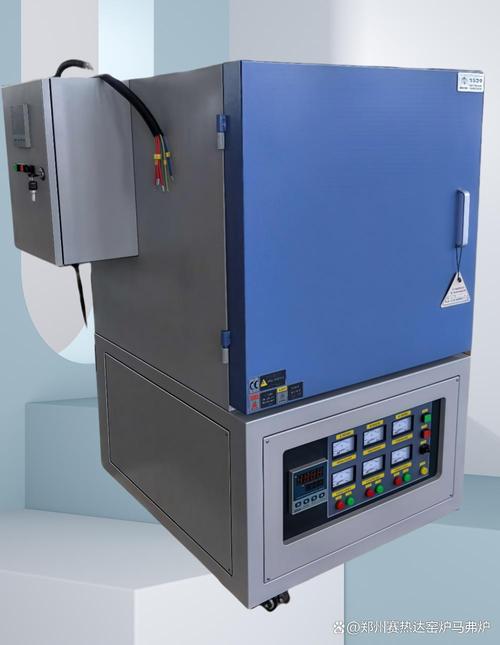 工业箱式电阻加热炉生产现场图
现在新能源、光伏这些新兴行业,反而越用越多。不信你去看,动力电池铝壳体的预热成型,光伏硅片的高温退火,很多生产线用的都是改型的电阻加热设备。不是买不起新的,是真的划算,合格率还高。
问:很多人说电阻加热比感应加热能耗高,是真的吗?
答:这话得分场景说。如果你要做局部快速升温,比如钎焊个小接头,那感应加热确实快,能耗也低。但如果是整炉批量热处理,要求整个工件温度均匀,那电阻加热的综合能耗反而比感应低。我前两年接触过一家汽配厂,图新鲜把退火用的电阻炉全换成感应炉,结果半年下来,单位产品能耗涨了17%,产品合格率还掉了3个点,最后又换回去了。再说,现在新的电阻加热元件,碳化硅陶瓷加热管的热转化率早就超过96%了,比十年前的镍铬丝节能快两成,别拿几十年前的老数据套现在的技术。
用电阻加热最容易踩的几个实用坑
技术成熟不代表随便造就能用,我见过太多工厂在电阻加热上吃了亏,其实都是没注意细节。 ✅ 选错加热元件材质 大部分加热管烧坏的问题,都不是质量差,是选错了。1000℃以下用镍铬丝没问题,1000℃到1300℃就得换铁铬铝或者碳化硅,1400℃以上必须上二硅化钼。贪便宜选了低温度等级的元件,用不到三个月就断,太正常了。 ✅ 保温层偷工减料 很多工厂买炉子,只看加热管,不看保温。我摸过不少小厂做的电阻炉,炉外壁温度能到60℃,这是什么概念?相当于你每用十度电,就有一度直接散到车间里了,一年下来几万块电费就这么没了。现在加一层纳米隔热板才多少钱?多花几千块,半年就能把差价省出来。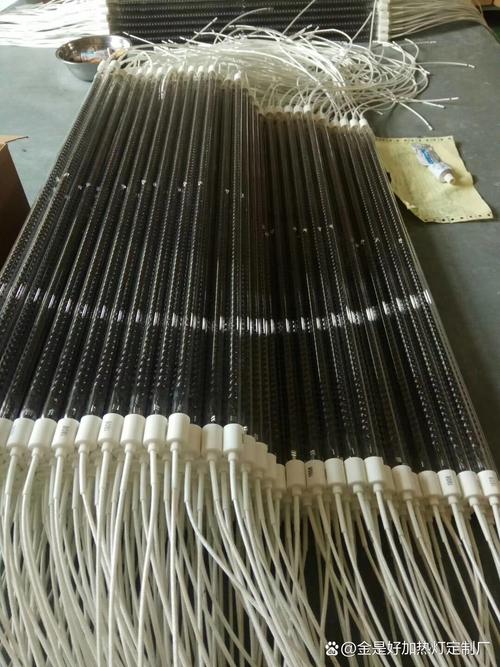 老化损坏的工业电阻加热管实物图
问:我做精密合金退火,要求炉温波动控制在±1℃以内,电阻加热能做到吗?
答:放在二十年前,这确实是难题,现在根本不是事。随便配个带PID调节的智能温控器,再把炉子分成2-4个独立控温区,精度做到±0.5℃都能稳定住。去年我给一家航天精密铸件厂改了一台用了十年的旧电阻炉,只换了分区加热管和温控系统,花了不到八万,现在炉温波动稳定在±0.7℃,比他们新买的两百万进口感应炉精度还高,你说香不香?
电阻加热的最新工业实践方向
 电阻加热的最新工业实践方向
现在都喊着碳中和、降本,电阻加热反而迎来了第二春,好多新玩法出来了。
第一个就是低谷电蓄热电阻加热,很多做锻造、热处理的工厂,现在都改成了蓄热式电阻加热炉,晚上用电低谷的时候加热蓄热,白天生产用,峰谷电价差一倍多,一年下来光电费就能省几十万,对于中小企业来说,这都是纯利润啊。
第二个就是柔性电阻加热,现在做大型构件的现场热处理,比如风电塔筒的焊口、大型压力容器的焊后消除应力,以前都是用柴火、燃气加热,控温差,还不安全。现在直接把柔性电阻加热带缠在焊口上,接上电就能自动控温,温度均匀,还没有明火,现在国内风电施工现场基本都用这个,太方便了。
💡 还有个很多人不知道的新应用,大尺寸金属3D打印的腔室预热,现在很多大厂家都用整体电阻加热,比激光预热均匀,成本还只有激光的十分之一,稳定性好太多。
说实话,很多人总觉得新技术一定比老技术好,其实真不是。电阻加热从诞生到现在快两百年了,淘汰了多少所谓的新技术?靠的就是简单、可靠、便宜。
不过话说回来,电阻加热也不是万能的。你要做每秒几百上千度的极速升温,那肯定还是选激光或者感应。你要做几千吨的超大件整体加热,燃气成本确实更低。但绝大部分工业热加工场景,电阻加热都是性价比最高的选择,没有之一。
❗ 最后给各位工厂老板提个醒,选加热方式别盲目追热点,别听供应商瞎忽悠,先算清楚自己的产品要求、产能、综合成本,再选,错一次,几十万就打了水漂。