工业粘接:正在重构高端制造的连接逻辑
干工业连接快二十年,见过太多人对粘接的偏见。不就是粘个东西吗?能比焊接铆接结实?
到现在,新能源龙头厂的车间里,三分之一的连接工序已经换成粘接了。偏见该打碎了。
 新能源汽车动力电池PACK箱体工业粘接实拍
问:工业粘接和日常用的胶水到底有什么本质区别?
答:差了不止一个量级。民用胶水大多是单组分靠溶剂挥发固化,只要能粘住就行,没人要求它扛100度以上高温、扛十年盐雾腐蚀。工业粘接用的结构胶,从改性环氧到丙烯酸、聚氨酯,配方都是定制的,剪切强度能做到30MPa以上,很多场景下强度比焊接还高,更别说它能解决传统工艺解决不了的问题。
你要把碳纤维蒙皮粘到铝合金车身上,焊接会烧蚀碳纤维,还会变形;铆接要打孔,破坏碳纤维纤维连续性,强度直接掉三成。粘接呢?涂胶压紧固化完事,一体成型,还顺便密封防水,这不香吗?
工业异种材料粘接剪切强度测试实验台
2024年工业粘接的新应用趋势
这两年高端制造火了之后,粘接的应用场景爆发式增长,很多新玩法连我这个老炮都觉得惊喜。
最典型的就是新能源汽车的CTC/CTB技术,原来电芯要靠螺栓固定在PACK箱体上,现在直接用结构粘接把电芯粘在底盘上,不仅减重8%-12%,还提升了整车扭转刚度,碰撞的时候受力更均匀,安全性反而更高。
还有航空航天领域,现在商业卫星的太阳能帆板,大面积的碳纤维基板和硅片的连接,早就不用铆接了,全靠耐高温耐辐射的特种环氧粘接,减重20%以上,卫星的发射成本直接降了一截,这都是粘接带来的好处。
不过话说回来,现在还有很多中小厂老板算不清账,张嘴就说粘接比传统工艺贵。你算过全流程成本吗?粘接不用打孔,不用后续焊后打磨,不用额外打密封胶,一步到位,省了两道工序,省下来的人工和时间,早就覆盖胶水的成本了。还有轻量化带来的能耗降低,那都是长期的收益。
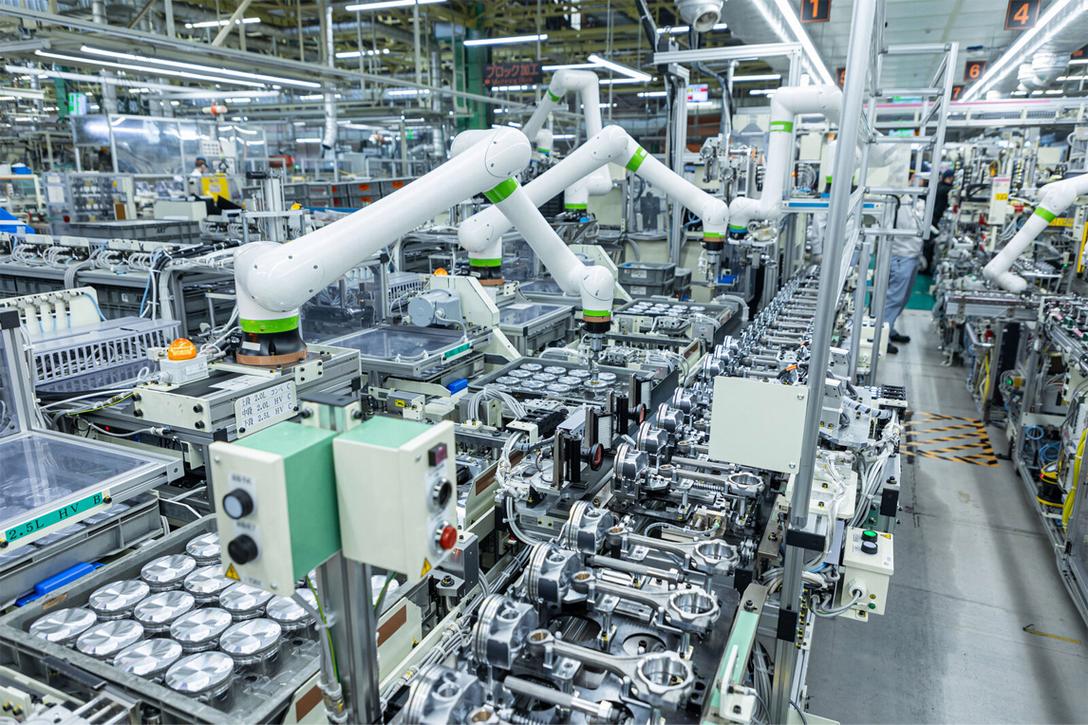
别把粘接当什么边缘替补工艺,现在它已经是高端制造里,能卡脖子也能提效率的核心技术了。再过几年,你再去车间看,会发现更多传统连接工位,都换成了点胶粘接的机械手。
不信等着看。
别拿民用胶水的认知套工业粘接
很多工程师张嘴就问,粘接强度够不够扛重载?这话问的,你拿502的强度套工业结构粘接,这不公平。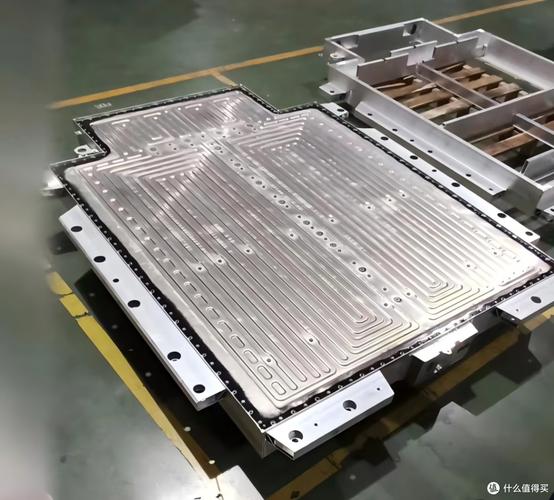 新能源汽车动力电池PACK箱体工业粘接实拍
问:工业粘接和日常用的胶水到底有什么本质区别?
答:差了不止一个量级。民用胶水大多是单组分靠溶剂挥发固化,只要能粘住就行,没人要求它扛100度以上高温、扛十年盐雾腐蚀。工业粘接用的结构胶,从改性环氧到丙烯酸、聚氨酯,配方都是定制的,剪切强度能做到30MPa以上,很多场景下强度比焊接还高,更别说它能解决传统工艺解决不了的问题。
你要把碳纤维蒙皮粘到铝合金车身上,焊接会烧蚀碳纤维,还会变形;铆接要打孔,破坏碳纤维纤维连续性,强度直接掉三成。粘接呢?涂胶压紧固化完事,一体成型,还顺便密封防水,这不香吗?
工业粘接最容易踩的致命坑
我见过不下十个项目,胶水选对了,最后栽在细节上,亏了几百万。说三个最常见的,记好。 ✅ 第一个坑:粘接表面偷懒不处理 哪怕是最好的结构胶,粘在带油污、带氧化层的表面,强度也会掉一半以上。我去年见过一个做储能箱的厂,为了省工序,铝合金件不除油直接粘,第一批货发到现场,三个月就开胶,整批返工,赔了快两百万。说实话,真犯不上,打磨一下,异丙醇擦一遍,十分钟的事。 ❗ 第二个坑:不看工况选错固化方式 北方冬天车间不开暖气,你非要用室温固化环氧,两三天都干不了,误了交付期,找谁哭?如果是批量生产,能上热固化就上热固化,半小时固化完事,强度还更高。当然,如果是现场修大型设备,没法加热,那选室温固化的,也要留够固化时间,别刚粘完就加载。 💡 第三个坑:粘接间隙留不对 很多新人以为胶越厚粘的越牢,大错特错。绝大多数工业结构粘接,最优间隙就是0.1-0.5mm,超过1mm,强度会呈直线下降,胶层本身越厚越容易出气泡,应力也大。 问:我要粘接异种材质,比如塑料粘金属,碳纤维粘钢材,选胶需要注意什么? 答:核心看两点。第一看表面能,PP、PE这类低表面能塑料,普通结构胶根本粘不牢,要么选专门适配低表面能的改性胶,要么先做等离子处理再粘接。第二看热膨胀系数,异种材料冷热伸缩差很大,一定要选带一定韧性的粘接胶,别选太硬的脆胶,不然循环几个高低温,胶层直接裂。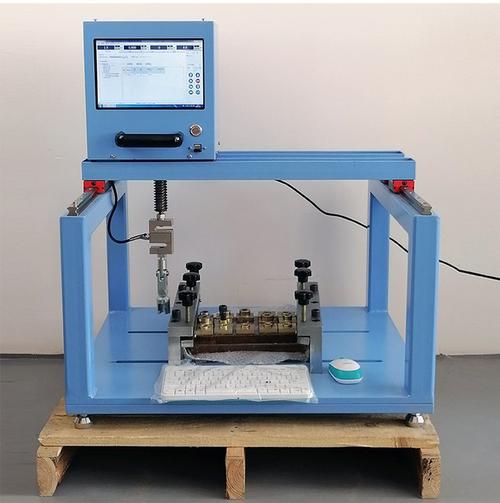 工业异种材料粘接剪切强度测试实验台
2024年工业粘接的新应用趋势
 2024年工业粘接的新应用趋势
这两年高端制造火了之后,粘接的应用场景爆发式增长,很多新玩法连我这个老炮都觉得惊喜。
最典型的就是新能源汽车的CTC/CTB技术,原来电芯要靠螺栓固定在PACK箱体上,现在直接用结构粘接把电芯粘在底盘上,不仅减重8%-12%,还提升了整车扭转刚度,碰撞的时候受力更均匀,安全性反而更高。
还有航空航天领域,现在商业卫星的太阳能帆板,大面积的碳纤维基板和硅片的连接,早就不用铆接了,全靠耐高温耐辐射的特种环氧粘接,减重20%以上,卫星的发射成本直接降了一截,这都是粘接带来的好处。
不过话说回来,现在还有很多中小厂老板算不清账,张嘴就说粘接比传统工艺贵。你算过全流程成本吗?粘接不用打孔,不用后续焊后打磨,不用额外打密封胶,一步到位,省了两道工序,省下来的人工和时间,早就覆盖胶水的成本了。还有轻量化带来的能耗降低,那都是长期的收益。
别把粘接当什么边缘替补工艺,现在它已经是高端制造里,能卡脖子也能提效率的核心技术了。再过几年,你再去车间看,会发现更多传统连接工位,都换成了点胶粘接的机械手。
不信等着看。