钎焊为什么能成为高端制造的隐形焊接主力?
我接触钎焊工艺快二十年了,最早在航空厂工艺部当技术员,那时候老钳工提起钎焊,都撇嘴巴——不就是粘金属的零碎活儿吗?
真的变天了。
现在新能源汽车水冷板、航空发动机叶片、芯片陶瓷封装……哪一个核心部件离得开钎焊?
 很多人入门就搞混:钎焊和熔焊核心区别在哪?
很多干了五六年焊接的师傅,都说不清钎焊的本质。熔焊是把要连接的两块母材本身烧熔,冷却后粘成一块。钎焊不一样,钎料的熔点远低于母材,焊接过程只熔化钎料,不熔化母材,靠液态钎料浸润母材表面,填进缝隙后冷却结晶,把两块金属牢牢连在一起。
问:很多资料都说钎焊强度低,只能做轻载的小零件,对吗?
答:这真的是十年前的老黄历了。现在高端钎料配方加上成熟的真空钎焊工艺,接头强度能做到和母材近乎一致,而且焊接变形极小,这点熔焊根本比不了。航空发动机的涡轮叶片榫头,承受上千度的高温和十几吨的载荷,照样用钎焊连接,你说强度够不够?
问:哪些情况只能用钎焊,别的焊接替代不了?
答:最典型的就是异种金属连接。比如制冷行业的铜铝管路连接,你用熔焊试试,铜和铝的热膨胀系数差好几倍,焊完第二天就裂,还会生成大量脆硬的金属间化合物,一碰就碎。钎焊完美解决这个问题,还有钨和钢这种熔点差上千度的组合,熔焊根本烧不匀,只有钎焊能做。还有芯片封装里微米级的引脚,激光焊一焊就把芯片打穿了,只能用低温钎焊。
工业生产用真空钎焊炉作业场景
实话实说,真空钎焊的门槛真不低。很多小厂买了新炉子,做出来的零件报废率能到15%以上,大多是升温曲线没调好。我去年给一家做新能源水冷板的企业调工艺,只是把原来的两段升温改成了三段保温,把低温区的排气做足,报废率直接掉到2%以内,说白了都是细节的经验。
✅感应钎焊
自动化批量生产的首选。靠电磁感应加热,几秒钟就能完成焊接,精度高成本低,现在汽车的三元催化器壳体、传动轴接头,几乎全是感应钎焊做的,一小时能出上百件,效率拉满。
✅超声波低温钎焊
微电子领域的新宠。现在芯片用的氮化铝陶瓷衬板,还有第三代半导体的封装,都用这个。不用额外加高温,靠超声波振动破除氧化层,让钎料浸润,完全不会烧坏脆弱的晶圆,这是别的工艺根本做不到的。
💡顺便提一句,大家常说的电烙铁焊锡,其实就是软钎焊的一种,软钎钎料熔点低于450℃,硬钎高于450℃,工业承载件基本都用硬钎。
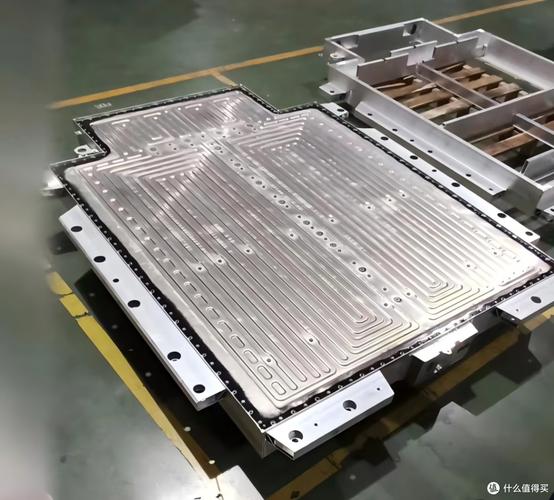
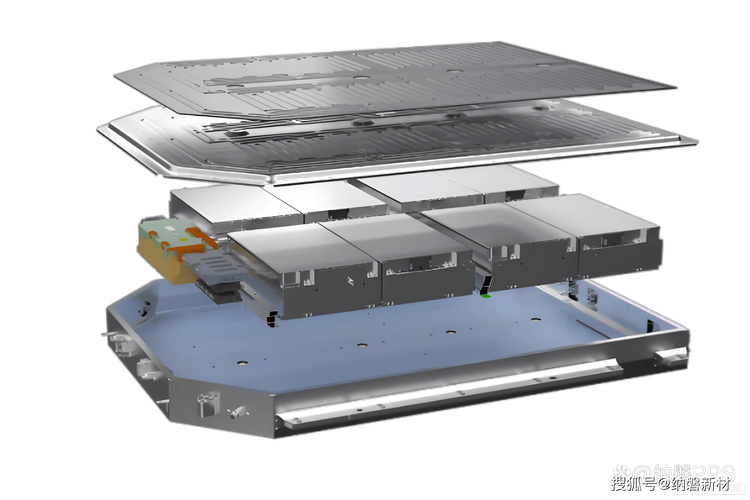
新能源汽车动力电池水冷板钎焊成品
❗给刚接触钎焊的工艺员提两个醒,都是踩过坑才总结出来的:
1. 母材表面清洁度是命根子。哪怕只有一微米厚的氧化层或者油污,钎料都浸润不上去,直接废。我见过太多厂子为了省几十块的清洗费,报废一个上万元的航空零件,亏到姥姥家。
2. 钎缝间隙必须卡死。硬钎焊的间隙一般控制在0.02mm-0.15mm之间,差0.1mm,接头强度直接掉一半,真不是危言耸听。
不过话说回来,原来高端钎料全靠进口,一公斤镍钎料卖好几千,现在国内厂商做的国产钎料,性能已经完全不输进口,价格降了三分之一还多,这两年国产钎焊工艺能铺开,很大程度是沾了国产替代的光。
钎焊从来都不是什么显学,一直藏在高端制造的背后,做好了没人夸,出了问题才找过来。但你真去数,现在咱们能拿得出手的高端装备,十个里有八个都离不开钎焊。
未来要做轻量化,要拼异种材料连接,钎焊的舞台只会越来越大。
很多人入门就搞混:钎焊和熔焊核心区别在哪?
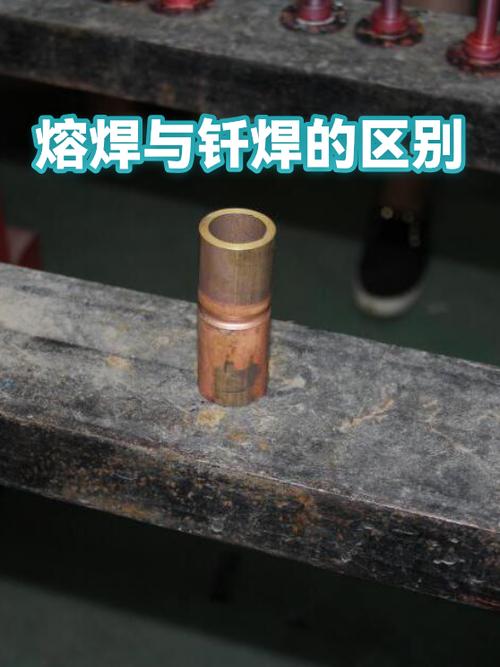 很多人入门就搞混:钎焊和熔焊核心区别在哪?
很多干了五六年焊接的师傅,都说不清钎焊的本质。熔焊是把要连接的两块母材本身烧熔,冷却后粘成一块。钎焊不一样,钎料的熔点远低于母材,焊接过程只熔化钎料,不熔化母材,靠液态钎料浸润母材表面,填进缝隙后冷却结晶,把两块金属牢牢连在一起。
问:很多资料都说钎焊强度低,只能做轻载的小零件,对吗?
答:这真的是十年前的老黄历了。现在高端钎料配方加上成熟的真空钎焊工艺,接头强度能做到和母材近乎一致,而且焊接变形极小,这点熔焊根本比不了。航空发动机的涡轮叶片榫头,承受上千度的高温和十几吨的载荷,照样用钎焊连接,你说强度够不够?
问:哪些情况只能用钎焊,别的焊接替代不了?
答:最典型的就是异种金属连接。比如制冷行业的铜铝管路连接,你用熔焊试试,铜和铝的热膨胀系数差好几倍,焊完第二天就裂,还会生成大量脆硬的金属间化合物,一碰就碎。钎焊完美解决这个问题,还有钨和钢这种熔点差上千度的组合,熔焊根本烧不匀,只有钎焊能做。还有芯片封装里微米级的引脚,激光焊一焊就把芯片打穿了,只能用低温钎焊。
当前高端制造最常用的三种钎焊工艺,都是干货
不是那种翻教科书的老内容,都是现在工厂里实际在用的主流工艺。 ✅真空钎焊 现在航空航天、新能源散热领域的绝对主力。整个焊接过程在真空舱里完成,完全没有氧化,接头干净强度高,不需要后续的清理除锈,特别适合复杂结构的焊接。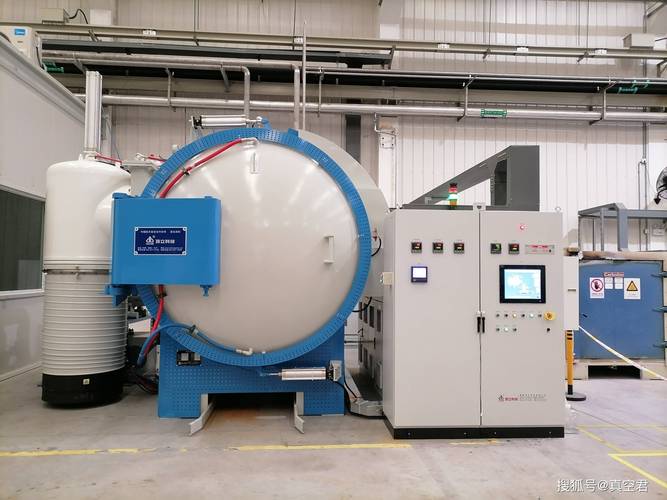 工业生产用真空钎焊炉作业场景
实话实说,真空钎焊的门槛真不低。很多小厂买了新炉子,做出来的零件报废率能到15%以上,大多是升温曲线没调好。我去年给一家做新能源水冷板的企业调工艺,只是把原来的两段升温改成了三段保温,把低温区的排气做足,报废率直接掉到2%以内,说白了都是细节的经验。
✅感应钎焊
自动化批量生产的首选。靠电磁感应加热,几秒钟就能完成焊接,精度高成本低,现在汽车的三元催化器壳体、传动轴接头,几乎全是感应钎焊做的,一小时能出上百件,效率拉满。
✅超声波低温钎焊
微电子领域的新宠。现在芯片用的氮化铝陶瓷衬板,还有第三代半导体的封装,都用这个。不用额外加高温,靠超声波振动破除氧化层,让钎料浸润,完全不会烧坏脆弱的晶圆,这是别的工艺根本做不到的。
💡顺便提一句,大家常说的电烙铁焊锡,其实就是软钎焊的一种,软钎钎料熔点低于450℃,硬钎高于450℃,工业承载件基本都用硬钎。
2024年钎焊的新应用,很多人还没跟上
钎焊这两年火起来,完全是高端制造发展带起来的。原来大家都是用在冷门的核心部件,现在越来越多的新领域开始主动选钎焊。 最典型的就是动力电池水冷板。前几年很多厂跟风用搅拌摩擦焊,现在转真空钎焊的越来越多。为什么?真空钎焊能做更复杂的流道,密封性能更好,良率比搅拌摩擦焊高10个百分点以上,成本还低近两成。 还有光伏领域,新一代异质结电池的电极互联,用的就是低温银钎焊,比原来的焊接方式,转化效率能提0.5%以上。别小看这0.5%,一条1GW的生产线,一年多赚的钱够你换十条生产线了。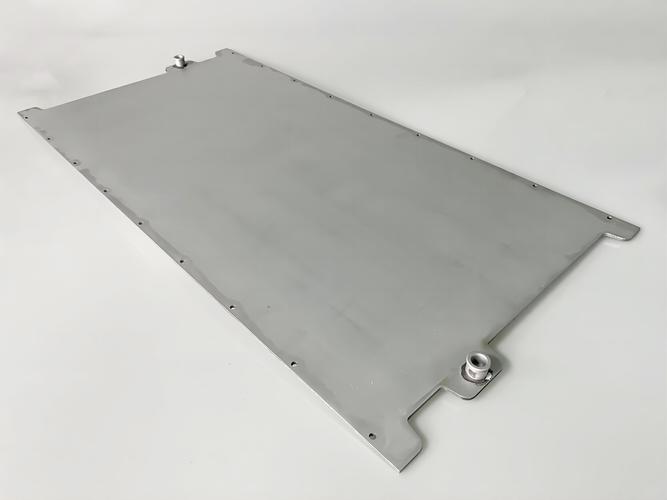 新能源汽车动力电池水冷板钎焊成品
❗给刚接触钎焊的工艺员提两个醒,都是踩过坑才总结出来的:
1. 母材表面清洁度是命根子。哪怕只有一微米厚的氧化层或者油污,钎料都浸润不上去,直接废。我见过太多厂子为了省几十块的清洗费,报废一个上万元的航空零件,亏到姥姥家。
2. 钎缝间隙必须卡死。硬钎焊的间隙一般控制在0.02mm-0.15mm之间,差0.1mm,接头强度直接掉一半,真不是危言耸听。
不过话说回来,原来高端钎料全靠进口,一公斤镍钎料卖好几千,现在国内厂商做的国产钎料,性能已经完全不输进口,价格降了三分之一还多,这两年国产钎焊工艺能铺开,很大程度是沾了国产替代的光。
钎焊从来都不是什么显学,一直藏在高端制造的背后,做好了没人夸,出了问题才找过来。但你真去数,现在咱们能拿得出手的高端装备,十个里有八个都离不开钎焊。
未来要做轻量化,要拼异种材料连接,钎焊的舞台只会越来越大。