工业橡胶:被低估的制造业隐形支柱
很多人提起橡胶,第一反应就是汽车轮胎、家里的橡皮筋,没人会把它和高端制造业、卡脖子这些词联系起来。
谁能想到,大到盾构机挖隧道,小到半导体生产刻晶圆,缺了定制的工业橡胶,整个生产线都得停摆。
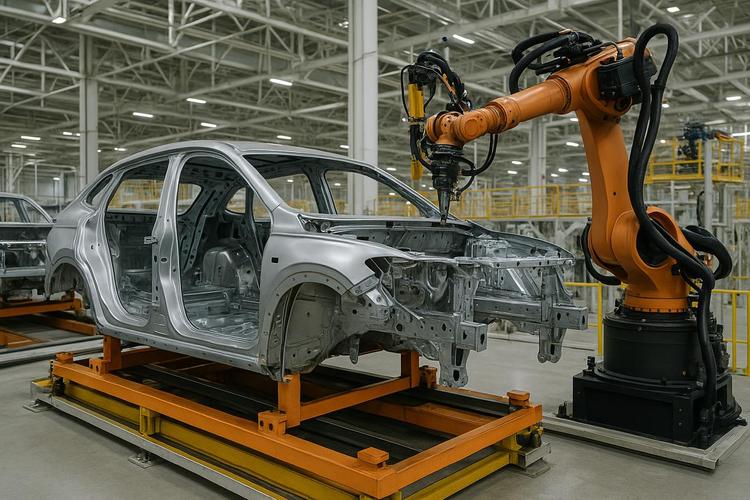
 工厂自动化设备密封橡胶配件实拍
说实话,我跑了快十年制造业,见过太多因为一块几块钱的橡胶出问题,导致上百万设备停摆的案例。
食品加工厂的输送线密封垫,不能析出任何有害物质,还得扛住每天高温消毒,普通橡胶用三个月就裂了,符合食品级要求的工业橡胶能用五年。
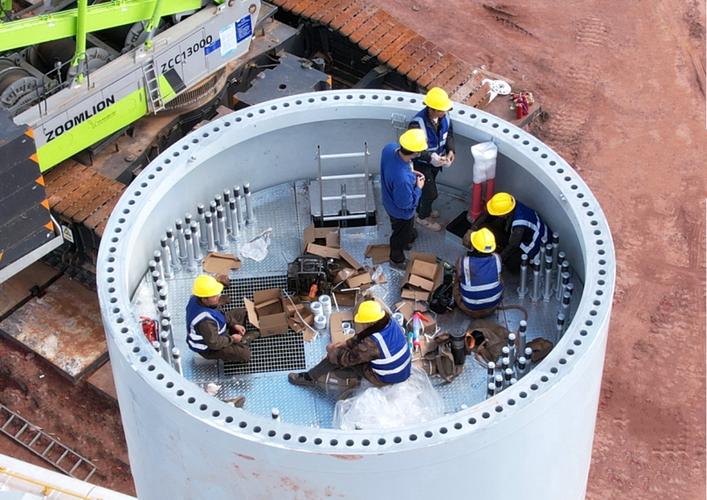
风电塔筒的减震橡胶块,要扛住十几级大风的连续震动,一年的累计变形不能超过1mm,差一点整个塔筒的共振就能把叶片晃坏。
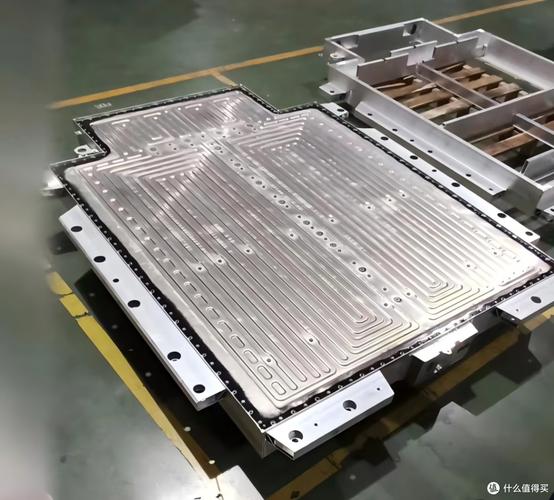
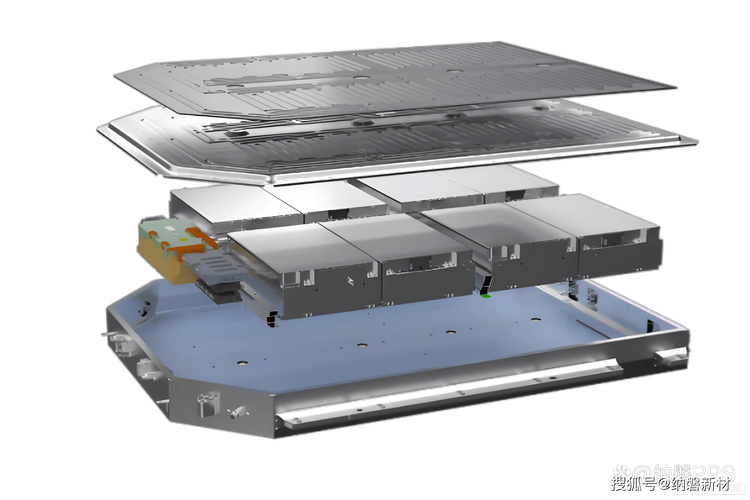
新能源汽车的动力电池包,那一层薄薄的导热橡胶片,要同时满足绝缘、导热、耐高低温、减震四个要求,厚度公差不能超过0.05mm。也就最近几年国产做出来了,之前一块进口的要大几百,成本直接拉着整车价格往上走。
💡 这里插个读者常问的问题:
问:普通橡胶和工业级橡胶到底差在哪?
答:差了至少十个等级的性能门槛。普通家用橡胶耐温顶多到80℃,工业里炼油装置用的氟橡胶要扛住200℃以上的连续腐蚀,还得两年不开裂。航天用的硅橡胶甚至要扛住-100℃的低温还不脆断,差一点,发射的时候出问题就是天大的事。
很多人逛工厂,眼睛都盯着进口机床、工业机器人转,谁会多看导轨上那一圈小小的橡胶密封圈一眼。就是这个小东西,一旦老化漏油,精度再高的机床也得趴窝。
国内高端工业橡胶密炼车间实拍
放在十年前,高端工业橡胶基本都是外资垄断。氢化丁腈橡胶、全氟醚橡胶这些特种品类,你有钱都不一定能拿到货,交期动不动就是两三个月,价格还翻着倍涨。
我记得19年去江苏一家风电企业采访,当时他们要的大尺寸减震橡胶块,全中国做不出来符合要求的,只能从德国进口,一块就要18万,还得提前半年付全款排队。
现在呢?✅ 国内头部特种橡胶厂已经突破了核心配方和密炼工艺,70%以上的风电用橡胶件已经换成国产,价格直接砍了一半还多,性能还比进口的耐老化指标高10%以上。
又有人问了:
问:特种工业橡胶为什么这么难造?
答:核心卡在配方和工艺。橡胶不是纯天然或者纯合成的原胶就能用,要混进十几种添加剂,硫化的温度、时间、压力差个5℃、10分钟,最终性能就能差出十万八千里。尤其是高端领域用的定制件,要求尺寸公差控制在0.1mm以内,还要保证几千小时连续使用不出问题,没有二三十年的工艺积累,根本摸不到门道。
不过话说回来,不是所有品类我们都突破了。半导体晶圆制造用的超纯橡胶吸盘,对杂质含量要求高到ppb级别,一丁点杂质就能毁一整片晶圆,现在这个品类还是主要靠进口。但我上个月刚看到行业报告,国内已经有实验室拿出合格样品了,估计两三年就能实现量产替代。
未来工业橡胶的新增长点,全在新兴赛道
双碳和新能源的风口,把原本低调的橡胶行业直接推到了台前。现在几个新方向,已经跑出不少隐形冠军了。
第一个就是动力电池导热橡胶。现在电池越做越大,能量密度越堆越高,散热和绝缘全靠那一层导热橡胶,今年国内这个品类的市场规模直接涨了60%。最新的技术是把改性石墨烯混进橡胶基体,导热性能翻三倍,还能保持橡胶本来的柔韧性,已经有头部电池企业批量试用了。
第二个就是可回收生物基工业橡胶。之前废橡胶回收一直是大难题,烧了污染空气,埋了几百年不烂,粉碎做跑道又只能处理低端料。现在国内已经有企业做出来用玉米秸秆合成的生物基橡胶,物理性能和传统合成橡胶一模一样,废弃之后可以直接热解回收原料,也可以自然降解,完全符合双碳要求,现在已经出口给欧洲的汽车企业做配件了。
第三个就是军工航天领域的极端环境特种橡胶,这个就不多说了,懂的都懂,国内的技术现在已经走到世界第一梯队了。
❗ 说句掏心窝子的话,制造业的竞争力,从来都不是只看造不造得出顶级芯片、大飞机。恰恰是这些藏在设备深处、没人留意的小零件,才最能看出一个国家工业体系的完整度和功底。
下次你路过工厂,不妨多留意一下那些不起眼的橡胶件,那里面藏着的,是整个中国制造业慢慢攒出来的硬实力。
不止轮胎:工业橡胶覆盖90%的制造场景
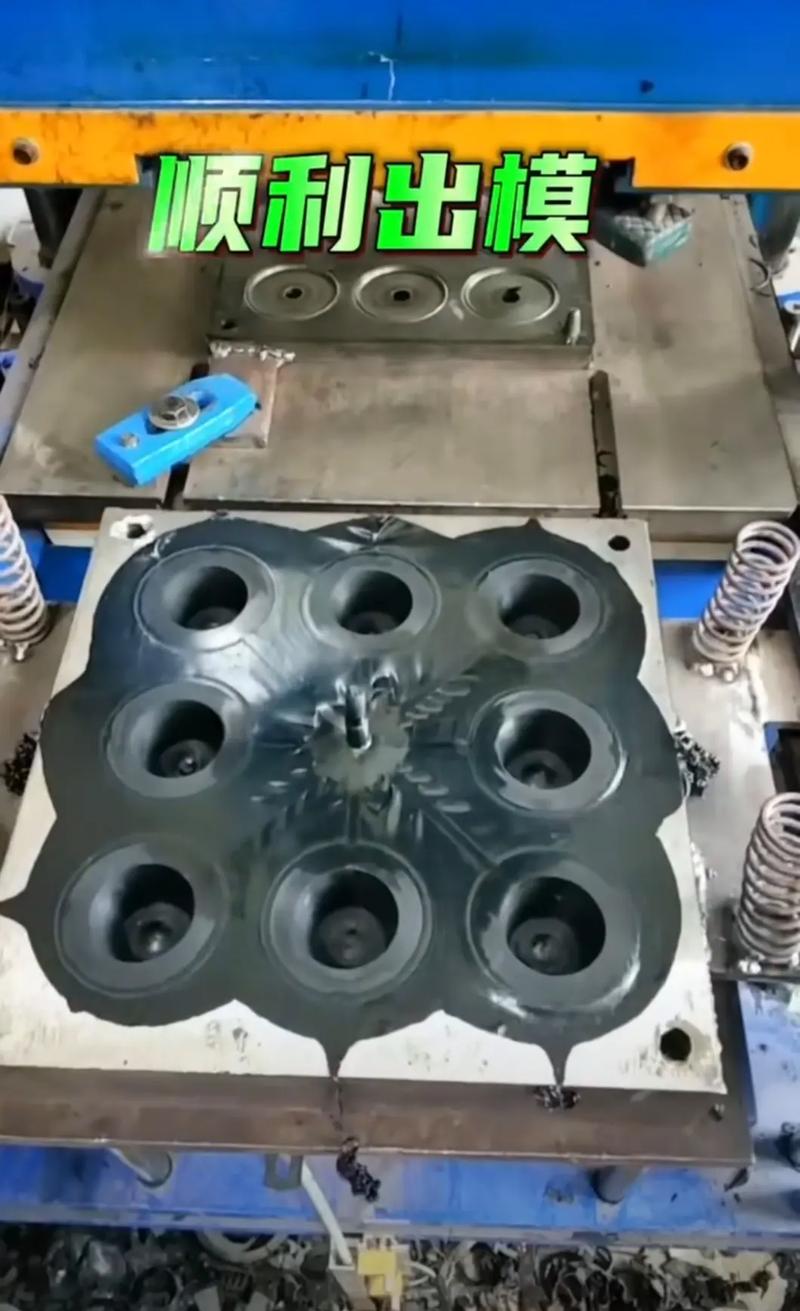 工厂自动化设备密封橡胶配件实拍
说实话,我跑了快十年制造业,见过太多因为一块几块钱的橡胶出问题,导致上百万设备停摆的案例。
食品加工厂的输送线密封垫,不能析出任何有害物质,还得扛住每天高温消毒,普通橡胶用三个月就裂了,符合食品级要求的工业橡胶能用五年。
风电塔筒的减震橡胶块,要扛住十几级大风的连续震动,一年的累计变形不能超过1mm,差一点整个塔筒的共振就能把叶片晃坏。
新能源汽车的动力电池包,那一层薄薄的导热橡胶片,要同时满足绝缘、导热、耐高低温、减震四个要求,厚度公差不能超过0.05mm。也就最近几年国产做出来了,之前一块进口的要大几百,成本直接拉着整车价格往上走。
💡 这里插个读者常问的问题:
问:普通橡胶和工业级橡胶到底差在哪?
答:差了至少十个等级的性能门槛。普通家用橡胶耐温顶多到80℃,工业里炼油装置用的氟橡胶要扛住200℃以上的连续腐蚀,还得两年不开裂。航天用的硅橡胶甚至要扛住-100℃的低温还不脆断,差一点,发射的时候出问题就是天大的事。
很多人逛工厂,眼睛都盯着进口机床、工业机器人转,谁会多看导轨上那一圈小小的橡胶密封圈一眼。就是这个小东西,一旦老化漏油,精度再高的机床也得趴窝。
国产工业橡胶的突破,比你想的更快
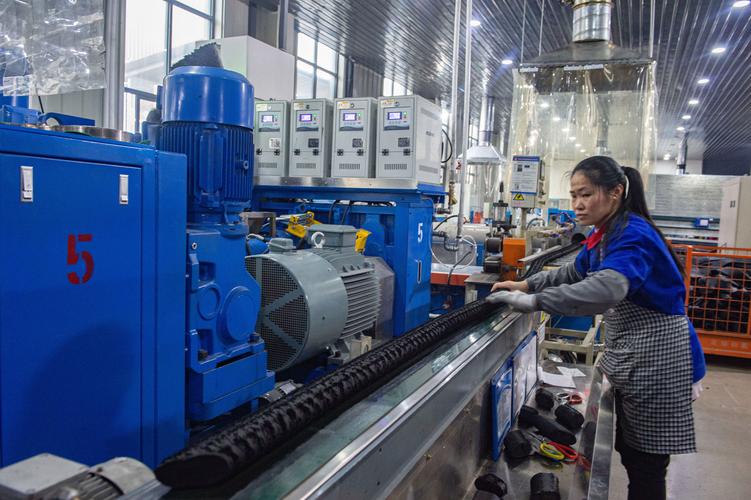 国内高端工业橡胶密炼车间实拍
放在十年前,高端工业橡胶基本都是外资垄断。氢化丁腈橡胶、全氟醚橡胶这些特种品类,你有钱都不一定能拿到货,交期动不动就是两三个月,价格还翻着倍涨。
我记得19年去江苏一家风电企业采访,当时他们要的大尺寸减震橡胶块,全中国做不出来符合要求的,只能从德国进口,一块就要18万,还得提前半年付全款排队。
现在呢?✅ 国内头部特种橡胶厂已经突破了核心配方和密炼工艺,70%以上的风电用橡胶件已经换成国产,价格直接砍了一半还多,性能还比进口的耐老化指标高10%以上。
又有人问了:
问:特种工业橡胶为什么这么难造?
答:核心卡在配方和工艺。橡胶不是纯天然或者纯合成的原胶就能用,要混进十几种添加剂,硫化的温度、时间、压力差个5℃、10分钟,最终性能就能差出十万八千里。尤其是高端领域用的定制件,要求尺寸公差控制在0.1mm以内,还要保证几千小时连续使用不出问题,没有二三十年的工艺积累,根本摸不到门道。
不过话说回来,不是所有品类我们都突破了。半导体晶圆制造用的超纯橡胶吸盘,对杂质含量要求高到ppb级别,一丁点杂质就能毁一整片晶圆,现在这个品类还是主要靠进口。但我上个月刚看到行业报告,国内已经有实验室拿出合格样品了,估计两三年就能实现量产替代。
未来工业橡胶的新增长点,全在新兴赛道
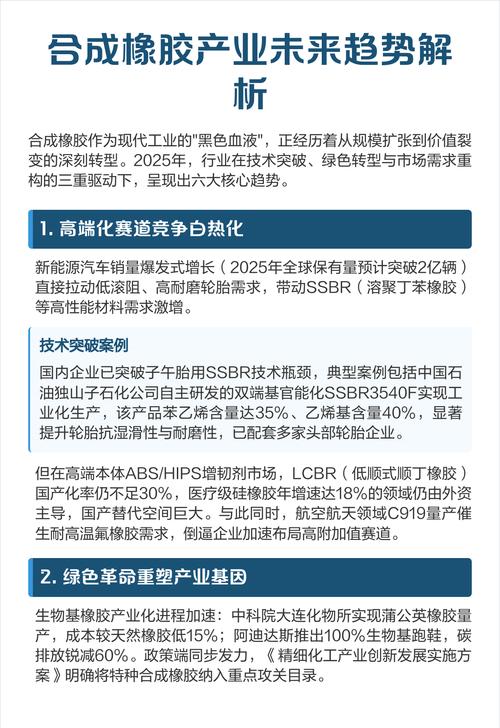 未来工业橡胶的新增长点,全在新兴赛道
双碳和新能源的风口,把原本低调的橡胶行业直接推到了台前。现在几个新方向,已经跑出不少隐形冠军了。
第一个就是动力电池导热橡胶。现在电池越做越大,能量密度越堆越高,散热和绝缘全靠那一层导热橡胶,今年国内这个品类的市场规模直接涨了60%。最新的技术是把改性石墨烯混进橡胶基体,导热性能翻三倍,还能保持橡胶本来的柔韧性,已经有头部电池企业批量试用了。
第二个就是可回收生物基工业橡胶。之前废橡胶回收一直是大难题,烧了污染空气,埋了几百年不烂,粉碎做跑道又只能处理低端料。现在国内已经有企业做出来用玉米秸秆合成的生物基橡胶,物理性能和传统合成橡胶一模一样,废弃之后可以直接热解回收原料,也可以自然降解,完全符合双碳要求,现在已经出口给欧洲的汽车企业做配件了。
第三个就是军工航天领域的极端环境特种橡胶,这个就不多说了,懂的都懂,国内的技术现在已经走到世界第一梯队了。
❗ 说句掏心窝子的话,制造业的竞争力,从来都不是只看造不造得出顶级芯片、大飞机。恰恰是这些藏在设备深处、没人留意的小零件,才最能看出一个国家工业体系的完整度和功底。
下次你路过工厂,不妨多留意一下那些不起眼的橡胶件,那里面藏着的,是整个中国制造业慢慢攒出来的硬实力。