铆接:被工业圈低估的核心连接技术,如今为什么重新崛起?
很多人一说起工业连接,第一反应就是焊接,是螺纹连接。铆接?好像只有几十年前造的老飞机、旧钢铁桥梁上才能看到,早就该被淘汰了对吧?
错得离谱。
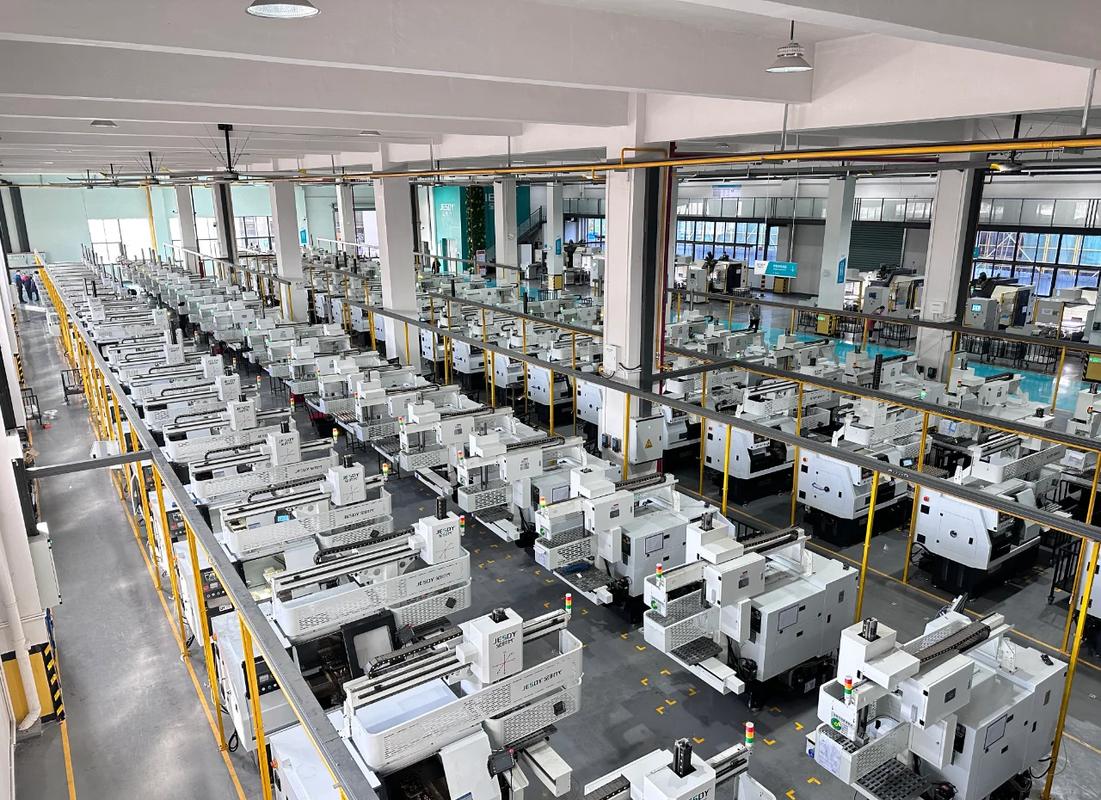
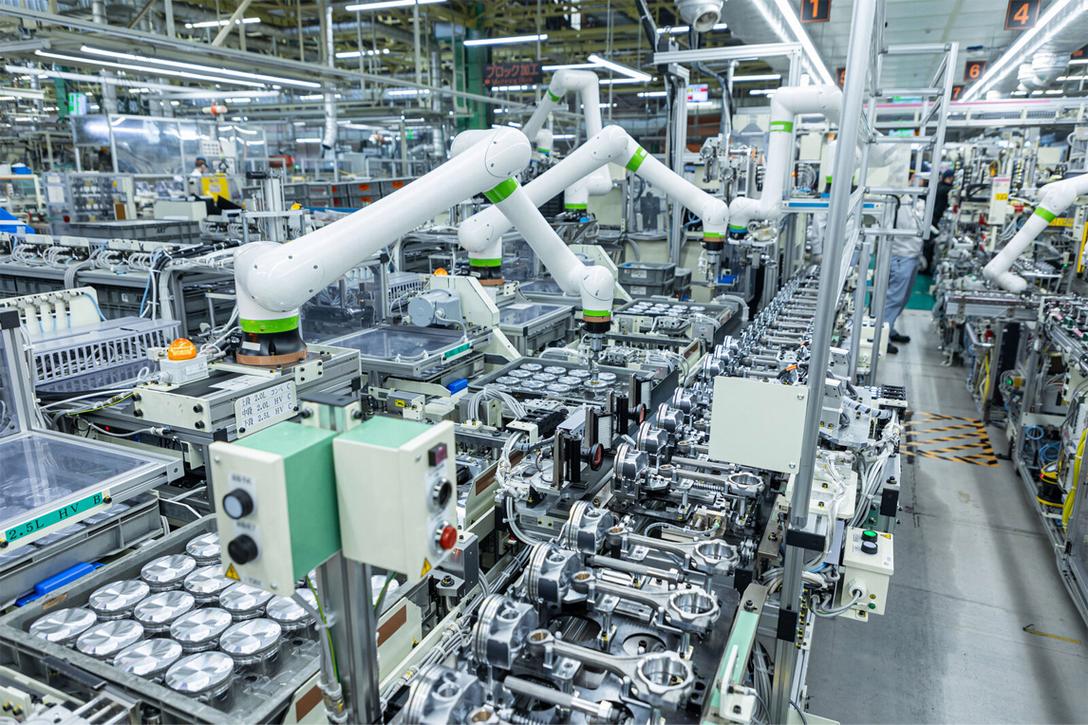
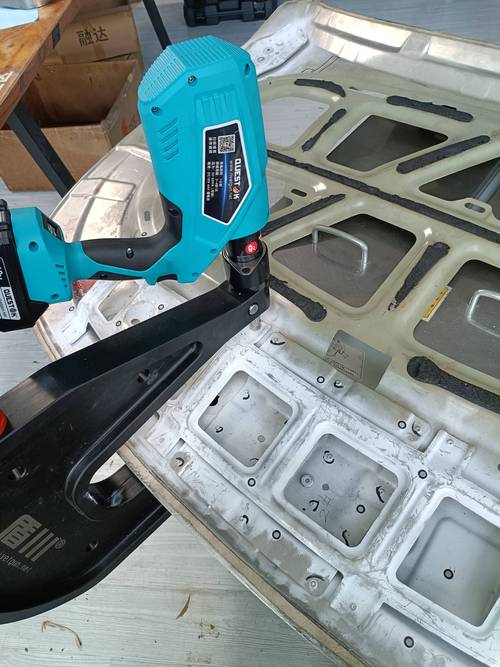
现在去任何一家新能源汽车主机厂的白车身车间走一圈,你能看到上百台自动化铆接机在不停运转。航空航天的新机翼、复合车身零件,一半以上的连接点用的都是铆接。
 新能源汽车白车身自动化铆接生产线
问:铆接和焊接比,成本到底高不高?
答:早年手工铆接效率低,确实成本高,现在全自动化的铆接设备早就普及了,国产伺服铆接机的价格已经降到几年前的三分之一,批量生产的时候,单个连接点的加工成本其实比高精度焊接还要低——铆接不需要焊后打磨、探伤,省了至少两道工序,算总账反而更划算。
问:碳纤维零件能用普通铆接吗?
答:真不行。普通铆接需要提前打孔,打孔会切断碳纤维的连续纤维,很容易在打孔位置出现应力开裂,强度掉一半都不止。现在碳纤维连接用的都是无预孔自冲铆接,专用铆钉直接穿透材料,一次成型,最大程度保留了纤维的完整性,强度完全满足要求,国内商飞的新机型上已经批量用这个工艺了。
航空航天铝合金壁板自动化铆接工位
铆接工艺的最新发展,值得制造业人关注
铆接可不是一成不变的老技术,这几年的新进展真不少。
第一个就是和工业机器人、机器视觉结合的全自动化铆接线。现在新的生产线,机器人拿铆钉,视觉定位,铆接完成后立刻在线检测铆接压力、成型度,不合格直接打废,根本不用人工挨个检查,合格率能做到99.9%以上。
第二个就是流动钻铆技术,这个是最近几年航空航天领域火起来的新工艺,针对多层厚复合材料,一边钻孔一边铆接,一次成型,位置精度能控制在0.01mm以内,比分开钻孔再铆接精度高太多,现在大飞机的整体壁板连接基本都用这个工艺。
还有一个趋势很有意思,现在国家推循环经济,汽车、飞机都要求可回收,铆接作为可拆卸连接,优势一下子就出来了。焊接是不可拆的,拆车的时候不同材料粘在一起,没法分选回收,铆接拆开就能分类,回收利用率能提好几个档次。我之前认识一个做报废车回收的老板,他说收带铆接结构的车,拆解分选完卖材料,能比全焊接车身多赚一成多。
不过话说回来,铆接也不是万能的。十几厘米厚的普通碳钢钢板,还是焊接成本低,没必要硬上铆接。适合自己产品需求的,才是最好的。
很多人总觉得工业技术要追新,老技术就该被淘汰,其实哪有这回事。铆接发展到现在快两百年了,只要适配新的材料、新的需求,照样能成为工业体系里的核心技术,稳稳扛住大梁。
为什么铆接没有消亡,反而越来越吃香?
核心原因只有一个:工业轻量化的大趋势,把铆接的优势全给逼出来了。 过去几十年,我们造设备、造汽车,主要用钢材,焊接便宜又结实,当然用焊接。现在不一样了。新能源汽车要多挤一百公里续航,飞机要降一吨自重,全靠换材料——铝合金、镁合金、碳纤维复合材料,这些材料挨个试,试来试去发现,焊接不好使。 铝焊接容易出气孔,强度不稳,碳纤维根本焊不了,胶接的耐候性差,高温低温开胶,螺纹连接增重,还容易受振动松脱。 铆接就不一样了。不依赖材料的熔融性能,不管你是金属和非金属,还是两种完全不粘的异种材料,只要能放进去铆钉,就能给你牢牢锁在一起。连接强度稳定,抗疲劳性能比焊接好,还能随时拆下来检修。 说实话,我前几年去长三角一家新势力车企的总装车间参观,看到整条白车身线超过三成的连接点用的是自冲铆接,当时真的惊到我。十年前,也就豪华车才舍得用,现在十几万的家用车都大规模铺开了。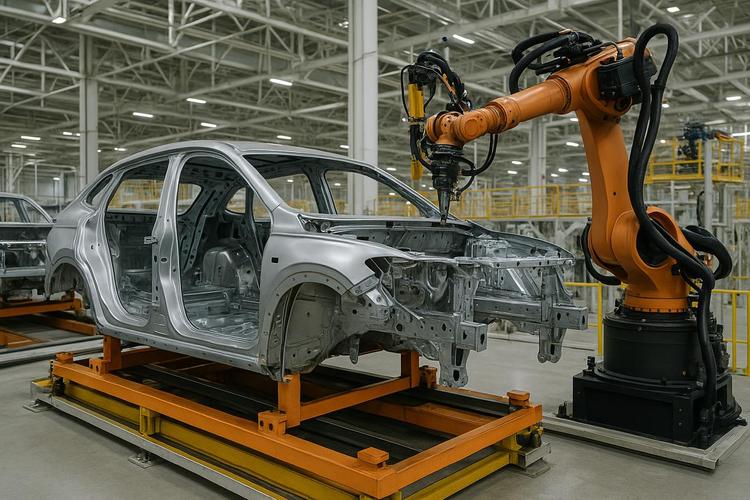 新能源汽车白车身自动化铆接生产线
问:铆接和焊接比,成本到底高不高?
答:早年手工铆接效率低,确实成本高,现在全自动化的铆接设备早就普及了,国产伺服铆接机的价格已经降到几年前的三分之一,批量生产的时候,单个连接点的加工成本其实比高精度焊接还要低——铆接不需要焊后打磨、探伤,省了至少两道工序,算总账反而更划算。
问:碳纤维零件能用普通铆接吗?
答:真不行。普通铆接需要提前打孔,打孔会切断碳纤维的连续纤维,很容易在打孔位置出现应力开裂,强度掉一半都不止。现在碳纤维连接用的都是无预孔自冲铆接,专用铆钉直接穿透材料,一次成型,最大程度保留了纤维的完整性,强度完全满足要求,国内商飞的新机型上已经批量用这个工艺了。
不同场景下,铆接工艺到底该怎么选?
现在市面上主流的铆接工艺分好几种,别选错,选错了白花钱还出问题: ✅ 自冲铆接(SPR):最火的工艺,没有之一。适合异种材料连接,铝+碳纤维,钢+铝,铝+塑料,都能接。强度高,抗振动,是目前新能源汽车白车身的首选连接工艺。 ✅ 旋转径向铆接:铆钉受力均匀,变形可控,表面不会出现裂纹,适合五金工具、液压阀体、精密电机这些对外观和强度要求都高的小零件。 ✅ 热铆:别觉得老工艺没用,现在大型桥梁、重型矿山机械的机架连接,还得靠热铆。大直径铆钉加热后铆接,冷却收缩会产生非常大的预紧力,几十年都不会松,承载能力比螺栓还强。 ❗ 给新手提个醒:很多小工厂图便宜,用不合格的杂牌铆钉,铆接完成后预紧力达不到要求,用个两三年就会出现松动,出了安全事故追悔莫及,这个坑千万不要踩。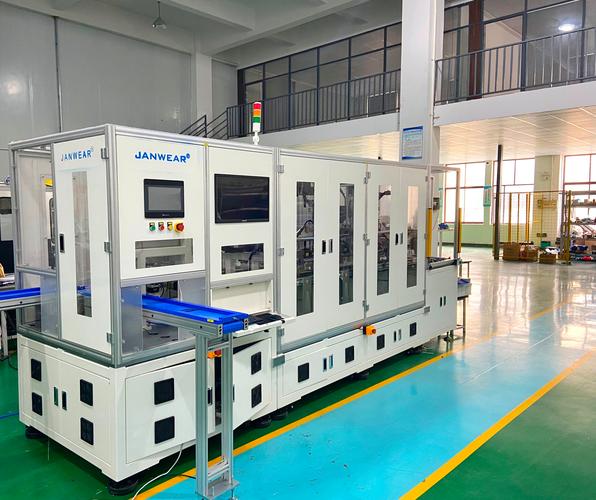 航空航天铝合金壁板自动化铆接工位
铆接工艺的最新发展,值得制造业人关注
 铆接工艺的最新发展,值得制造业人关注
铆接可不是一成不变的老技术,这几年的新进展真不少。
第一个就是和工业机器人、机器视觉结合的全自动化铆接线。现在新的生产线,机器人拿铆钉,视觉定位,铆接完成后立刻在线检测铆接压力、成型度,不合格直接打废,根本不用人工挨个检查,合格率能做到99.9%以上。
第二个就是流动钻铆技术,这个是最近几年航空航天领域火起来的新工艺,针对多层厚复合材料,一边钻孔一边铆接,一次成型,位置精度能控制在0.01mm以内,比分开钻孔再铆接精度高太多,现在大飞机的整体壁板连接基本都用这个工艺。
还有一个趋势很有意思,现在国家推循环经济,汽车、飞机都要求可回收,铆接作为可拆卸连接,优势一下子就出来了。焊接是不可拆的,拆车的时候不同材料粘在一起,没法分选回收,铆接拆开就能分类,回收利用率能提好几个档次。我之前认识一个做报废车回收的老板,他说收带铆接结构的车,拆解分选完卖材料,能比全焊接车身多赚一成多。
不过话说回来,铆接也不是万能的。十几厘米厚的普通碳钢钢板,还是焊接成本低,没必要硬上铆接。适合自己产品需求的,才是最好的。
很多人总觉得工业技术要追新,老技术就该被淘汰,其实哪有这回事。铆接发展到现在快两百年了,只要适配新的材料、新的需求,照样能成为工业体系里的核心技术,稳稳扛住大梁。