过盈连接:被很多装配新手低估的核心隐形工艺
很多人聊机械装配,第一反应想到螺栓、焊接、键连接,没人把过盈连接当回事。
真出事了才追悔莫及。
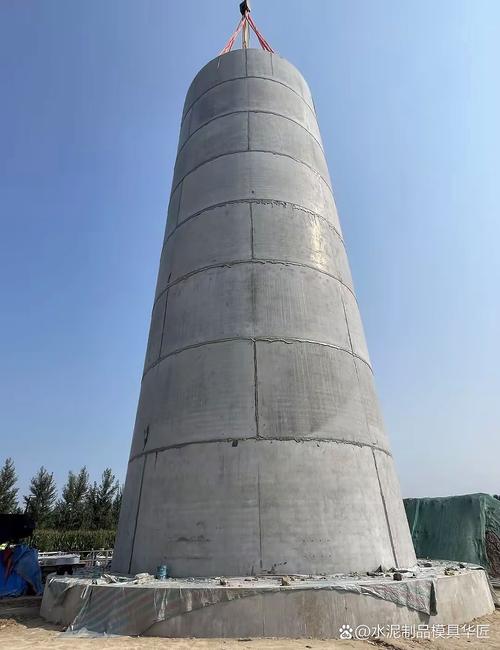
 大兆瓦风电主轴过盈连接装配现场
问:过盈连接加工成本比键连接高一大截,真的划算吗?
答:完全看应用场景。你做个几百块的小减速机,传递扭矩才几牛米,平键足够,犯不上折腾过盈。但要是重载、冲击、要求二十年免维护的核心部件,过盈连接的全寿命周期成本反而低得多。我见过一个风电项目,一开始为了省几十万成本用了键连接,运行第三年主轴键槽开裂,停机大修加发电损失,亏了近两千万,这笔账算过吗?
说实话,但凡对可靠性要求高的核心传动部位,过盈连接都是当前最优解,没有之一。
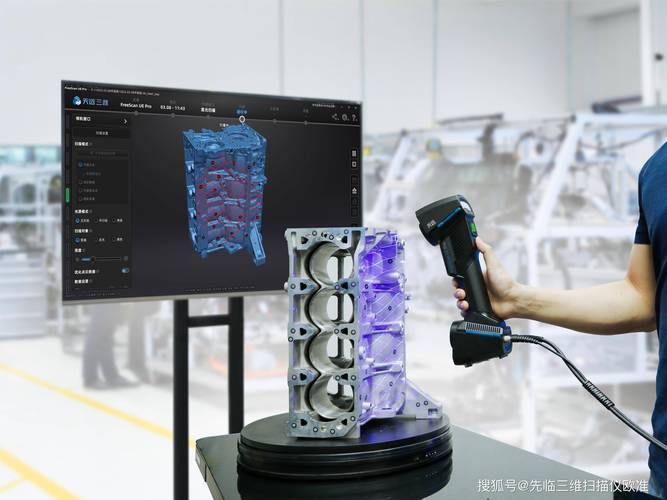
过盈连接配合面粗糙度检测场景
问:过盈连接装配错了,拆下来还能二次使用吗?
答:分情况。小尺寸压入装配的零件,拆下来的时候配合面基本都拉伤了,过盈量也会变化,直接换件最稳妥,别心疼那点钱。要是大尺寸用液压装配的过盈连接,拆的时候操作规范,配合面没有损伤,复测过盈量还在设计范围内,完全可以二次用。现在风电运维拆主轴,经常这么干,一套主轴大几十万,能省则省。
不过话说回来,核心受力部件的二次装配,一定要做全检,别抱着侥幸心理。
当下过盈连接的新趋势,这些变化值得关注
现在机械行业都在搞轻量化、多材料设计,过盈连接也出了不少新玩法。
比如现在碳纤维复合材料零件配钢轴,两个材料的线膨胀系数差了十几倍,温度一变过盈量直接飞了,原来的方法根本没法用。现在行业里主流的做法是加一层金属过渡衬套,或者在接触面涂一层粘弹性涂层补偿变形,已经有不少量产的新能源汽车零件在用了。
还有增材制造出来的零件做过盈连接,增材的孔隙率和传统加工不一样,原来的公差标准直接用不了,现在很多龙头企业都在做自己的适配标准,根据孔隙率调整过盈量,已经成功用在航天结构件上了。
检测方面也变了,原来装配完只能靠压入力或者装配行程判断合格不合格,现在直接用超声波检测配合面的贴合率,十秒钟出结果,不合格直接拆,不用等运行出问题再整改,效率提升了不知道多少。
干机械这么久,越做越觉得,越是看起来简单的工艺,门道越深。过盈连接就是这样,不露声色,扛着最重的活,稍微出一点错,就是掀桌子的大事。多留心细节,总没错。
为什么说过盈连接是重载场景的无冕之王
说白了,过盈连接就是靠轴和孔的尺寸差,装配之后接触面产生弹性抱紧力,用来传递扭矩、轴向力,连紧固件都不用。 没有键槽,没有额外的连接件,应力分布比键连接均匀太多,承载能力强,抗冲击震动,还能做到零间隙。 现在大兆瓦风电的主轴连接、高铁轮对的车轴配合、重载盾构机的减速机齿轮,全靠它撑着。原来用键连接的地方,现在一个个都改成过盈连接了,为什么?应力集中断轴的风险直接降了90%还多。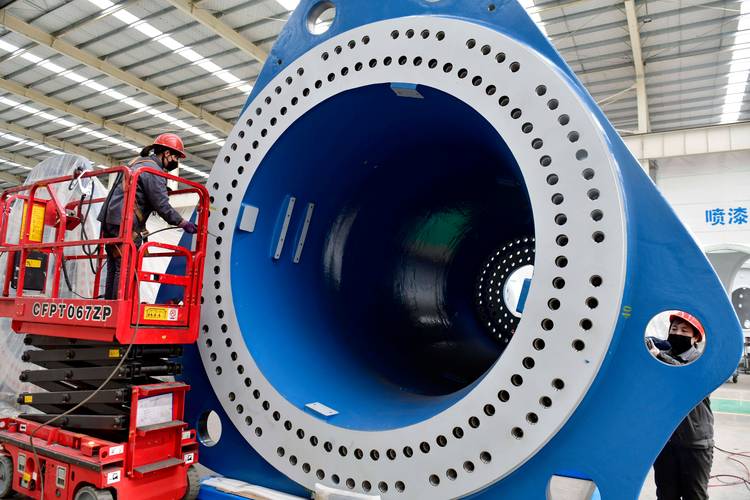 大兆瓦风电主轴过盈连接装配现场
问:过盈连接加工成本比键连接高一大截,真的划算吗?
答:完全看应用场景。你做个几百块的小减速机,传递扭矩才几牛米,平键足够,犯不上折腾过盈。但要是重载、冲击、要求二十年免维护的核心部件,过盈连接的全寿命周期成本反而低得多。我见过一个风电项目,一开始为了省几十万成本用了键连接,运行第三年主轴键槽开裂,停机大修加发电损失,亏了近两千万,这笔账算过吗?
说实话,但凡对可靠性要求高的核心传动部位,过盈连接都是当前最优解,没有之一。
做好过盈连接的三个必踩坑点,一定要避开
✅ 第一,过盈量不是越大越牢 很多新手设计的时候,总觉得过盈量给大一点,肯定不会松,结果呢?装配的时候直接把铸铁轮毂撑裂,或者轴发生塑性变形,直接报废。过盈量的选择,必须结合材料强度、工况温度、载荷大小算清楚。北方极寒地区,冬天轴的收缩量要提前留出来,要是过盈量不够,温度一降抱紧力直接不够,跑着跑着就打滑。现在都用有限元仿真提前算应力,别拍脑袋给公差。 ❗ 第二,装配方法选错等于白做 现在主流的三种装配方法,各用各的场景: - 压入法:只适合小尺寸、过盈量小的零件,压入速度不能超过5mm/min,太快会拉伤配合面,直接降低抱紧力。 - 热胀冷缩法:大尺寸过盈连接最常用,现在都改感应加热了,比原来的明火烤均匀,不会烧坏零件精度。记得加热温度别超过材料的回火温度,不然零件硬度掉了,哭都来不及。 - 液压装配法:现在大部件用得越来越多,精度高,还方便拆卸,就是对设备要求高一点。 💡 第三,表面粗糙度比你想象的更重要 我见过太多工厂,尺寸卡得严丝合缝,粗糙度直接给Ra12.5对付,觉得能装上就行。实际上,粗糙度太差,实际有效接触面积直接砍半,抱紧力不够,用不了半年就松脱。全拆返工的滋味,真的不好受。一般工况Ra1.6-Ra3.2,重载工况最好到Ra0.8,别省这点刀路时间。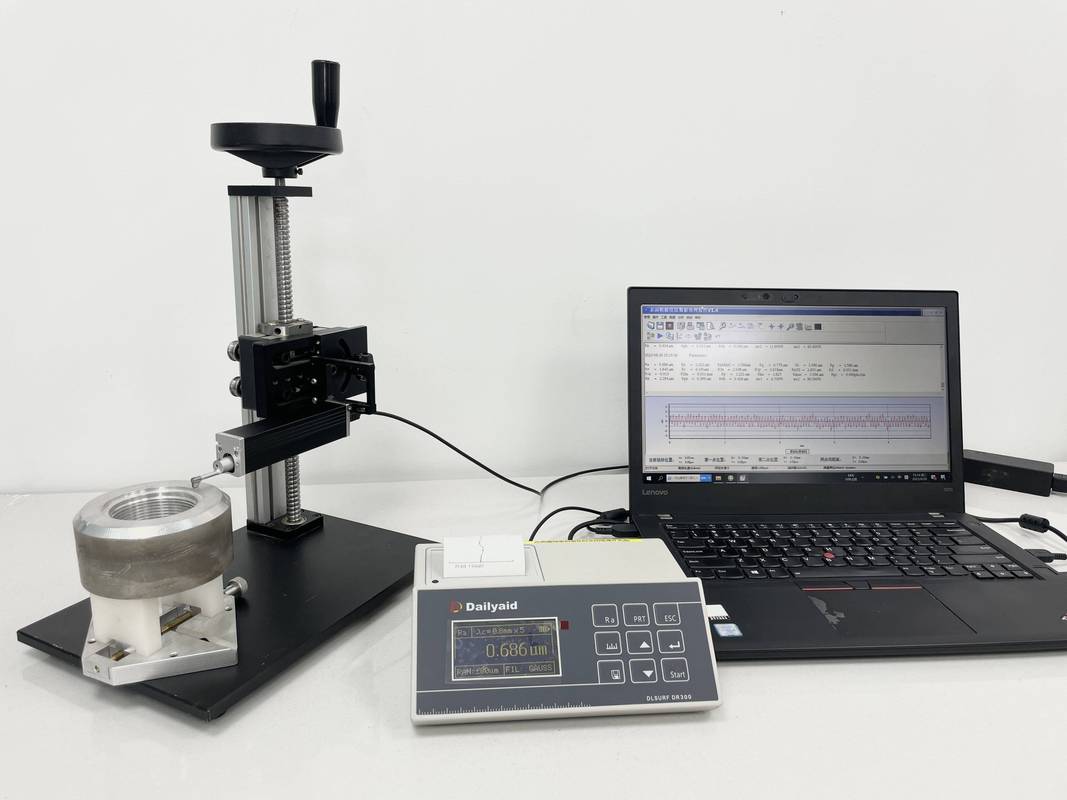 过盈连接配合面粗糙度检测场景
问:过盈连接装配错了,拆下来还能二次使用吗?
答:分情况。小尺寸压入装配的零件,拆下来的时候配合面基本都拉伤了,过盈量也会变化,直接换件最稳妥,别心疼那点钱。要是大尺寸用液压装配的过盈连接,拆的时候操作规范,配合面没有损伤,复测过盈量还在设计范围内,完全可以二次用。现在风电运维拆主轴,经常这么干,一套主轴大几十万,能省则省。
不过话说回来,核心受力部件的二次装配,一定要做全检,别抱着侥幸心理。
当下过盈连接的新趋势,这些变化值得关注
 当下过盈连接的新趋势,这些变化值得关注
现在机械行业都在搞轻量化、多材料设计,过盈连接也出了不少新玩法。
比如现在碳纤维复合材料零件配钢轴,两个材料的线膨胀系数差了十几倍,温度一变过盈量直接飞了,原来的方法根本没法用。现在行业里主流的做法是加一层金属过渡衬套,或者在接触面涂一层粘弹性涂层补偿变形,已经有不少量产的新能源汽车零件在用了。
还有增材制造出来的零件做过盈连接,增材的孔隙率和传统加工不一样,原来的公差标准直接用不了,现在很多龙头企业都在做自己的适配标准,根据孔隙率调整过盈量,已经成功用在航天结构件上了。
检测方面也变了,原来装配完只能靠压入力或者装配行程判断合格不合格,现在直接用超声波检测配合面的贴合率,十秒钟出结果,不合格直接拆,不用等运行出问题再整改,效率提升了不知道多少。
干机械这么久,越做越觉得,越是看起来简单的工艺,门道越深。过盈连接就是这样,不露声色,扛着最重的活,稍微出一点错,就是掀桌子的大事。多留心细节,总没错。