工业陶瓷:被低估的高端制造隐形支柱
很多人提到陶瓷,第一反应还是碗碟瓷砖。哦不对,那是日用陶瓷。工业圈里玩的陶瓷,完全是另一个物种。
说出来你可能不信,现在卫星上天、芯片造芯、战机隐身,离了它根本转不动。
 工业碳化硅陶瓷机械密封件成品
举几个最直观的性能对比:普通合金钢加热到800℃就强度腰斩,1200℃直接软化变形,碳化硅陶瓷能在1600℃的氧化气氛里长期工作,强度掉不到10%。
普通金属零件在泥浆、粉尘里磨,半年就要换,碳化硅陶瓷的耐磨性是淬火钢的十几倍,用五六年还跟新的一样。
强酸强碱池里的搅拌轴,不锈钢用不了一年就被腐蚀穿,换成氧化铝陶瓷轴,泡五六年都没一点痕迹。
绝缘性就更不用说了,高压电器里的绝缘件,1万伏电压都打不穿,还能耐高温,根本找不到替代品。
很多刚接触工业陶瓷的采购、设计朋友都会问:
问:工业陶瓷这么好,为什么不所有零件都换成陶瓷的?
答:贵啊!而且脆啊!实话实说,品质合格的氧化锆陶瓷毛坯,价格是普通45号钢的十几倍,加工起来还要用金刚石刀具,精度要求到微米级,一不小心就崩裂报废,成本一下子就上去了。而且陶瓷本身韧性差,受大的冲击载荷很容易碎,所以目前只用来做工况最苛刻、别的材料顶不住的核心零件,一分钱一分货,用对地方就值。
锂电池生产线用氧化铝陶瓷辊棒
✅ 半导体制造:芯片蚀刻、沉积工序里用的静电陶瓷卡盘,要吸住12寸硅片,还要能耐100多度的强酸腐蚀,还要绝缘均匀,只有高纯度氧化铝陶瓷能做,目前国内能做合格产品的厂家不超过5家,大多还是依赖进口。
✅ 新能源汽车功率器件:碳化硅陶瓷衬底是第三代半导体芯片的基础,同样功率下,用碳化硅衬底的器件体积能缩小三分之二,能耗降一半,是800V高压平台的核心材料。
✅ 油气开采:井下1万多米的地方,温度150℃以上,压力上百兆帕,还有硫化氢腐蚀,只有陶瓷密封件能顶得住,一口井换一次密封,能用好几年,换钢密封三个月就要提井更换,成本差几十倍。
不少行业朋友问的最多的就是供应链问题,这里直接答了:
问:现在国内工业陶瓷的产业链能不能自给自足?
答:中低端的普通氧化铝、氧化锆陶瓷零件,现在90%以上都能自己做,国内产能还过剩,价格比进口便宜一半。但是高端的,比如半导体用的99.99%纯度碳化硅陶瓷、航空航天用的氮化硼复相陶瓷,不管是原料提纯还是热压烧结工艺,和日本、德国的老牌企业比,还是有不小的差距。不过最近三年国内资本投了好多新项目,不少下游主机厂也愿意给国产货试错机会,我上个月去广东调研,有一家做高铁制动系统陶瓷摩擦片的厂,已经拿到了中车的批量订单,完全替代了原来进口的产品,还是挺提气的。
工业陶瓷设计加工,老玩家踩过坑的经验
说实话,很多新手设计师第一次做陶瓷零件,十个有八个要交学费,说几个最容易踩的坑:
💡 设计一定要留够烧结收缩量。不同材料收缩率不一样,氧化锆烧结收缩率能到20%,氧化铝大概15%,差一个百分点,最后成品尺寸就能偏出好几个毫米,整根零件直接报废。我最早刚入行的时候,帮客户做过一个1米长的碳化硅梁,就是没跟烧结工程师核对收缩率,最后成品长了三个毫米,整根废了,一块毛坯大几万,老板骂了我半个月,这个教训记到现在。
❗ 千万别做大尺寸薄壁直角结构。陶瓷烧结冷却的时候,薄壁很容易变形,转角直角会造成应力集中,烧完就裂,加工的时候稍微一碰就崩边,转角一定要倒圆角,壁厚尽量均匀。
💡 小批量复杂结构,可以试试现在新出的3D打印陶瓷。不用开模,复杂的镂空、多孔结构一次成型,比传统加工省好多钱,最近我见过不少给5G基站做的氮化铝陶瓷散热器,都是3D打印做的,散热性能比铝合金好30%,重量还轻一半,真的挺惊喜的。不过话说回来,3D打印陶瓷的致密度还是不如传统热压烧结,极端高温高压工况还是得用传统工艺,各有各的用法对吧?
现在高端制造拼到最后,就是材料拼刺刀。很多人盯着芯片、盯着发动机,很少有人注意到陶瓷这种隐形的基础材料,可偏偏就是这种不起眼的东西,卡住了很多行业的脖子。未来十年,国产高端陶瓷追上去,我们的高端制造才能真的站稳脚跟。
为什么工业陶瓷能顶得住极端工况?
和日用陶瓷拿普通陶土烧制不同,工业陶瓷用的都是人工提纯的氧化物、氮化物、碳化物粉体,从原料开始就赢在了起跑线。 成型之后还要在一两千度的高温炉里烧结,晶粒细致密度高,性能甩日用陶瓷几十条街。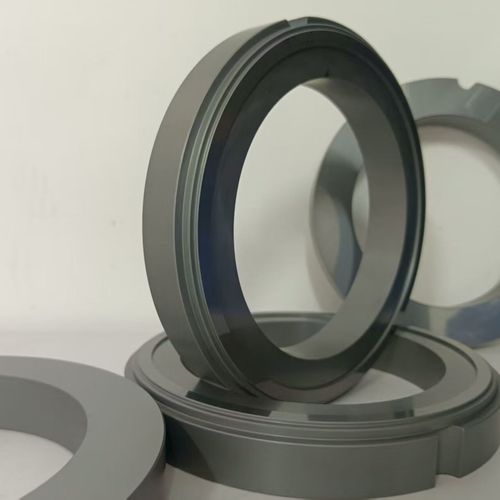 工业碳化硅陶瓷机械密封件成品
举几个最直观的性能对比:普通合金钢加热到800℃就强度腰斩,1200℃直接软化变形,碳化硅陶瓷能在1600℃的氧化气氛里长期工作,强度掉不到10%。
普通金属零件在泥浆、粉尘里磨,半年就要换,碳化硅陶瓷的耐磨性是淬火钢的十几倍,用五六年还跟新的一样。
强酸强碱池里的搅拌轴,不锈钢用不了一年就被腐蚀穿,换成氧化铝陶瓷轴,泡五六年都没一点痕迹。
绝缘性就更不用说了,高压电器里的绝缘件,1万伏电压都打不穿,还能耐高温,根本找不到替代品。
很多刚接触工业陶瓷的采购、设计朋友都会问:
问:工业陶瓷这么好,为什么不所有零件都换成陶瓷的?
答:贵啊!而且脆啊!实话实说,品质合格的氧化锆陶瓷毛坯,价格是普通45号钢的十几倍,加工起来还要用金刚石刀具,精度要求到微米级,一不小心就崩裂报废,成本一下子就上去了。而且陶瓷本身韧性差,受大的冲击载荷很容易碎,所以目前只用来做工况最苛刻、别的材料顶不住的核心零件,一分钱一分货,用对地方就值。
当下工业陶瓷最火的几个落地场景
这几年高端制造爆发,工业陶瓷的需求量每年涨20%以上,几个最火的领域你肯定听过: ✅ 新能源锂电池:整条生产线的输送辊,原来用钢辊或者橡胶辊,用不了三个月就磨坏,还容易粘锂粉,换到氧化铝陶瓷辊,能用五到八年,算下来总拥有成本比普通辊低一半还多。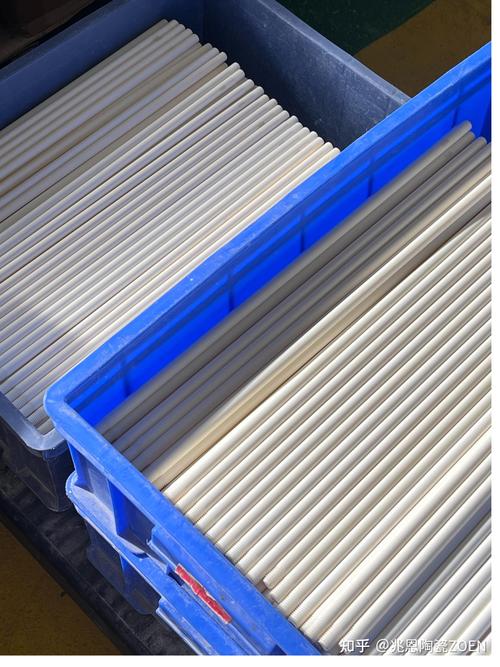 锂电池生产线用氧化铝陶瓷辊棒
✅ 半导体制造:芯片蚀刻、沉积工序里用的静电陶瓷卡盘,要吸住12寸硅片,还要能耐100多度的强酸腐蚀,还要绝缘均匀,只有高纯度氧化铝陶瓷能做,目前国内能做合格产品的厂家不超过5家,大多还是依赖进口。
✅ 新能源汽车功率器件:碳化硅陶瓷衬底是第三代半导体芯片的基础,同样功率下,用碳化硅衬底的器件体积能缩小三分之二,能耗降一半,是800V高压平台的核心材料。
✅ 油气开采:井下1万多米的地方,温度150℃以上,压力上百兆帕,还有硫化氢腐蚀,只有陶瓷密封件能顶得住,一口井换一次密封,能用好几年,换钢密封三个月就要提井更换,成本差几十倍。
不少行业朋友问的最多的就是供应链问题,这里直接答了:
问:现在国内工业陶瓷的产业链能不能自给自足?
答:中低端的普通氧化铝、氧化锆陶瓷零件,现在90%以上都能自己做,国内产能还过剩,价格比进口便宜一半。但是高端的,比如半导体用的99.99%纯度碳化硅陶瓷、航空航天用的氮化硼复相陶瓷,不管是原料提纯还是热压烧结工艺,和日本、德国的老牌企业比,还是有不小的差距。不过最近三年国内资本投了好多新项目,不少下游主机厂也愿意给国产货试错机会,我上个月去广东调研,有一家做高铁制动系统陶瓷摩擦片的厂,已经拿到了中车的批量订单,完全替代了原来进口的产品,还是挺提气的。
工业陶瓷设计加工,老玩家踩过坑的经验
 工业陶瓷设计加工,老玩家踩过坑的经验
说实话,很多新手设计师第一次做陶瓷零件,十个有八个要交学费,说几个最容易踩的坑:
💡 设计一定要留够烧结收缩量。不同材料收缩率不一样,氧化锆烧结收缩率能到20%,氧化铝大概15%,差一个百分点,最后成品尺寸就能偏出好几个毫米,整根零件直接报废。我最早刚入行的时候,帮客户做过一个1米长的碳化硅梁,就是没跟烧结工程师核对收缩率,最后成品长了三个毫米,整根废了,一块毛坯大几万,老板骂了我半个月,这个教训记到现在。
❗ 千万别做大尺寸薄壁直角结构。陶瓷烧结冷却的时候,薄壁很容易变形,转角直角会造成应力集中,烧完就裂,加工的时候稍微一碰就崩边,转角一定要倒圆角,壁厚尽量均匀。
💡 小批量复杂结构,可以试试现在新出的3D打印陶瓷。不用开模,复杂的镂空、多孔结构一次成型,比传统加工省好多钱,最近我见过不少给5G基站做的氮化铝陶瓷散热器,都是3D打印做的,散热性能比铝合金好30%,重量还轻一半,真的挺惊喜的。不过话说回来,3D打印陶瓷的致密度还是不如传统热压烧结,极端高温高压工况还是得用传统工艺,各有各的用法对吧?
现在高端制造拼到最后,就是材料拼刺刀。很多人盯着芯片、盯着发动机,很少有人注意到陶瓷这种隐形的基础材料,可偏偏就是这种不起眼的东西,卡住了很多行业的脖子。未来十年,国产高端陶瓷追上去,我们的高端制造才能真的站稳脚跟。