滚压加工:被中小机加工厂低估的表面强化秘技
很多机加工老板,开完粗磨完孔,就觉得零件合格了。
错了。
现在下游客户要的不光是尺寸准,还要使用寿命翻几倍,还要耐磨抗疲劳,还要密封好。滚压,就是帮你搞定这些要求的,成本还低得离谱。
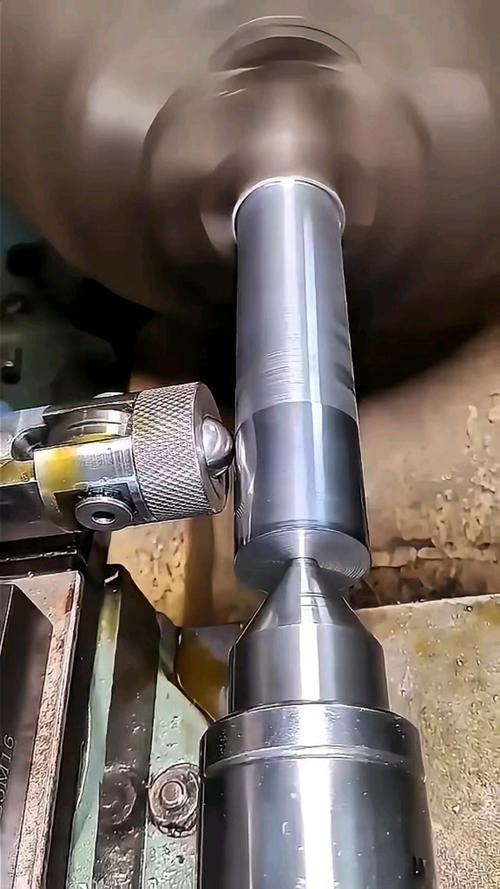
 数控车床加工新能源活塞杆滚压现场图
三种常用工业滚压加工工具外形对比图
滚压加工最容易踩的三个坑
哪怕工具选对了,参数调错了,照样出废品。我见过最多的就是这三个错:
第一,留的滚压余量太大。很多人觉得压得越狠,光洁度越好,拼命留余量,有的甚至留0.2mm以上。不对。滚压力太大,零件表层会因为过度变形出现微裂纹,甚至脱皮,反而寿命掉得更快。正常来说,滚压留0.02-0.05mm的余量就够,最多不超过0.1mm,真的别贪多。
第二,预加工光洁度不够。很多厂预加工只做到Ra3.2,就想滚压直接干到Ra0.2,可能吗?不可能。表面凸峰太高,滚压的时候直接把凸峰压碎带掉,表面全是小坑,根本达不到要求。一般来说,预加工做到Ra1.6-Ra0.8,再滚压,就能稳定出高光洁度的成品。
第三,软材料用硬材料的参数。滚压铝、铜这些软材料,还用滚压45号钢的参数,直接就粘刀,表面全是划痕。软材料的滚压力要比钢件小30%-50%,转速要提上去,还要用专用的润滑液,这个得单独试,不能照搬硬材料的参数。
不过话说回来,现在正经的滚压工具厂商,都会给你配不同材料的参考参数,你拿废料试两次就能摸准,不用自己瞎琢磨。
现在很多加工厂抢高端订单,拼到最后就是拼细节。你能给客户做出寿命更长、精度更稳的零件,价格只加一点点,订单不就都到你这儿了?滚压就是这么一个,投入小,回报大的细节活。别因为它老,就看不起它。现在好多小厂靠滚压拿下了新能源的长期订单,活得比只会干粗活的大厂舒服多了。
为什么现在滚压加工突然火了?
滚压不是什么新发明,几十年前就有。但最近三五年,新能源汽车、高端液压、风电轴承这些行业爆火之后,国内滚压加工的用量翻了快三倍。说白了,下游对零件寿命的要求上去了,原来的磨削抛光顶不住了。 问:滚压和磨削、抛光不都是做表面光洁度吗?有啥本质区别? 答:差远了。磨削、抛光都是"做减法",把零件表面多余的材料切掉磨掉,本质是去除加工。滚压是"做加法"——不去除任何材料,只是用硬度极高的滚压工具,挤过零件表面,把微观轮廓上的凸峰压平,挤进凹谷里。更关键的是,滚压会在零件表层留下残余压应力,能抵消零件工作时承受的大部分拉应力,零件的疲劳寿命直接翻2到10倍,耐磨性能也能涨一倍以上。这是任何磨削抛光都做不到的。 很多人不知道,现在国内七成以上的新能源汽车减震器活塞杆,都改成了滚压加工,就是冲这个寿命提升来的。原来磨出来的活塞杆,十万次循环就可能漏,滚压完的能做到五十万次,单根成本只涨了不到五块钱。太划算。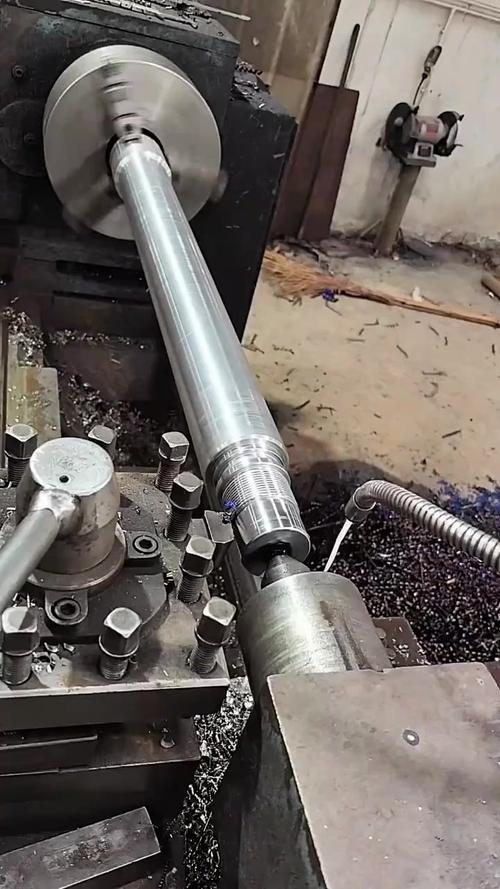 数控车床加工新能源活塞杆滚压现场图
滚压工具怎么选?选错等于白做
说实话,我见过不少厂,试过一次滚压,效果差,就说滚压不行。追根究底,十个有九个是滚压工具选错了。现在市面上主流的滚压工具分三类,各有各的适用场景: 💡 滚珠式滚压头:成本最低,结构简单,对小孔径、不规则曲面的适配性很好,缺点是滚珠容易磨损,适合小批量、打样的生产需求。 ✅ 滚柱式滚压头:接触面积大,滚压效率高,抗磨损能力比滚珠型强很多,适合大直径外圆、轴类零件的大批量加工。 ❗ 单晶金刚石滚压头:硬度拉满,加工后的表面光洁度能稳定做到Ra0.1以下,精度高,工具寿命能用到上万件,就是初始成本高,适合高端液压阀、新能源汽车核心轴类的批量加工。 问:我们厂都是普通旧车床,能做滚压吗?要不要换专用设备? 答:完全不用换设备!只要你现有的车床、镗床、加工中心精度还合格,把原来的精车刀或者磨头换成滚压头,直接就能加工。改造成本大多不到一万块,小厂也玩得起。最近两年国内还出了带压力传感器的智能滚压头,能自动补偿滚压力,哪怕预加工的余量有点波动,做出来的精度光洁度都稳,之前这种全是进口货,卖十几万一个,现在国产的也就五六万,门槛降了太多。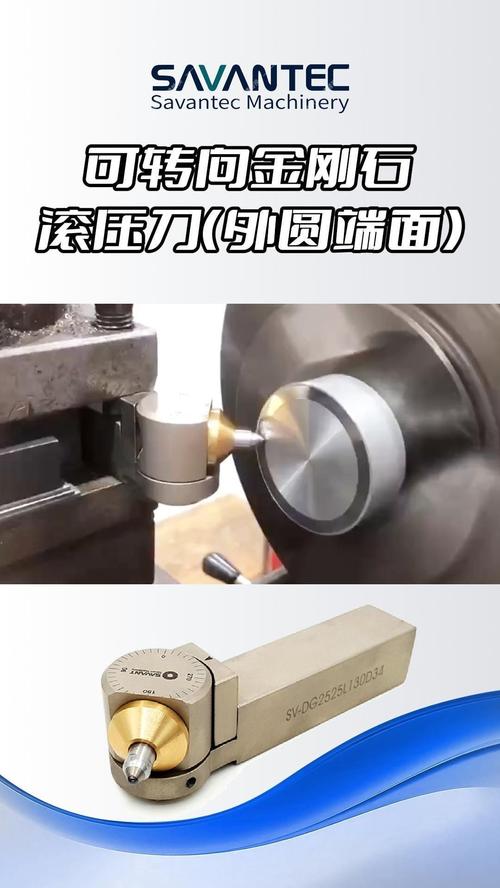 三种常用工业滚压加工工具外形对比图
滚压加工最容易踩的三个坑
 滚压加工最容易踩的三个坑
哪怕工具选对了,参数调错了,照样出废品。我见过最多的就是这三个错:
第一,留的滚压余量太大。很多人觉得压得越狠,光洁度越好,拼命留余量,有的甚至留0.2mm以上。不对。滚压力太大,零件表层会因为过度变形出现微裂纹,甚至脱皮,反而寿命掉得更快。正常来说,滚压留0.02-0.05mm的余量就够,最多不超过0.1mm,真的别贪多。
第二,预加工光洁度不够。很多厂预加工只做到Ra3.2,就想滚压直接干到Ra0.2,可能吗?不可能。表面凸峰太高,滚压的时候直接把凸峰压碎带掉,表面全是小坑,根本达不到要求。一般来说,预加工做到Ra1.6-Ra0.8,再滚压,就能稳定出高光洁度的成品。
第三,软材料用硬材料的参数。滚压铝、铜这些软材料,还用滚压45号钢的参数,直接就粘刀,表面全是划痕。软材料的滚压力要比钢件小30%-50%,转速要提上去,还要用专用的润滑液,这个得单独试,不能照搬硬材料的参数。
不过话说回来,现在正经的滚压工具厂商,都会给你配不同材料的参考参数,你拿废料试两次就能摸准,不用自己瞎琢磨。
现在很多加工厂抢高端订单,拼到最后就是拼细节。你能给客户做出寿命更长、精度更稳的零件,价格只加一点点,订单不就都到你这儿了?滚压就是这么一个,投入小,回报大的细节活。别因为它老,就看不起它。现在好多小厂靠滚压拿下了新能源的长期订单,活得比只会干粗活的大厂舒服多了。