钎焊:被高端制造重新追捧的精密连接工艺
很多做机械制造的,聊起金属连接,张嘴就是熔化焊、铆接、螺栓连接。很少有人能把钎焊的好处说透。
甚至不少小工厂,做了十几年加工,从来没碰过钎焊。
真的挺可惜。
 新能源汽车水冷板铝钎焊成品
💡现在哪些地方用得最多?新能源汽车的动力电池水冷板、航空发动机的热交换器、光伏热场的碳碳构件、金刚石刀具的刀头固定,全是钎焊的天下。
不信你去拆解一台新能车,水冷板的连接缝,十有八九是真空钎焊出来的。
问:我有一批异种金属连接的活,普通焊不住,钎焊能解决吗?强度够不够用?
答:只要选对钎料和工艺,90%以上的异种金属连接问题都能解决。强度够不够?举个例子,常用的银基钎焊,焊缝强度能做到200MPa以上,普通结构件完全够用,要是用镍基钎料,强度能到400MPa,航空件都能满足。别担心虚焊,现在工艺稳定下来,只要预处理到位,合格率比你想想高太多。
工业真空钎焊炉生产现场
问:我想上钎焊生产线,选真空钎焊还是感应钎焊?
答:看你做什么产品。要是你做的是高附加值的精密件,比如水冷板、航空换热器,要求焊缝无残渣、变形小,直接上真空钎焊,哪怕设备贵点,后期省的清洗、返修钱早就赚回来了。要是你做的是标准汽车紧固件、刀具刀头这类批量大、要求没那么极致的,感应钎焊足够,投入少,回本快。
钎焊最容易踩的几个坑,老工匠都中招
❗第一个坑:钎料放得越多,焊缝越结实。
我前年跟一个做水冷板的老板聊天,他刚上生产线的时候,第一批试产50件,全废。就是工人觉得钎料放多点,焊得更牢,结果多放了一倍,多余的钎料全流进冷却流道,堵得严严实实,水压试验全不合格,几十万的原材料直接打了水漂。
真的血亏。钎焊靠的是毛细作用,钎料刚好填满缝隙就行,多了反而会造成应力集中,强度反而下降,还会堵孔、腐蚀母材。
❗第二个坑:预处理不重要,随便擦擦就行。
钎焊的核心是润湿,母材表面有油污、有氧化膜,钎料根本铺不开,百分百出虚焊。我见过不少工厂,为了省那点清洗费,工件不做喷砂、不做超声波清洗,直接焊,结果交付出去用了半年,焊缝开裂,赔了上百万的违约金。
哪怕你用的是几千块一公斤的银钎料,表面不干净,一切白搭。
❗第三个坑:温度越高,焊得越好。
温度够了才能熔化钎料,没错,但温度太高,钎料会过度侵蚀母材,还会让母材晶粒长大,强度直接掉三分之一都不止。尤其是铝钎焊,差个10度,结果天差地别。
说实话,现在很多新工厂的年轻工人,只会按固定参数开机,根本不知道根据环境温度、工件厚度调参数,不出问题才怪。
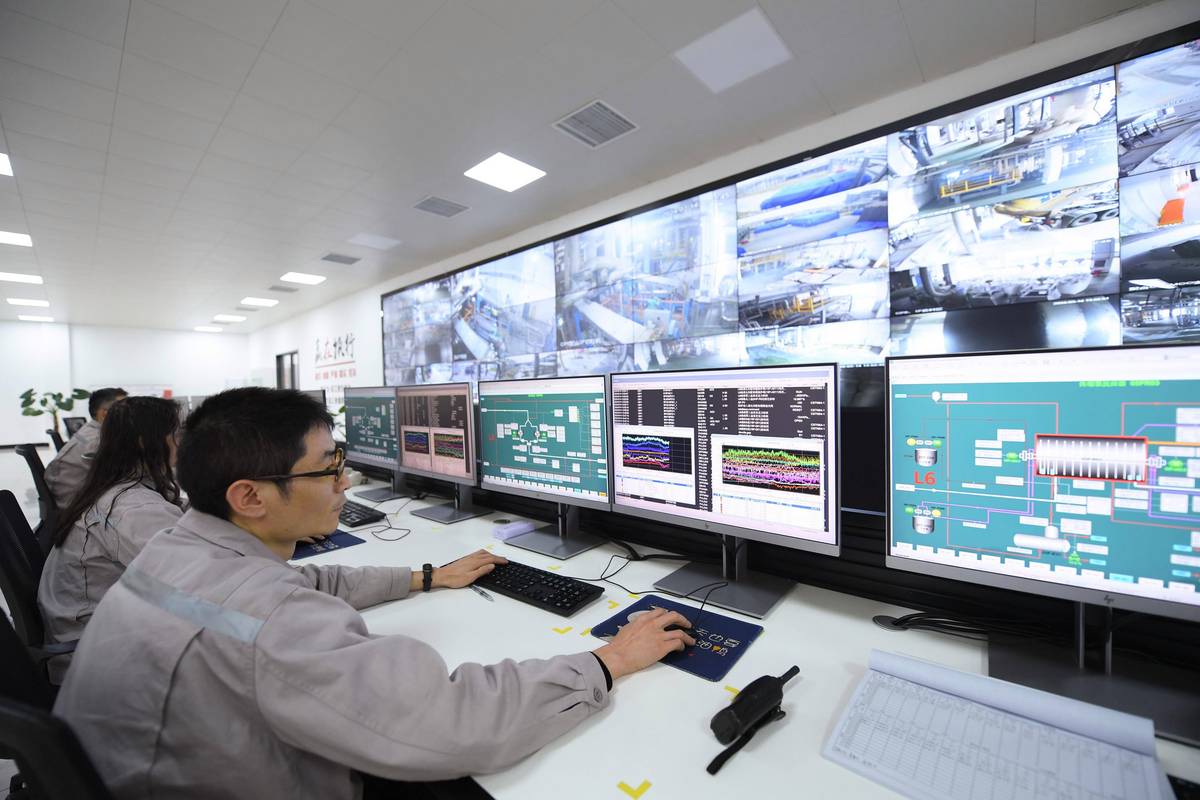
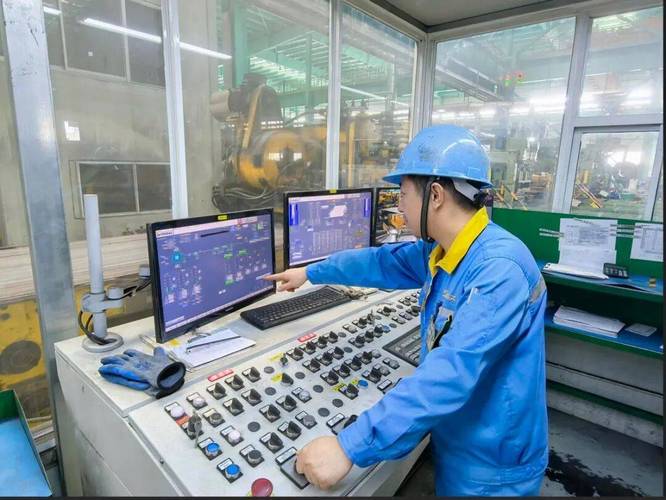
现在2024年了,国内不少做钎焊的工厂已经开始用上AI实时控温了,根据工件的实际加热情况自动调整温度曲线,合格率直接从95%提到了99.2%,这就是老工艺新玩法。
很多人说钎焊是百年老工艺,没什么新东西。不对,高端制造往前跑,对连接的要求越来越刁,钎焊这种天生适合精密连接、异种连接的工艺,反而越来越吃香。
你要是刚好有卡了很久的连接问题,不妨试试钎焊。说不定就解决了。
为什么现在高端制造离不开钎焊?
钎焊的核心逻辑,和大部分焊接都不一样。它不需要熔化母材,只需要把低于母材熔点的钎料加热熔化,靠毛细作用吸进接缝里,润湿母材表面,就能把两个工件牢牢粘在一起。 就这么简单?听起来不像高端工艺? 不对,它的优势,刚好踩中了现在高端制造的痛点。 母材不熔化,就不会有热变形。薄到0.05mm的不锈钢片,也能焊得平平整整,不会烧穿。 能接绝大多数异种材料,铜焊铝、钢焊陶瓷、碳碳复材接铜,只要选对钎料,都能接得牢。 焊缝精度高,没有焊渣飞溅,焊完不需要二次打磨加工。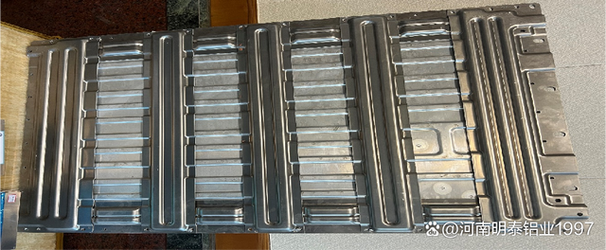 新能源汽车水冷板铝钎焊成品
💡现在哪些地方用得最多?新能源汽车的动力电池水冷板、航空发动机的热交换器、光伏热场的碳碳构件、金刚石刀具的刀头固定,全是钎焊的天下。
不信你去拆解一台新能车,水冷板的连接缝,十有八九是真空钎焊出来的。
问:我有一批异种金属连接的活,普通焊不住,钎焊能解决吗?强度够不够用?
答:只要选对钎料和工艺,90%以上的异种金属连接问题都能解决。强度够不够?举个例子,常用的银基钎焊,焊缝强度能做到200MPa以上,普通结构件完全够用,要是用镍基钎料,强度能到400MPa,航空件都能满足。别担心虚焊,现在工艺稳定下来,只要预处理到位,合格率比你想想高太多。
现在主流的钎焊工艺,怎么选不踩坑?
市面上常见的钎焊工艺,掰手指头数,也就四种,各有各的适用场景: 1. 火焰钎焊:设备便宜,几千块就能搞一套,灵活度高,小批量修修补补、做非标件很合适。缺点是工人手艺影响大,批量生产质量不稳定,只适合小打小闹。 2. 感应钎焊:加热快,十几秒就能焊完一个件,容易接自动化生产线,批量做汽车零件、刀具特别合适,成本比真空钎焊低不少。 3. 炉中钎焊:批量处理,一次能焊几十上百件,适合中大批量的普通工件,成本可控。 4. 真空钎焊:现在高端件的首选。真空环境下焊接,没有氧化,不用焊剂,焊缝干净无残渣,强度均匀稳定。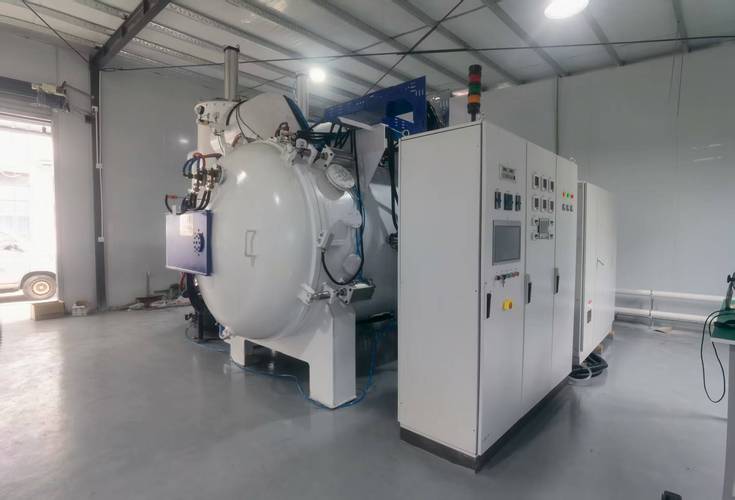 工业真空钎焊炉生产现场
问:我想上钎焊生产线,选真空钎焊还是感应钎焊?
答:看你做什么产品。要是你做的是高附加值的精密件,比如水冷板、航空换热器,要求焊缝无残渣、变形小,直接上真空钎焊,哪怕设备贵点,后期省的清洗、返修钱早就赚回来了。要是你做的是标准汽车紧固件、刀具刀头这类批量大、要求没那么极致的,感应钎焊足够,投入少,回本快。
钎焊最容易踩的几个坑,老工匠都中招
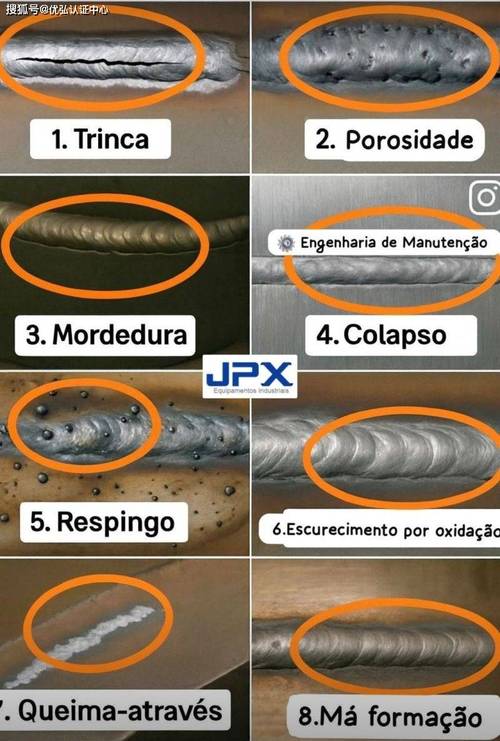 钎焊最容易踩的几个坑,老工匠都中招
❗第一个坑:钎料放得越多,焊缝越结实。
我前年跟一个做水冷板的老板聊天,他刚上生产线的时候,第一批试产50件,全废。就是工人觉得钎料放多点,焊得更牢,结果多放了一倍,多余的钎料全流进冷却流道,堵得严严实实,水压试验全不合格,几十万的原材料直接打了水漂。
真的血亏。钎焊靠的是毛细作用,钎料刚好填满缝隙就行,多了反而会造成应力集中,强度反而下降,还会堵孔、腐蚀母材。
❗第二个坑:预处理不重要,随便擦擦就行。
钎焊的核心是润湿,母材表面有油污、有氧化膜,钎料根本铺不开,百分百出虚焊。我见过不少工厂,为了省那点清洗费,工件不做喷砂、不做超声波清洗,直接焊,结果交付出去用了半年,焊缝开裂,赔了上百万的违约金。
哪怕你用的是几千块一公斤的银钎料,表面不干净,一切白搭。
❗第三个坑:温度越高,焊得越好。
温度够了才能熔化钎料,没错,但温度太高,钎料会过度侵蚀母材,还会让母材晶粒长大,强度直接掉三分之一都不止。尤其是铝钎焊,差个10度,结果天差地别。
说实话,现在很多新工厂的年轻工人,只会按固定参数开机,根本不知道根据环境温度、工件厚度调参数,不出问题才怪。
现在2024年了,国内不少做钎焊的工厂已经开始用上AI实时控温了,根据工件的实际加热情况自动调整温度曲线,合格率直接从95%提到了99.2%,这就是老工艺新玩法。
很多人说钎焊是百年老工艺,没什么新东西。不对,高端制造往前跑,对连接的要求越来越刁,钎焊这种天生适合精密连接、异种连接的工艺,反而越来越吃香。
你要是刚好有卡了很久的连接问题,不妨试试钎焊。说不定就解决了。