工业胶粘剂:被低估的制造业隐形刚需
跑了大半个中国的制造工厂,见过太多离谱的事。几十万的精密工件,千道工序都没问题,最后因为一块几十块钱的胶粘剂开胶,直接报废。
好好一批货,就因为胶毁了。真的冤。
 新能源汽车车身碳纤维部件胶粘剂粘接场景
2024年最新的行业数据,国内主流新能源车企的单车用胶量已经超过12公斤,是五年前的三倍还多。光伏、风电、电子、航空航天,哪个领域不用?光伏背板的密封,风电叶片的结构粘接,手机屏幕的贴合,全靠胶粘剂。
问:所有材质都能用胶粘剂粘接吗?
答:肯定不是。像PP、PE这种低表面能的惰性材质,普通胶粘剂粘上去用手就能撕下来,根本站不住。要么先做等离子火焰表面改性提升附着力,要么直接用专门的聚烯烃结构胶。去年我接触过国内一家本土胶粘剂厂商,已经做出来不需要预处理的聚烯烃结构胶,性能对标国际大牌,成本直接砍了一半,很多汽配厂已经换了。
问:胶粘剂粘接的强度比焊接还高吗?
答:得分场景。均质金属的大应力结构连接,肯定焊接强度更高。但如果是异材质连接,或者薄壁工件,胶粘剂的综合性能反而更好。比如碳纤维和铝合金连接,焊接会把碳纤维烫坏,热应力还会让铝变形,胶粘剂是整体受力,抗疲劳性能比铆焊组合高30%以上,还能密封防水,一举多得。
工业胶粘剂出厂剪切性能检测实验室场景
胶粘剂行业的几个新变化,值得关注
这两年下游制造的需求变了,胶粘剂也跟着迭代出很多新东西,很多已经落地量产了。
第一个就是可回收胶粘剂,现在全行业都在讲循环经济,新能源车退役之后,车身、动力电池要拆解回收,原来的结构胶粘死了,拆不开只能整块粉碎,没法二次利用。现在国内已经有厂商量产了热可逆结构胶粘剂,常温下强度完全达标,加热到120℃就会自动降粘脱粘,部件可以完整拆下来分类回收,已经有头部车企在批量试装了。
第二个就是功能一体化胶粘剂,胶粘剂早就不只是用来粘东西了。现在动力电池PACK厂用的导热结构胶,一胶两用,既把电芯粘在箱体上固定,同时还负责导热散热,直接省掉了一层导热垫,降本又减重,现在已经是动力电池的主流工艺了。还有导电胶粘剂,用来做柔性电路板的连接,比焊锡更轻更耐弯折,可穿戴设备上面用的很多。
说实话,很多制造企业至今都把胶粘剂当成不起眼的辅料,随便找个便宜的买,从来不愿意花时间做适配测试,真的是吃了不少亏。
不过话说回来,这几年大家的认知也上来了,知道这东西是影响产品可靠性的核心,愿意花钱投入了。
别小看这几百克甚至几克的胶粘剂,它是制造业轻量化、低碳化转型绕不开的关键材料,藏在你见过的每一台新能源车、每一块光伏板、每一部智能手机里,默默撑着整个工业体系的可靠性。
为什么工业胶粘剂正在取代传统连接方式?
过去制造业的连接,靠的是焊接、铆接、螺丝紧固。这些工艺用了上百年,没问题?放到现在的新材料新工艺里,真的不行了。 新能源汽车要轻量化,全车身用了大量铝合金、碳纤维复合材料,不同材质热膨胀系数不一样,焊接会变形、会脆化,铆接要打孔,破坏纤维结构,还增加重量。 这时候胶粘剂的优势就出来了。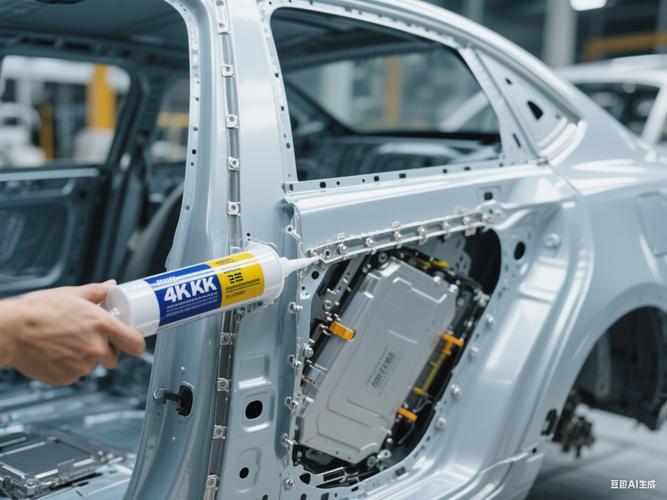 新能源汽车车身碳纤维部件胶粘剂粘接场景
2024年最新的行业数据,国内主流新能源车企的单车用胶量已经超过12公斤,是五年前的三倍还多。光伏、风电、电子、航空航天,哪个领域不用?光伏背板的密封,风电叶片的结构粘接,手机屏幕的贴合,全靠胶粘剂。
问:所有材质都能用胶粘剂粘接吗?
答:肯定不是。像PP、PE这种低表面能的惰性材质,普通胶粘剂粘上去用手就能撕下来,根本站不住。要么先做等离子火焰表面改性提升附着力,要么直接用专门的聚烯烃结构胶。去年我接触过国内一家本土胶粘剂厂商,已经做出来不需要预处理的聚烯烃结构胶,性能对标国际大牌,成本直接砍了一半,很多汽配厂已经换了。
问:胶粘剂粘接的强度比焊接还高吗?
答:得分场景。均质金属的大应力结构连接,肯定焊接强度更高。但如果是异材质连接,或者薄壁工件,胶粘剂的综合性能反而更好。比如碳纤维和铝合金连接,焊接会把碳纤维烫坏,热应力还会让铝变形,胶粘剂是整体受力,抗疲劳性能比铆焊组合高30%以上,还能密封防水,一举多得。
工业胶粘剂选型的三个核心避坑点
💡 第一、不要只看纸面剪切强度,一定要匹配工况 很多工程师选型,上来就要剪切强度最高的,参数好看,实际用起来一塌糊涂。你的工件要放在东北户外-40℃环境?普通环氧胶粘剂低温下直接变脆,一震动就裂了,必须用增韧改性环氧或者聚氨酯胶粘剂。你的工件要长期泡在油里?那丙烯酸胶粘剂就不行,得换耐油环氧。参数只是参考,适合你的工况才是好胶。 ❗ 第二、不要盲目迷信进口品牌 说实话,十年前进口胶粘剂的稳定性确实比国内好很多,现在早就不一样了。国内头部胶粘剂厂商的研发投入一年十几亿,结构胶、密封胶、导热胶这些主流品类,性能已经完全追平进口,价格差能到2-3倍。我上个月见了一个浙江的汽配供应商,原来一直用进口结构胶,换了国产同性能产品之后,单车成本降了12块钱,一年出货一百二十万台,省下来的就是纯利润啊! 💡 第三、一定要提前卡环保合规 去年珠三角好几个小厂被查,就是因为用了不合格的溶剂型胶粘剂,VOC排放超标,直接停产整改。现在全国都在执行新的VOC排放标准,溶剂型胶能换就换,水性胶粘剂、无溶剂胶粘剂的技术早就成熟了,大部分场景都能完美替换,别为了省一点成本踩红线。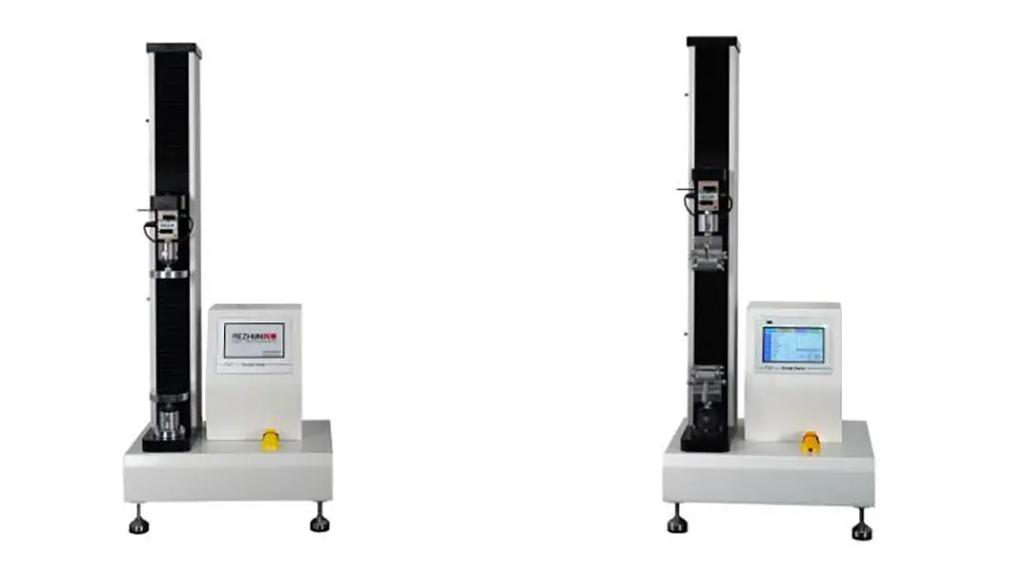 工业胶粘剂出厂剪切性能检测实验室场景
胶粘剂行业的几个新变化,值得关注
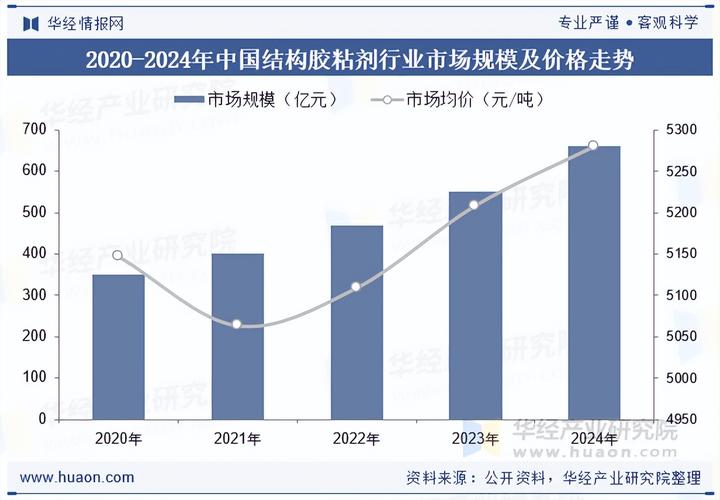 胶粘剂行业的几个新变化,值得关注
这两年下游制造的需求变了,胶粘剂也跟着迭代出很多新东西,很多已经落地量产了。
第一个就是可回收胶粘剂,现在全行业都在讲循环经济,新能源车退役之后,车身、动力电池要拆解回收,原来的结构胶粘死了,拆不开只能整块粉碎,没法二次利用。现在国内已经有厂商量产了热可逆结构胶粘剂,常温下强度完全达标,加热到120℃就会自动降粘脱粘,部件可以完整拆下来分类回收,已经有头部车企在批量试装了。
第二个就是功能一体化胶粘剂,胶粘剂早就不只是用来粘东西了。现在动力电池PACK厂用的导热结构胶,一胶两用,既把电芯粘在箱体上固定,同时还负责导热散热,直接省掉了一层导热垫,降本又减重,现在已经是动力电池的主流工艺了。还有导电胶粘剂,用来做柔性电路板的连接,比焊锡更轻更耐弯折,可穿戴设备上面用的很多。
说实话,很多制造企业至今都把胶粘剂当成不起眼的辅料,随便找个便宜的买,从来不愿意花时间做适配测试,真的是吃了不少亏。
不过话说回来,这几年大家的认知也上来了,知道这东西是影响产品可靠性的核心,愿意花钱投入了。
别小看这几百克甚至几克的胶粘剂,它是制造业轻量化、低碳化转型绕不开的关键材料,藏在你见过的每一台新能源车、每一块光伏板、每一部智能手机里,默默撑着整个工业体系的可靠性。