准时制生产:为什么你学了二十年丰田,仓库还是堆成山
上个月在苏州一家做精密减速器的厂里,我问车间主任:你们的在制品周转天数是多少?他愣了一下,说,这个……没算过。然后指了指隔壁那间两千平的仓库,说那是“安全库存”。❗
这就是问题所在。准时制生产这四个字,几乎每个制造业老板都听过,好些企业门口的标语牌上就印着 JIT。可真跑起来的,凤毛麟角。差别不在理念,在细节。
 机械加工车间在制品堆放区实拍
把准时制生产等同于零库存,是最常见的误读
JIT 的核心从来不是“库存为零”。是在需要的时间、按需要的数量、生产需要的产品——大野耐一原话的意思。库存为零只是结果,甚至只是一个方向的极限,你永远逼近,但摸不到。
见过一个挺典型的案例。宁波一家做液压阀的工厂,为了“推行 JIT”,硬把原材料库存压到三天。结果呢?上游钢厂一次成分波动,整条线停了两天半。老板拍桌子,说 JIT 是骗人的。
不对,是它自己没搞明白。准时制生产的前提是稳定——质量的稳定、设备的稳定、工艺的稳定。你连刀具寿命都控制不住,加工中心三天两头换刀调机,谈什么准时?库存这个时候不是浪费,是缓冲垫。先把垫子撤了,等于让人走钢丝还抽掉安全网。
所以真正落地的顺序是反直觉的:先做 TPM,把设备可动率干到 90% 以上;再做 SMED,把换型时间从两小时压到十五分钟;然后才轮到谈库存压缩。跳过前两步直接奔第三步的,基本都翻车。
节拍、看板、拉动,三样东西缺一不可
很多人以为 JIT 就是“要多少做多少”。那叫按单生产,不叫准时制生产。
节拍(Takt Time)是客户需求给你定的心跳。算法很土:可用生产时间除以客户需求量。一天两班 16 小时,扣掉休息和维护,算 14 小时有效;客户一天要 700 件,节拍就是 72 秒。你的每一道工序,理论上都得贴着这个数字跑。
但现实中,瓶颈工序经常是 95 秒。怎么办?很简单,要么加人加设备,要么改工艺。别指望靠“大家加把劲”把 95 秒变 72 秒——这是数学,不是斗志。
看板是信息载体。可以是卡片、可以是空箱子、可以是电子屏幕上的一个信号。核心就一条:后工序不取,前工序不产。这句话听着简单,做起来是反人性的——因为几乎所有车间主任的本能都是“多干点,有备无患”。
拉动是机制。它决定了信息流的方向:从最后的客户需求,一层层往前拉,而不是从原材料往前走。一推一拉,整个工厂的性格都不一样。
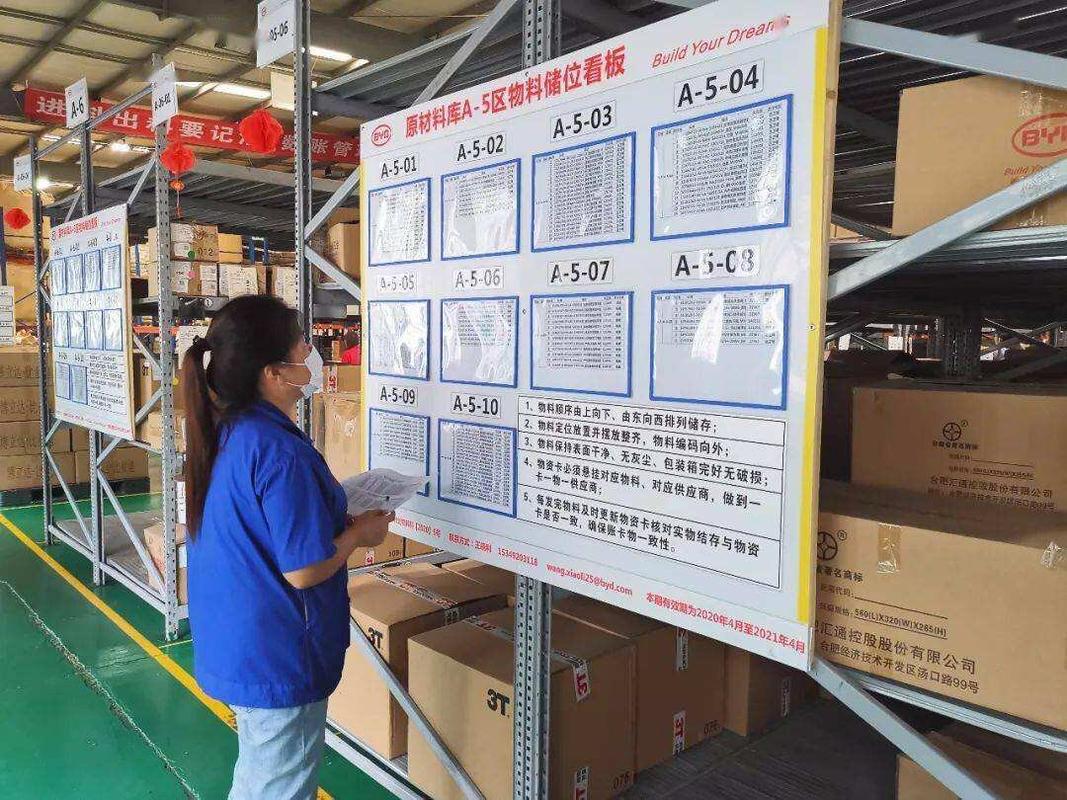 汽车零部件工厂物料超市与线边库存看板
问:我们厂是多品种小批量,节拍天天变,准时制生产这套还能用吗?
答:能用,但得换个玩法。大批量少品种,节拍是固定的,看板数量好算。多品种小批量,节拍本身就在飘,这时候靠固定看板就要命了。比较实用的做法是把看板按产品族分组,同时用“定量在制品”(CONWIP)的思路卡住总量——线内总在制品不超过某个数,谁下线谁才能上线。这样即使品种换来换去,整个系统的水位是稳的。另外,换型时间必须足够短,否则多品种就是灾难。SMED 这一步,在多品种场景下比在单品种场景下更值钱。
供应商那一环,最容易崩
 供应商那一环,最容易崩
这块我不想说得太客气。相当一部分主机厂嘴上喊着 JIT,实际做法是:把仓库搬到供应商那边,让供应商备两个月货,然后自己账面零库存,对外宣传“我们实现了准时制生产”。
这不叫 JIT,这叫库存转移。成本没消失,只是换了个资产负债表。
真正的供应商协同,是几件很笨的事:
- 把滚动预测真的共享出去,不是藏着掖着,让供应商猜
- 做循环取货(Milk Run),一辆车按固定路线挨家挨户收,而不是每家各自送货
- 给供应商的质量波动留出改进预算,而不是一味罚款
- 距离远的,用中间仓或 VMI,但库存的所有权、结算规则要提前谈清楚
说实话,这几条里最难的往往不是技术,是采购部门的 KPI。你考核的就是“单价最低”,供应商凭什么配合你做柔性?
问:供应商在三百公里外,一天送一次货不现实,怎么办?
答:三个思路,按成本从低到高排。第一,做循环取货,几家供应商串成一条线,一辆车跑一圈,运费摊薄。第二,设区域中转仓,供应商把货送到中转仓,由主机厂或第三方统一配送,这就是 VMI 的简化版。第三,如果物料价值密度高、体积小,直接谈每天高频次小批量送货,运费涨一点,但库存和场地成本降得更多。关键是要算总账,别只盯着运费这一项。很多厂算完发现,高频送货总成本反而更低——因为省下来的仓储、搬运、呆滞报废,比运费多得多。
数字化不是万能药,但少了它,规模一大就失控
手写看板在一条线、二十个人的时候完全够用。三条线、两百人、三千种物料,纸片就飞不过来了。💡
现在比较务实的做法,是MES + 电子看板 + Andon 的组合。看板电子化之后,最大的好处不是“看起来很先进”,而是数据留痕。哪道工序卡了多久、哪个物料反复缺、哪个异常响应超时,全都有记录。有了记录,改善才有靶子。
再往上走,就是 APS 排程。但我得泼一盆冷水:流程没理顺就上 APS,只是把混乱数字化,而且更难改回来。我见过一家企业,花了两百多万上排程系统,结果基础工时不准确、设备状态靠人工填,系统算出来的计划每天都要手工重排。最后变成两套账。
所以顺序还是那句老话:先标准化,再信息化,最后智能化。谁跳步,谁交学费。
回到开头那位车间主任。他后来跟我说了一句话,我觉得挺到位:以前我们是想办法把仓库做大,现在是想办法让它变小,但变小之前,得先让自己变得靠得住。
这话比大多数 JIT 培训 PPT 都实在。