智能制造落地三年,我想先说点实话
说实话,每次在展会上看到那些PPT里光鲜亮丽的“黑灯工厂”,我都想笑。真的。因为我自己就在车间里蹲过,知道那底下埋着多少根网线和多少个抓狂的深夜。
去年帮一个做精密冲压的客户做产线改造。老板一上来就说要做数字孪生、要上AI质检、要云端协同。我问他一句:你那几台老冲床的数据,能拿出来吗?他愣了三秒。然后说,应该可以吧?
就是这三个字,“应该可以”。直接把项目拖了四个月。
数据采集,才是智能制造真正的门槛
很多人以为智能制造就是上机器人、上MES、搞个大屏看板。不。那些都是结果。真正的起点,是设备数据能不能被稳定、准确地拿到手。
问题在哪?协议。西门子的、三菱的、发那科的、还有一堆国产杂牌设备——每家都有自己的通讯协议。Modbus还算好的,老的Profinet设备要转OPC UA,有些进口设备直接锁死,不给接口,你得加装传感器去“旁路”采集电流信号。这活儿,又脏又累,还考验耐心。
 工厂老式数控机床加装传感器现场照片
有个细节我印象特别深。一台德国进口的磨齿机,厂家说支持数据导出,结果一问——要买额外的授权模块,报价十八万。十八万啊!就为了拿那几个振动值。客户当时就沉默了。
所以我现在跟人聊智能制造,第一句话都是:先把数据源摸清楚,再谈别的。❗否则你花几百万上的系统,最后就是个空壳子。
预测性维护:听起来很美,做起来想哭
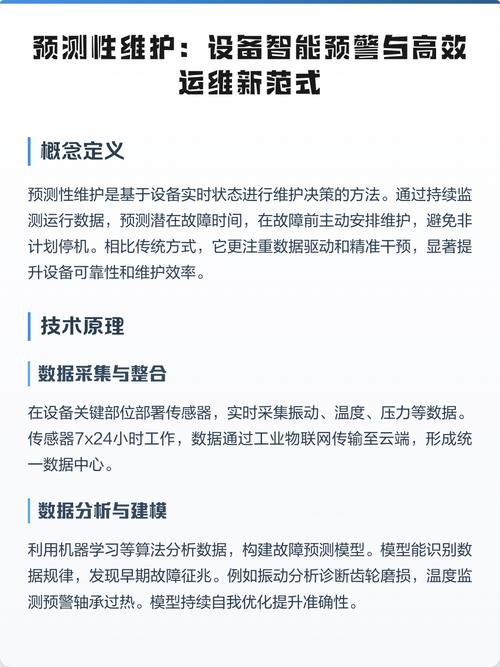 预测性维护:听起来很美,做起来想哭
这词儿现在几乎成了标配。每个做工业互联网的平台都在讲预测性维护。
但说实话,大部分所谓的“预测”,本质上就是设个阈值报警。温度超过80度就响。这跟二十年前的DCS系统有什么区别?
真正有价值的预测性维护,需要什么?需要历史故障数据、需要频谱分析、需要能区分“这台设备的振动异常是因为轴承磨损还是因为地基松动”。后者你拿再多的传感器也区分不出来,靠的是老师傅的经验加上数据建模。
💡这里有个务实的建议:别一上来就搞全厂所有设备。挑三到五台关键设备,单点先把模型跑通。
问:我们厂就五十来台设备,规模不大,搞预测性维护是不是太超前了?
答:跟规模关系不大,跟设备价值关系很大。如果你有一台停机一小时就损失几万块的瓶颈设备,那哪怕全厂就这一台,也值得做。反过来,一堆低值辅机,坏了换一台就是了,做预测维护纯属浪费钱。关键算一笔账:停机损失 vs 改造投入,回本周期超过两年就别做了。
数字孪生,当前阶段我劝你冷静
展会上看到过一个数字孪生演示,机床里的切屑都能模拟出来。很炫。我问了一句:你这模型的数据刷新频率是多少?对方说,五分钟一次。
五分钟。真正的加工过程,五分钟能出多少件?这个孪生体除了给领导参观用,还能干嘛?
不是说数字孪生没价值。它在产线规划、工艺验证阶段确实有用。但用来做实时控制?现在的算力和通讯延迟还撑不起来。至少大部分中小企业撑不起来。
 智能制造数字孪生产线仿真界面截图
人的问题,比技术难十倍
前面说的都是技术。技术问题,说到底都是能解的。
真正难的是人。
老师傅不愿意把经验说出来,因为那是他的饭碗。车间主任觉得你搞这套系统就是在监视他。IT部门和OT部门互相看不上,一个觉得对方土,一个觉得对方不懂现场。
我见过一个项目,技术上完全没问题,数据采集做得很漂亮。结果卡在车间不愿意用。为什么?因为系统一上线,产量数据透明了,以前那些“灵活处理”的空间没了。
所以智能制造的推进,从来不只是技术项目。它是管理变革。老板不下决心,谁来推都白搭。
问:中小企业预算有限,第一步应该投在哪里?
答:设备联网和数据采集。这是地基,别的都可以往后放。具体做法:先梳理出五到十台核心设备,把它们的运行状态、产量、故障信息采上来,能在一个看板上看到就行。这件事做扎实了,后面上MES、上排程、上质量追溯,才有数据支撑。别反过来,先买了软件再找数据,那是给自己找罪受。
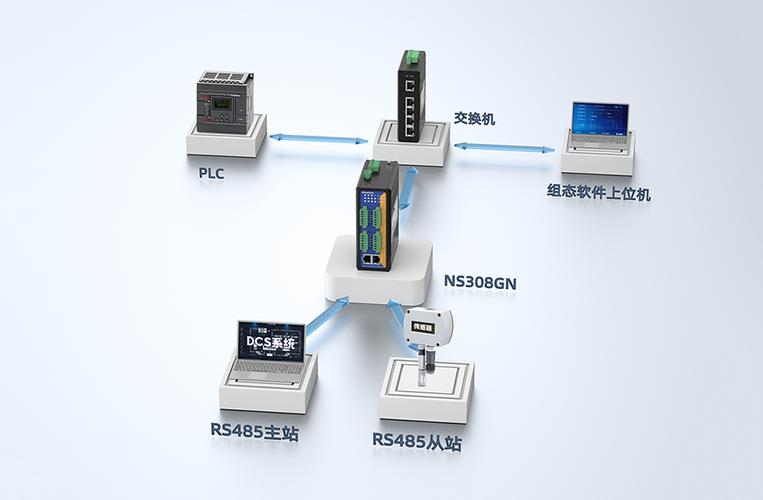 工业设备数据采集网关接线实景图
最后说点实在的
 最后说点实在的
智能制造这个词被喊了快十年了。有人赚得盆满钵满,有人交了学费。
我的判断是:未来三到五年,真正能拉开差距的,不是谁的AI模型更厉害,而是谁的设备数据采集得更稳定、更全面、更实时。这是脏活累活。但恰恰是这些脏活累活,决定了上层建筑能不能立起来。
千万别被供应商的PPT带偏了节奏。回到车间,回到设备旁边,看看那些指示灯、听听那些异响。答案都在那里。