铆接不是过气工艺:2024年高端制造里的技术迭代真相
上周去苏州某新能源车企的车身焊装车间,我盯着工位上的设备愣了三分钟。
不是啥六轴机械臂的花哨动作——是他们把原来27个焊点的侧围连接工位,全换成了自冲铆接。
算下来单工位节拍快了12秒,车身扭转刚度还涨了8%。
说真的,之前总有人跟我掰扯,铆接是上个世纪修飞机的老法子,现在都激光焊、胶粘了,谁还用这敲铆钉的土办法?
打这种话的人,基本是没蹲过现在的高端制造车间。
 新能源汽车铝车身自冲铆接工位实拍
现在的高端制造里,异质材料连接已经成了绕不开的难题——铝和高强钢拼,碳纤维复合材料和铝合金拼,甚至镁合金和工程塑料拼。你用焊接?高温一烧,铝和钢接触的地方会生成脆得像玻璃的金属间化合物,连接强度直接掉一半;薄板焊穿、焊变形更是家常便饭;碳纤维更娇贵,焊接的高温直接把树脂基体烧碳化,等于给结构埋了随时会断的隐患。
这时候铆接的优势就彻底凸显了:全程冷连接,加工温度不超过80℃,完全不会破坏材料本身的性能。不管你是啥材质的板,只要厚度匹配,直接用机械锁扣扣在一起就行,根本不用管两种材料能不能“焊到一块去”。
问:自冲铆接和传统的实心铆钉铆接,成本能差多少?
答:我特意拉了车企的采购全周期数据——一套自冲铆的设备初期投入比传统点焊高30%,但算上后续异质材料连接的良率提升、车身疲劳寿命测试的成本下降,全生命周期成本反而低18%。尤其是现在车身用铝比例冲到60%以上的车型,根本绕不开铆接。
我第一次看自冲铆的工作流程时,真的觉得像变魔术。硬邦邦的空心铝铆钉,靠几吨的压力直接刺穿两层叠在一起的板,根本不需要提前在板上钻孔;穿过去之后,下层的铆钉脚在模具的型腔里自然张开,像个倒钩一样卡在下层板的背面,形成个牢牢的机械锁扣。全程不到2秒,连个多余的毛刺都不带飞的。
自冲铆接截面锁扣结构金相图
我整理了三个工厂最容易踩的选型误区,给大家提个醒:
❌ 误区1:不管啥板厚,统一用一样长度的铆钉。
——两层板的总厚度差0.2mm,铆钉的下端张开量就会差20%,锁扣深度不够,等于铆了个寂寞。
❌ 误区2:铆接力越大越好。
——太大的压力会把上层板顶出深凹坑,甚至直接把下层板顶穿,反而会把板材本身的强度削弱。
💡 现在2024年行业里的新做法,是每个铆接点都搭载实时力传感器,压入力、刺穿透力、铆钉张开力全在系统里实时存储,哪个点的参数不达标当场报警,根本不需要事后随机抽样做拉拔测试。
问:我之前看供应商说胶粘比铆接好,为啥还要花大价钱上铆接?
答:别听销售瞎吹。胶粘的强度受温湿度影响太大,夏天暴晒到60℃,冬天冻到-30℃,胶层的强度掉30%都是常事,而且胶层老化是不可逆的。铆接是纯机械连接,只要锁扣深度达标,跑20年连接强度都不会有明显衰减。现在行业的通用做法是“铆接+结构胶”的复合连接——胶层填缝隙防腐蚀,铆接扛动态冲击,两者根本不是替代关系,是最佳搭档。
为啥现在的高端制造,反倒回头捡铆接?
传统印象里的铆接,就是拿个实心铆钉,穿两块提前钻好孔的板,再把另一端敲成个蘑菇头,牢牢把板夹在一起。这工艺确实老,从蒸汽机车的锅炉到二战的飞机机身,全靠它拼起来。但现在的铆接,早就不是那副“靠蛮力敲”的样子了。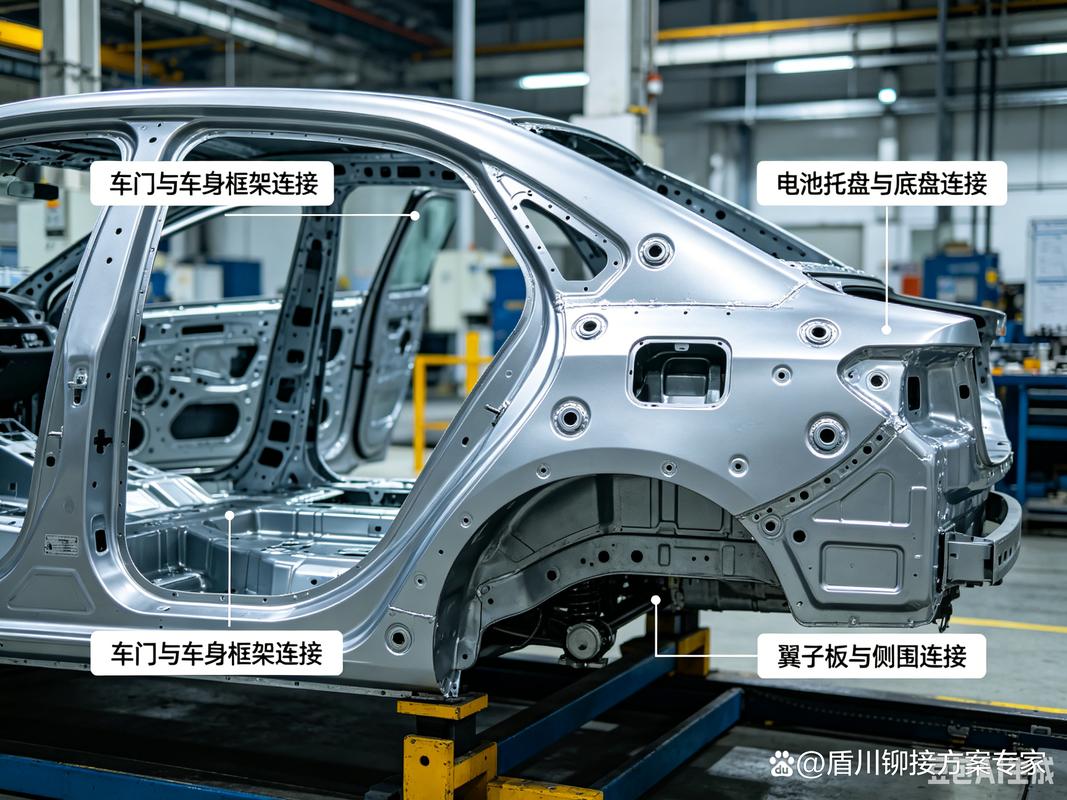 新能源汽车铝车身自冲铆接工位实拍
现在的高端制造里,异质材料连接已经成了绕不开的难题——铝和高强钢拼,碳纤维复合材料和铝合金拼,甚至镁合金和工程塑料拼。你用焊接?高温一烧,铝和钢接触的地方会生成脆得像玻璃的金属间化合物,连接强度直接掉一半;薄板焊穿、焊变形更是家常便饭;碳纤维更娇贵,焊接的高温直接把树脂基体烧碳化,等于给结构埋了随时会断的隐患。
这时候铆接的优势就彻底凸显了:全程冷连接,加工温度不超过80℃,完全不会破坏材料本身的性能。不管你是啥材质的板,只要厚度匹配,直接用机械锁扣扣在一起就行,根本不用管两种材料能不能“焊到一块去”。
问:自冲铆接和传统的实心铆钉铆接,成本能差多少?
答:我特意拉了车企的采购全周期数据——一套自冲铆的设备初期投入比传统点焊高30%,但算上后续异质材料连接的良率提升、车身疲劳寿命测试的成本下降,全生命周期成本反而低18%。尤其是现在车身用铝比例冲到60%以上的车型,根本绕不开铆接。
我第一次看自冲铆的工作流程时,真的觉得像变魔术。硬邦邦的空心铝铆钉,靠几吨的压力直接刺穿两层叠在一起的板,根本不需要提前在板上钻孔;穿过去之后,下层的铆钉脚在模具的型腔里自然张开,像个倒钩一样卡在下层板的背面,形成个牢牢的机械锁扣。全程不到2秒,连个多余的毛刺都不带飞的。
别踩坑:铆接工艺选不对,再好的材料也白搭
很多工厂刚上铆接的时候,踩过的坑真的能写满半本手册。去年接触过一个做储能柜的客户,为了省20%的采购成本,换了一批壁厚不达标的便宜铆钉,结果铆出来的连接点拉拔强度差了40%。跑了两年的储能柜,因为柜门的铆接点松了,漏进去的灰尘堵了散热风扇,直接烧了整套BMS控制板,算下来赔了快两百万。 这里要提醒大家:铆接的强度根本不是靠“敲得够紧”,是靠铆钉和板材之间的机械锁扣面积、残余应力的匹配度。很多人对铆接的认知还停留在“压得越紧越牢”,实际上锁扣深度差0.5mm,连接的抗疲劳性能就能差一倍。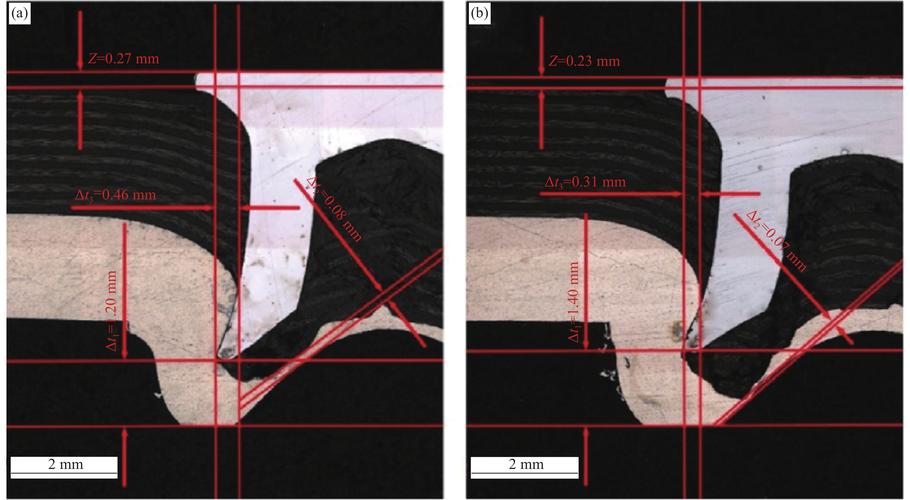 自冲铆接截面锁扣结构金相图
我整理了三个工厂最容易踩的选型误区,给大家提个醒:
❌ 误区1:不管啥板厚,统一用一样长度的铆钉。
——两层板的总厚度差0.2mm,铆钉的下端张开量就会差20%,锁扣深度不够,等于铆了个寂寞。
❌ 误区2:铆接力越大越好。
——太大的压力会把上层板顶出深凹坑,甚至直接把下层板顶穿,反而会把板材本身的强度削弱。
💡 现在2024年行业里的新做法,是每个铆接点都搭载实时力传感器,压入力、刺穿透力、铆钉张开力全在系统里实时存储,哪个点的参数不达标当场报警,根本不需要事后随机抽样做拉拔测试。
问:我之前看供应商说胶粘比铆接好,为啥还要花大价钱上铆接?
答:别听销售瞎吹。胶粘的强度受温湿度影响太大,夏天暴晒到60℃,冬天冻到-30℃,胶层的强度掉30%都是常事,而且胶层老化是不可逆的。铆接是纯机械连接,只要锁扣深度达标,跑20年连接强度都不会有明显衰减。现在行业的通用做法是“铆接+结构胶”的复合连接——胶层填缝隙防腐蚀,铆接扛动态冲击,两者根本不是替代关系,是最佳搭档。