钎焊:新能源与半导体制造里的‘隐形连接主力’
很多人一提焊接,第一反应就是火花四溅、噪音震耳的车间场景。
错。
现在给新能源车的电池托盘、半导体的功率模块做连接的工序里,大部分连火花都没有。这就是钎焊。
 新能源车电池水冷板真空钎焊生产线实拍
💡 别觉得低温就不靠谱:现在的真空钎焊是在无氧环境下完成的,钎料铺展的时候没有氧化层阻碍,能钻进0.1mm宽的缝隙里形成连续的冶金结合,不是靠胶黏的那种"假连接"。
问:钎焊温度比母材低那么多,真的能扛住新能源车的振动和温差冲击?
答:这是很多刚入行的工艺工程师最常问的问题。我接触过国内某头部电池厂的水冷板项目,他们做的钎焊接头要过1000次-40℃到85℃的温度循环,还要过随机振动测试,漏率要求是1e-9 Pa·m³/s,比家里的水管漏率要求严了十万倍。之前试过用螺栓加密封圈密封,跑三个月就出现渗漏,换了真空钎焊的整体结构,跑了两年台架测试都没出过问题。
半导体功率模块真空钎焊工序的治具定位实拍
问:现在常说的激光钎焊和传统的炉中钎焊,到底选哪个更划算?
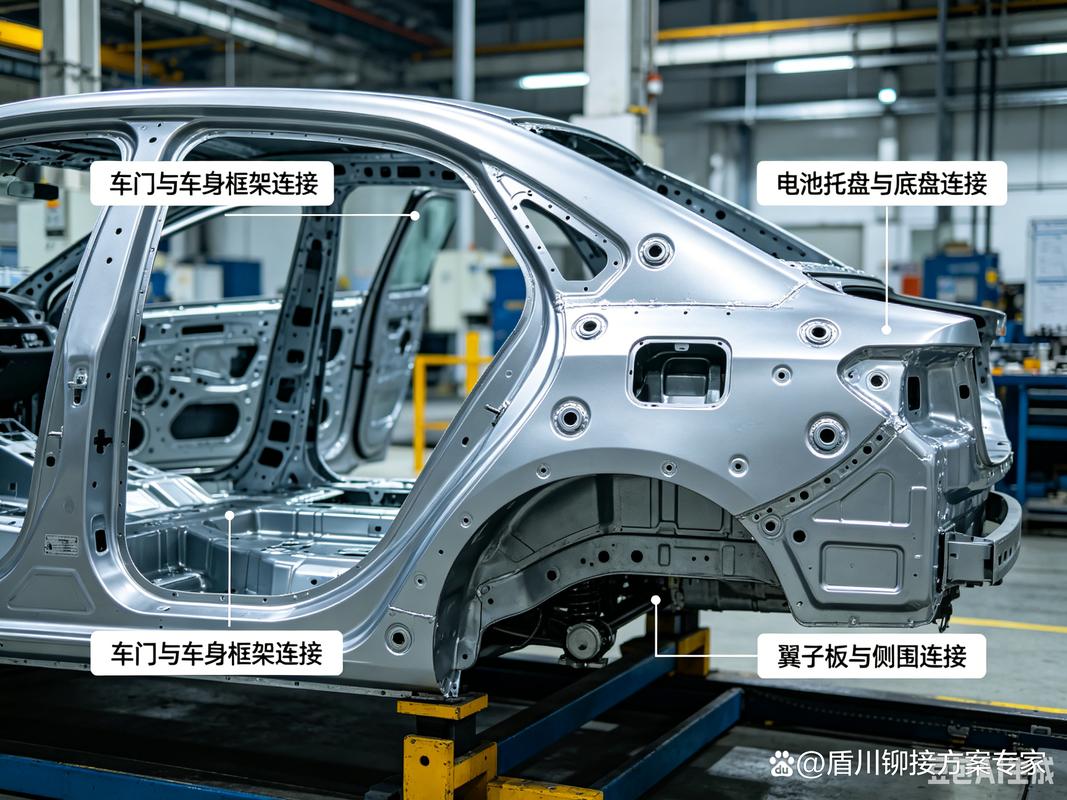
答:没有绝对的好坏,全看你的产品结构和批量。比如你做的是汽车白车身的车顶天窗连接,焊缝长,要外观无瑕疵,那选激光钎焊,焊枪走一遍就完,焊缝亮堂堂的连抛光都不用。但如果你做的是结构复杂的水冷板,里面有几十条交错的流道,缝隙还多,那别硬上激光——你总不能把激光头伸到流道里面去焊吧?这种就老老实实选真空炉钎焊,整个工件进炉,所有接缝同时焊,一次就成。
你以为的钎焊,根本不是车间里的"凑数焊接"
很多人对钎焊的印象还停留在"用个铜焊枪把两个铜管粘起来"的阶段,觉得温度低,连接强度不够,就是上不了台面的低端工艺。 大错特错。 现在高端制造里用的真空硬钎焊,钎料的熔化温度能到700℃以上,接头的剪切强度能突破300MPa,比很多传统熔焊接头的可靠性还高。尤其是那些对密封性、变形量要求极高的结构,比如新能源车的电池水冷板、半导体功率模块的散热基板,根本找不到第二种能替代的连接方式。 新能源车电池水冷板真空钎焊生产线实拍
💡 别觉得低温就不靠谱:现在的真空钎焊是在无氧环境下完成的,钎料铺展的时候没有氧化层阻碍,能钻进0.1mm宽的缝隙里形成连续的冶金结合,不是靠胶黏的那种"假连接"。
问:钎焊温度比母材低那么多,真的能扛住新能源车的振动和温差冲击?
答:这是很多刚入行的工艺工程师最常问的问题。我接触过国内某头部电池厂的水冷板项目,他们做的钎焊接头要过1000次-40℃到85℃的温度循环,还要过随机振动测试,漏率要求是1e-9 Pa·m³/s,比家里的水管漏率要求严了十万倍。之前试过用螺栓加密封圈密封,跑三个月就出现渗漏,换了真空钎焊的整体结构,跑了两年台架测试都没出过问题。
现在的钎焊,早就不是靠师傅手感吃饭的老手艺了
说真的,我前几年去南方的一家小加工厂,看他们给五金零件做火焰钎焊,师傅拿个氧炔焰烤得脸通红,焊完的接头歪歪扭扭,还一堆虚焊。那时候我真觉得,这行业迟早要被自动化淘汰。 结果去年再去看,人家早就把旧炉子换了,上了连续式的气氛保护钎焊线,良率从65%直接拉到98%,成本还降了三成。 现在的高端钎焊设备,根本不需要师傅拿焊枪对着工件烤。真空炉的温度控制精度能到±1℃,炉内的真空度能抽到1e-5 Pa,整个焊接过程全靠程序控制升温、保温、降温的曲线,连工件摆放的位置都有专用的石墨治具定位,不会出现焊料流偏、接头虚焊的问题。 半导体功率模块真空钎焊工序的治具定位实拍
问:现在常说的激光钎焊和传统的炉中钎焊,到底选哪个更划算?
答:没有绝对的好坏,全看你的产品结构和批量。比如你做的是汽车白车身的车顶天窗连接,焊缝长,要外观无瑕疵,那选激光钎焊,焊枪走一遍就完,焊缝亮堂堂的连抛光都不用。但如果你做的是结构复杂的水冷板,里面有几十条交错的流道,缝隙还多,那别硬上激光——你总不能把激光头伸到流道里面去焊吧?这种就老老实实选真空炉钎焊,整个工件进炉,所有接缝同时焊,一次就成。