增材制造落地工业场景的3个真实痛点:别拿消费级3D打印凑数
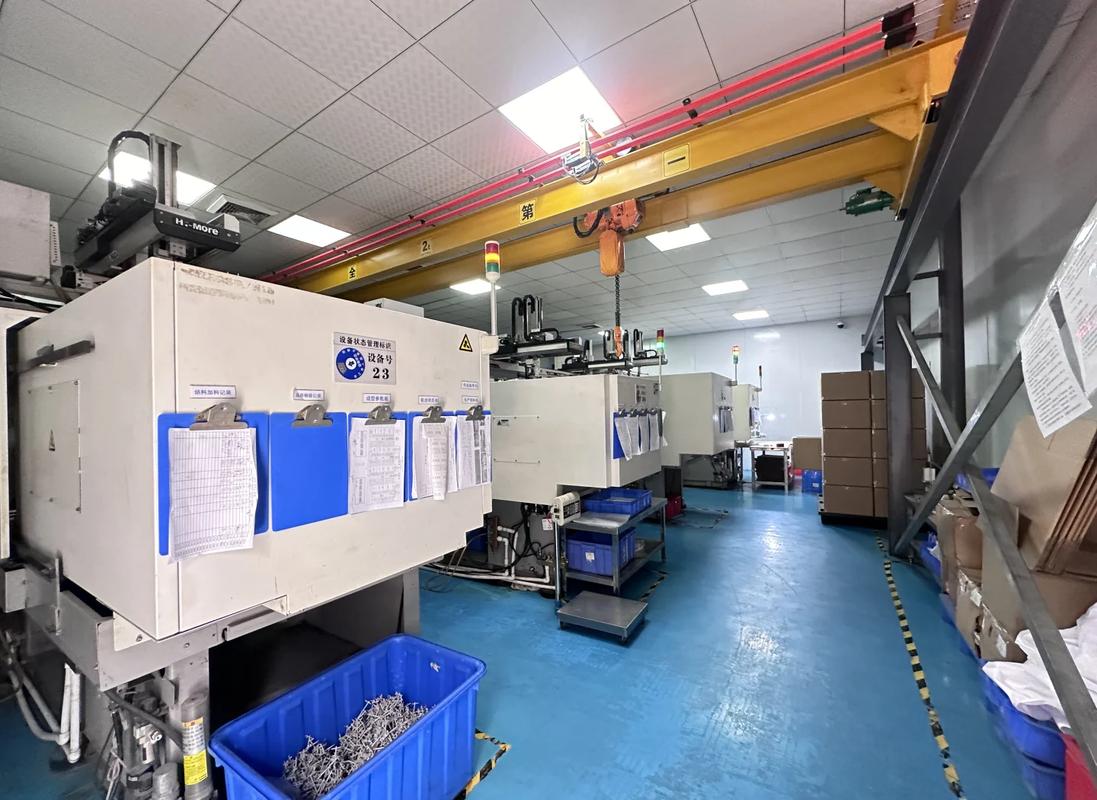
上周去苏州的一家汽车零部件代工厂蹲了三天,就盯着他们那台铺了快1200万的金属增材制造设备看。
说真的,之前在行业展会见过太多吹得天花乱坠的演示,真到车间里才知道,大部分宣传里的“增材制造颠覆制造业”,现在连半成的水平都没到。
机器是真的贵。
铺粉厚度调到20微米的时候,打出来的钛合金样件表面粗糙度能稳定在Ra1.6,比传统铣削出来的表面还均匀,但只要车间空调波动个1.5摄氏度,整版27个样件里能裂11个,连废品率都没法稳定控制。车间的工艺工程师跟我吐槽,说上个月为了调这个参数,连续熬了一周,眼睛里全是红血丝,就差把设备供起来了。
一、别拿桌面级设备的体验套工业级增材制造的逻辑
很多人对增材制造的认知,还停留在十几平米的创客空间里,拿PLA耗材打个手办、做个摆件的阶段——觉得这东西就是个大号的打印机,操作简单,成本低廉。
真的错得离谱。
工业级的增材制造,从原料到设备到生产环境,和桌面级根本是两个物种。就拿金属增材制造来说,用的粉末粒径要控制在15-45微米,成型仓内的氧含量要稳定在100ppm以下,光这一公斤的专用钛合金粉末,成本就要大几千,比同牌号的锻件原料贵6倍都不止。设备本身的铺粉辊、激光器、惰性气体循环系统,每一个部件的精度要求都比五轴加工中心高两个量级,这也是为什么一台能真正用于工业生产的金属增材制造设备,起步价就是大几百万的原因。
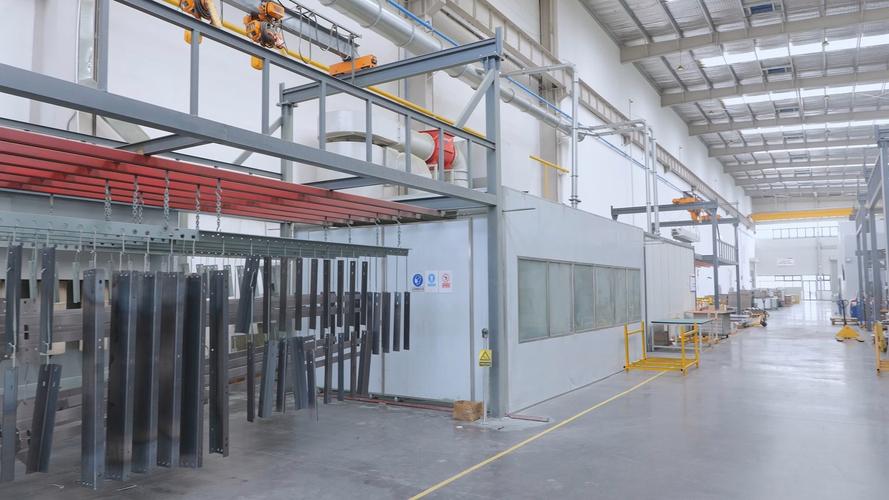 工业级金属增材制造车间铺粉设备作业场景
问:我们厂现在想上增材制造设备做复杂结构的工装夹具,是不是买台几十万的桌面级金属设备就能搞定?
答:别踩这个坑。桌面级金属设备的成型仓氧含量控制精度普遍在500ppm以上,打出来的不锈钢夹具内部孔隙率能到5%,受个冲击力直接断,连替代传统焊接夹具的强度都达不到。真要做工业用工装,至少得上成型仓带惰性气体实时循环净化、铺粉厚度精度能控制到10微米的设备,起步预算就是百万级,别信销售说的“几十万搞定工业生产”的鬼话。
我见过太多企业老板,一开始抱着“先买个便宜的试试水”的心态,几十万砸进去买了桌面级设备,用了半年发现根本达不到生产要求,设备在车间角落吃灰,连当初的十分之一价值都没发挥出来。
💡 现在行业里算增材制造的性价比,从来不是拿“同等零件的加工时间”和传统工艺比,而是拿“传统工艺根本做不出来的零件,你愿意花多少钱买”来比。如果你的零件用传统的铣削、铸造就能低成本做出来,那凑这个热闹纯属浪费钱。
二、2024年真正跑通商业化的增材制造场景,根本不在大众视野里
很多人对增材制造的落地印象,还停留在“打个火箭零件”“打个大飞机部件”的遥远场景里,觉得这东西离普通制造企业远得很。
实际上现在已经跑通盈利模型的增材制造场景,大部分都藏在大家平时根本注意不到的工业环节里。
✅ 目前已经实现规模化盈利的增材制造应用主要集中在三类:
- 高端医疗定制植入物:比如钛合金骨盆假体、齿科种植体,这类产品的个性化要求极高,传统工艺根本没法低成本做定制化,患者的需求刚好和增材制造的柔性生产能力匹配,现在国内已经有好几家企业做到年营收几个亿的规模。
- 高端模具的随形冷却水路镶块:之前注塑模具的水路都是直钻出来的,没法沿着型腔的轮廓走,冷却不均匀,产品容易缩水变形,换了增材制造做的随形水路之后,能把冷却时间缩短30%-40%,生产效率直接提上去。
- 航空航天的小批量复杂结构件:比如发动机的燃油喷嘴,之前要拆成8个零件焊接组装,焊缝失效的风险很高,现在用增材制造一次成型,零件重量能降40%,焊缝失效的问题直接就没了。
说个我亲眼见的事,去年东莞的一家做高端化妆品包装的模具厂,之前开一套注塑模要45天,废品率12%,换了增材制造做的随形水路模芯之后,开模时间缩到28天,废品率直接降到2%,算下来半年就把设备的投资收回来了。之前他们老板还觉得增材制造是噱头,现在逢人就推——人就是这样,真金白银赚到手了,才不管什么概念不概念的。
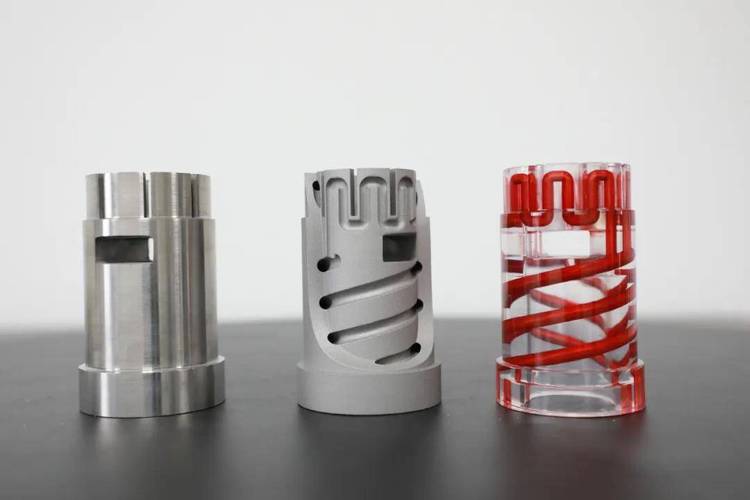 增材制造随形冷却注塑模具内部水路结构
问:我们是做注塑模具的,想上增材制造做模芯,有没有什么必须提前避的坑?
答:有两个核心坑千万别踩。第一,别一开始就想打整套模具,先从最容易出问题的型腔镶块开始试,把传统工艺做不了的随形水路结构先做出来验证效果,别一上来就砸钱打整套模,光材料成本就能亏哭。第二,一定要提前算好后处理的预留量,增材制造打出来的模芯表面粗糙度不够,要预留0.3-0.5毫米的机加工余量做配模,不然打出来的模芯尺寸对不上,装都装不上去——之前有个客户就是没留余量,打了8个模芯全废,光粉末成本就亏了十几万。
三、现在增材制造最大的瓶颈,根本不是设备精度
很多行业分析说,现在增材制造的发展卡壳,是因为设备精度不够,打出来的零件尺寸不准,表面粗糙。
真的不是。
现在最好的工业级金属增材制造设备,铺粉精度能到5微米,成型尺寸误差能控制在±0.02毫米,比很多传统数控加工中心的精度都高。真正卡脖子的地方,根本不在硬件上。
第一个卡壳的点,是材料的标准化程度太低。现在增材制造用的金属粉末,很多牌号的材料性能根本没有统一的行业标准,同一种TC4钛合金粉末,A厂家的氧含量是80ppm,B厂家的是150ppm,打出来的零件力学性能能差30%,客户根本不敢把这种零件用在关键受力部件上。之前有个航空领域的客户跟我说,他们现在采购增材制造的粉末,每一批都要自己做成分检测、力学性能测试,光检测成本就要占材料成本的20%,太折腾了。
第二个卡壳的点,是懂工艺的复合型人才太少。很多工厂的设计师还是按照传统“减材制造”的思路画图,给个实心的长方体块,让增材制造设备去打,那不是纯纯浪费钱吗?真正懂增材制造设计的工程师,是要把零件做拓扑优化,把不受力的地方全挖空,在满足力学性能的前提下把零件重量降40%-60%,这样增材制造的成本优势才能真正发挥出来。
❗ 现在国内能同时懂拓扑优化、增材制造工艺、后处理流程的复合型工程师,缺口至少是10万人,很多企业上了设备之后,招不到合适的人,设备在车间里吃灰吃个两三年,这种例子我见过太多了。
很多人说再过几年增材制造就能替代传统的铣削、铸造工艺,我觉得纯扯。
增材制造从诞生到现在快40年了,本质上就是个和传统工艺互补的加工方式,不是什么颠覆者。你要是打个标准的六角螺栓,用增材制造的成本是冷镦工艺的几十倍,谁会傻到用它替代?但你要是打那种结构复杂、批量小、传统工艺做不出来的零件,它就是无可替代的。
前几天和行业里的老大哥聊天,他说现在很多资本炒增材制造的概念,把设备价格、粉末价格都抬得虚高,其实真正做实业的人,根本不看什么概念,就看自己用这个技术能不能多赚钱,能不能解决之前解决不了的问题。
对嘛。
搞工业的,最终还是要落地的。飘在天上的概念,迟早要摔下来的。