齿轮不是凑数的工业配角:2024年精密加工的新实践,正卡着新能源与人形机器人的产能脖子
上周去苏州一家做精密传动的厂调研。
车间里停着三台刚拆了包装的德国磨齿机,老板蹲在地上擦工作台,说这三台机器抵得上他前五年买的所有设备的总和,就为了抢人形机器人关节齿轮的订单——之前做新能源汽车减速器齿轮的老客户,现在转头就要求齿面粗糙度从Ra0.8降到Ra0.2,差这一点,NVH(噪声、振动与声振粗糙度)指标就差三个等级,直接过不了车规认证。
真的卷。
 新能源汽车电驱减速器精密齿轮检测台作业场景
举个实际的例子,去年我接触的一家做风电传动部件的厂,之前用的是渗碳淬火后磨齿的传统工艺,给3MW以下的风机供货完全没问题。现在客户要10MW以上的海风齿轮箱,要求齿轮在高盐雾、高载荷的环境下连续运行20年不出故障,他们直接上了超硬涂层+齿面微修形的组合方案,能让齿轮的疲劳磨损速率降60%,服役寿命从15万小时拉到25万小时,算下来单台风机的全生命周期成本能降近20万。
💡 之前大家总觉得齿轮是传动系统里的"苦力",现在它是决定整个系统精度、噪声、寿命的核心节点。
问:我们厂之前做普通输送线齿轮的,想转做新能源领域的供应链,最容易踩的坑是什么?
答:别上来就砸钱买最贵的磨齿机。我见过太多老板,花大几百万买了顶级设备,结果连基础的齿形修形数据库都没有——同样模数的齿轮,跑1000转的输送线和跑12000转的电驱减速器,需要的修形量差了快3倍,没有匹配的实验数据做支撑,做出来的齿轮装上去,跑半小时就开始高频啸叫,客户连退货都懒得跟你扯。
工业齿轮全流程质量追溯系统操作界面
说实话,我前几年去广东的中小齿轮厂调研,老板还拿着游标卡尺跟你拍胸脯,说"我做了二十年齿轮,手感比机器测的还准",现在?车规客户根本不认这套。你没有全链路的可追溯检测数据,连供应商入围的门槛都摸不到。
现在很多厂开始把AI视觉检测用在齿轮的齿面缺陷排查上,以前靠质检师傅拿放大镜找齿面的微裂纹、点蚀,一个师傅一小时最多看40件,眼睛看酸了还容易漏检。现在AI相机扫一下,一秒钟就能完成检测,漏检率从之前的5%降到0.1%都不到,省下来的人工成本,不到一年就能覆盖设备投入。
问:很多中小厂说上这套检测系统太贵,有没有低成本的替代方案?
答:别一上来就想着买全套进口系统。现在国内的视觉检测厂商,针对中小齿轮厂做的轻量化方案,一套下来也就几万块,先从关键工序的检测点切入——比如磨齿之后的齿面检测,先把最容易出问题的环节盯死,比你花大价钱搞全链路改造见效快多了。哦对,别信那些销售跟你吹的"零漏检",实际用起来,只要把漏检率控制在0.5%以内,就完全能满足中端客户的需求,没必要追求那些够不着的指标,纯纯浪费钱。
2024年齿轮的性能门槛,早就不是老机械手册上的数了
很多人对齿轮的认知,还停留在初中物理课本里那个带齿的圆盘,觉得只要齿形对、能转就行。 大错特错。 2024年的工业场景里,普通输送线用的工业齿轮,齿距累积误差控制在0.05mm就算合格,现在新能源汽车电驱减速器的齿轮,要求误差控制在0.015mm以内;人形机器人关节用的谐波齿轮,柔轮的齿形误差甚至要压到微米级,差一根头发丝直径的1/10,整个关节的背隙就会超过0.5弧分,直接拖垮设备的重复定位精度。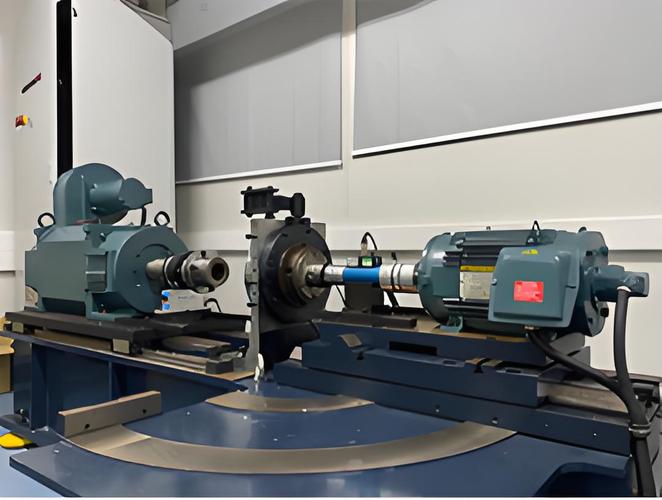 新能源汽车电驱减速器精密齿轮检测台作业场景
举个实际的例子,去年我接触的一家做风电传动部件的厂,之前用的是渗碳淬火后磨齿的传统工艺,给3MW以下的风机供货完全没问题。现在客户要10MW以上的海风齿轮箱,要求齿轮在高盐雾、高载荷的环境下连续运行20年不出故障,他们直接上了超硬涂层+齿面微修形的组合方案,能让齿轮的疲劳磨损速率降60%,服役寿命从15万小时拉到25万小时,算下来单台风机的全生命周期成本能降近20万。
💡 之前大家总觉得齿轮是传动系统里的"苦力",现在它是决定整个系统精度、噪声、寿命的核心节点。
问:我们厂之前做普通输送线齿轮的,想转做新能源领域的供应链,最容易踩的坑是什么?
答:别上来就砸钱买最贵的磨齿机。我见过太多老板,花大几百万买了顶级设备,结果连基础的齿形修形数据库都没有——同样模数的齿轮,跑1000转的输送线和跑12000转的电驱减速器,需要的修形量差了快3倍,没有匹配的实验数据做支撑,做出来的齿轮装上去,跑半小时就开始高频啸叫,客户连退货都懒得跟你扯。
现在做齿轮,早就不是"加工完就完事"的逻辑了
十年前的齿轮厂,核心竞争力很简单:设备精度够,工人手艺好,价格比同行低,就能拿到订单。 现在?完全不是这么回事。 从2023年开始,所有给国内头部新能源车企供齿轮的供应商,必须给每一颗齿轮附全流程的数字档案:从毛坯的材质光谱检测数据,到滚齿、渗碳、磨齿每一道工序的运行参数,再到最后成品的噪声、硬度、齿形精度检测报告,全链路上传至车企的质量追溯系统。哪个环节出了问题,直接定位到具体的批次、甚至单颗零件,根本没有"蒙混过关"的空间。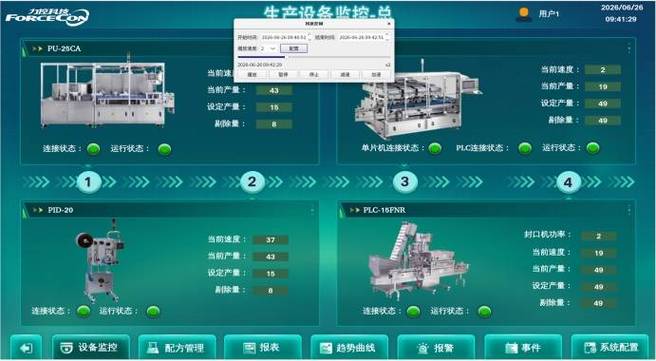 工业齿轮全流程质量追溯系统操作界面
说实话,我前几年去广东的中小齿轮厂调研,老板还拿着游标卡尺跟你拍胸脯,说"我做了二十年齿轮,手感比机器测的还准",现在?车规客户根本不认这套。你没有全链路的可追溯检测数据,连供应商入围的门槛都摸不到。
现在很多厂开始把AI视觉检测用在齿轮的齿面缺陷排查上,以前靠质检师傅拿放大镜找齿面的微裂纹、点蚀,一个师傅一小时最多看40件,眼睛看酸了还容易漏检。现在AI相机扫一下,一秒钟就能完成检测,漏检率从之前的5%降到0.1%都不到,省下来的人工成本,不到一年就能覆盖设备投入。
问:很多中小厂说上这套检测系统太贵,有没有低成本的替代方案?
答:别一上来就想着买全套进口系统。现在国内的视觉检测厂商,针对中小齿轮厂做的轻量化方案,一套下来也就几万块,先从关键工序的检测点切入——比如磨齿之后的齿面检测,先把最容易出问题的环节盯死,比你花大价钱搞全链路改造见效快多了。哦对,别信那些销售跟你吹的"零漏检",实际用起来,只要把漏检率控制在0.5%以内,就完全能满足中端客户的需求,没必要追求那些够不着的指标,纯纯浪费钱。