工业控制器:别让选型错配吃掉你产线30%的效率
上周去苏州相城的一家汽车零部件厂做现场诊断,刚进车间就被产线负责人拽到贴片机工位——他们去年刚换的一批进口控制器,标称响应速度0.1ms,结果实际跑起来,贴装位置偏差率比之前用了8年的老款还高2个百分点。
查了3天才找到原因:负责选型的工程师只看了参数表上的空载响应速度,完全没算上控制器和现场IO模块、视觉检测单元的通讯延迟。
说白了,很多人对控制器的认知,还停留在“能接信号、能跑程序”的层面,根本没意识到,现在的工业控制器早就不是10年前那种只能在机柜里闷头跑逻辑的黑盒子了。
 汽车零部件产线控制器机柜现场实拍
经常有读者在后台问我,是不是所有带屏蔽层的线缆,都能解决控制器的电磁干扰问题?
问:车间电磁环境复杂,给控制器换带屏蔽的线缆就能彻底解决信号飘移吗?
答:真不是。屏蔽层的接地方式不对,反而会把干扰信号直接引入控制器的IO端口。我们之前做过现场实测,当屏蔽层单端接地和两端接地时,对10kHz以上的高频干扰抑制效果差了40%,而且如果车间的等电位接地网电阻超过4Ω,哪怕你用最贵的双层屏蔽线缆,模拟量信号的波动量还是会超出工业现场的允许阈值。
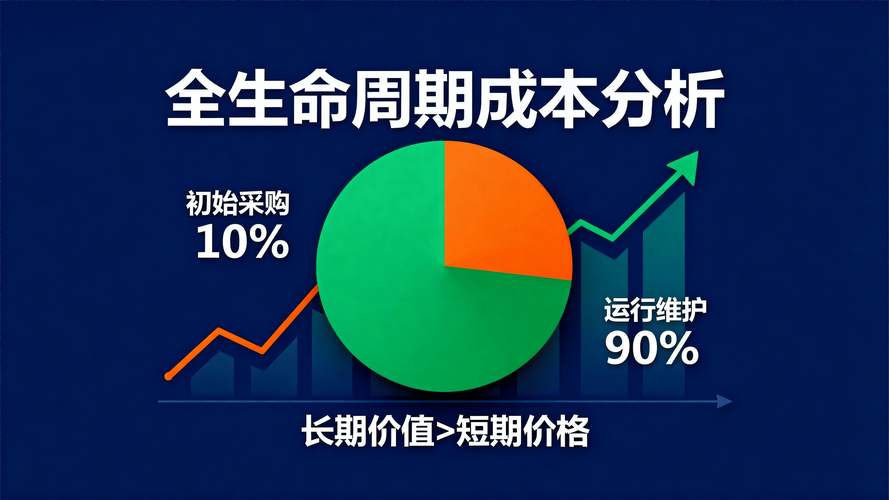
其实选型的时候根本不需要追求参数表上的“天花板”指标,要算三笔实在账:一是全生命周期的综合成本,不是只算采购价,还要算后期的编程调试成本、备件采购成本、和现有生产系统的对接成本;二是边缘算力的预留空间,现在很多工厂要做产线数据上云,要是控制器本身不带边缘计算模块,后期还要额外加边缘网关,不仅多花钱,还多了一个随时可能出问题的故障点;三是现场的环境适配,比如户外的光伏逆变器控制器,要扛得住-40℃到85℃的温度范围,还要防凝露,要是选了普通的柜装控制器,用不了半年就会出各种莫名其妙的故障。
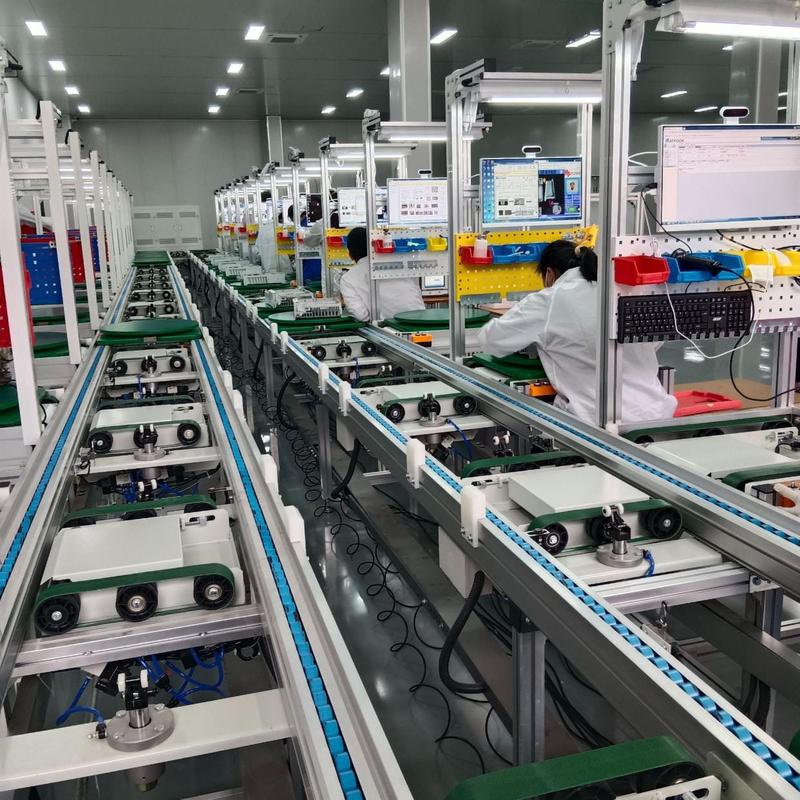
3C结构件检测线一体化控制器接线实拍
很多做旧厂改造的朋友会问,之前已经花了大价钱买的传统PLC,是不是就得全部换掉才能跟上现在的数字化需求?
问:工厂现有存量的传统PLC控制器,做数字化改造的时候必须全部替换吗?
答:完全没必要。我们做过的20多个旧厂改造项目里,有70%的存量PLC只要通过加装边缘通讯模块,就能实现数据采集、远程监控的功能,根本不需要整体更换。只有那些已经运行了15年以上、编程软件都停止更新、备件都买不到的老旧控制器,才需要考虑分批替换——毕竟换整套系统的成本,可能比你加装模块的成本高10倍都不止。
说句实在话,我见过太多工厂的改造项目,为了追行业热点,明明现有控制器还能稳定跑10年,非要全换成最新款的智能控制器,最后厂里的编程人员不会用新的编程软件,调试了三个月都没跑顺,原来的老系统备份都没做,最后产线停了半个月,损失大几十万。
真的没必要。
控制器说到底就是个干活的工具,不是用来摆样子的展品。你家的产线就是做个简单的电机启停、阀门开关,选个性价比高的通用控制器就完全够用,没必要硬上带AI推理的高端款,多花的钱最后都是打水漂。
为什么你选的控制器,永远和现场工况“水土不服”
做工业现场这么多年,我见过太多选型踩坑的案例。很多工程师选控制器的时候,盯着参数表上的几个硬指标算:IO点数够不够、支不支持常用的编程语言、有没有需要的通讯协议,算完就拍板下单,根本不去现场摸一摸实际的运行环境。 去年有个做速冻食品包装的客户,选了一款主打高性价比的通用控制器,结果车间里的热封工位旁边就是大功率的变频电机,电磁干扰直接把控制器的模拟量输入信号飘得没边,换了好几个昂贵的滤波模块都没用,最后只能把控制器挪到离干扰源20米远的独立机柜里,光改造线缆和机柜支架就花了快两万。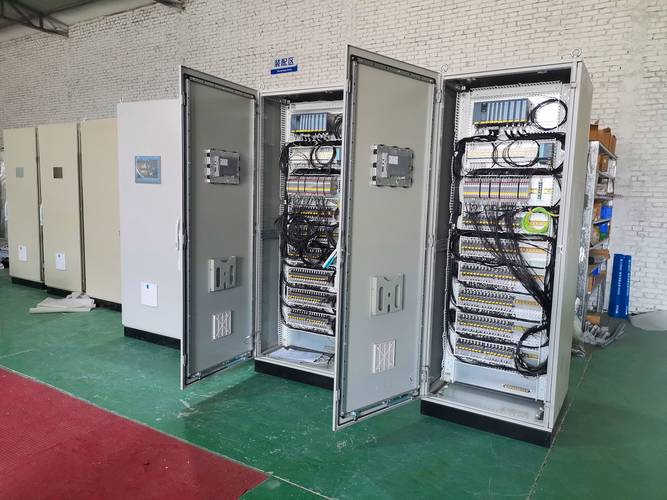 汽车零部件产线控制器机柜现场实拍
经常有读者在后台问我,是不是所有带屏蔽层的线缆,都能解决控制器的电磁干扰问题?
问:车间电磁环境复杂,给控制器换带屏蔽的线缆就能彻底解决信号飘移吗?
答:真不是。屏蔽层的接地方式不对,反而会把干扰信号直接引入控制器的IO端口。我们之前做过现场实测,当屏蔽层单端接地和两端接地时,对10kHz以上的高频干扰抑制效果差了40%,而且如果车间的等电位接地网电阻超过4Ω,哪怕你用最贵的双层屏蔽线缆,模拟量信号的波动量还是会超出工业现场的允许阈值。
其实选型的时候根本不需要追求参数表上的“天花板”指标,要算三笔实在账:一是全生命周期的综合成本,不是只算采购价,还要算后期的编程调试成本、备件采购成本、和现有生产系统的对接成本;二是边缘算力的预留空间,现在很多工厂要做产线数据上云,要是控制器本身不带边缘计算模块,后期还要额外加边缘网关,不仅多花钱,还多了一个随时可能出问题的故障点;三是现场的环境适配,比如户外的光伏逆变器控制器,要扛得住-40℃到85℃的温度范围,还要防凝露,要是选了普通的柜装控制器,用不了半年就会出各种莫名其妙的故障。
现在的控制器,早就不是“机柜里的大脑”那么简单
2024年我们给长三角的3家离散制造企业做数字化改造的时候,明显感觉到大家对控制器的需求变了。之前大家选控制器,核心要求就两个:逻辑可靠、不宕机。现在的需求已经延伸到了“能跑简单的AI推理、能直接对接工业互联网平台、能支持远程调试”。 比如给一家做3C结构件的工厂换的新型边缘控制器,之前他们的产线是“传统PLC控制器+独立视觉检测工控机+边缘网关”的三层架构,三个设备凑在一个机柜里,占了快半米的机柜空间,光是设备之间的通讯线就接了二十多根,日常维护的时候找个线都要花半小时。现在换成集成了视觉处理单元、OPC UA服务器、数据上报模块的一体化控制器,整个逻辑跑下来,故障点少了60%,原来工控机跑视觉检测要120ms的处理时间,现在控制器本地直接处理,只需要32ms,检测效率直接提了近3倍。 3C结构件检测线一体化控制器接线实拍
很多做旧厂改造的朋友会问,之前已经花了大价钱买的传统PLC,是不是就得全部换掉才能跟上现在的数字化需求?
问:工厂现有存量的传统PLC控制器,做数字化改造的时候必须全部替换吗?
答:完全没必要。我们做过的20多个旧厂改造项目里,有70%的存量PLC只要通过加装边缘通讯模块,就能实现数据采集、远程监控的功能,根本不需要整体更换。只有那些已经运行了15年以上、编程软件都停止更新、备件都买不到的老旧控制器,才需要考虑分批替换——毕竟换整套系统的成本,可能比你加装模块的成本高10倍都不止。
说句实在话,我见过太多工厂的改造项目,为了追行业热点,明明现有控制器还能稳定跑10年,非要全换成最新款的智能控制器,最后厂里的编程人员不会用新的编程软件,调试了三个月都没跑顺,原来的老系统备份都没做,最后产线停了半个月,损失大几十万。
真的没必要。
控制器说到底就是个干活的工具,不是用来摆样子的展品。你家的产线就是做个简单的电机启停、阀门开关,选个性价比高的通用控制器就完全够用,没必要硬上带AI推理的高端款,多花的钱最后都是打水漂。
调试控制器时,最容易被忽略的3个细节
很多人觉得控制器调试就是把程序下进去,跑通逻辑就完事,实际上现场调试的时候,几个没注意到的小细节,后面可能会给你带来一堆麻烦。- 第一,别上来就满负荷跑程序。很多工程师刚把程序下到控制器里,就直接把产线开全速,结果因为程序里的扫描周期设置不对,高速运行的时候直接丢脉冲,导致定位不准。我们一般都是先以10%的负载跑2小时,看控制器的CPU负载率是不是稳定在30%以内,再逐步往上加负载。
- 第二,一定要做掉电保护测试。别觉得控制器自带的掉电存储功能是摆设,我们测过至少5个品牌的控制器,在突然断电的情况下,有近30%的概率会出现存储数据丢失的情况,特别是那些带配方存储功能的工位,要是断电丢了配方,重新调参数就要花好几个小时。
- 第三,把远程访问的权限设好。现在很多控制器都带远程调试功能,方便厂家的工程师远程排障,但我见过不止一次,因为没有改默认的登录密码,控制器被人恶意植入病毒,把整条产线的程序都锁了,最后交了几十万的“赎金”才恢复。❗ 这个真不是危言耸听,去年南方一家做动力电池的工厂就出过这种事。