工业皮带选型避坑手册:跑了二十个车间攒的真实实操经验
上个月在江苏一家做光伏边框的厂子蹲了三天,就为了找一条断了三回的皮带到底为啥扛不住。
车间里的老机修师傅蹲在地上抽烟,说之前采购按样本上的抗拉强度选的,算下来安全系数留了1.8,按理说够造啊,结果开机不到48小时,皮带边就磨得起毛,第三天直接从接头处撕成两半。
我蹲在传动架旁边摸了半小时皮带表面的硫化橡胶层,又测了两轮机架的平行度,最后发现问题根本不在皮带本身——机架装歪了0.3度,皮带跑起来一直往侧面蹭,再好的皮带也经不住这么磨。
说实话,做工业传动这行快十年了,见过太多人把皮带选型当成对着样本抄数字的事,真到现场出问题了,才发现样本上的参数,跟车间里的实际工况,差得能有十万八千里。
很多人选皮带的逻辑简单粗暴:算一下传动需要的拉力,找样本上抗拉强度比计算值高20%的,直接下单。
错。
样本上的参数是在实验室恒温、恒载、机架绝对对中的理想环境下测出来的,真到车间里,三个最常见的变量,能把你算出来的安全系数直接打对折。
第一个是机架的对中误差。机架对中误差超过0.2度,皮带的侧面磨损速度会提升3倍以上,哪怕你选的是最贵的进口皮带,架歪了,用三个月也得磨穿。
第二个是环境温度。夏天车间里靠近熔炼炉的位置,皮带表面的长期工作温度能到60℃以上,普通氯丁橡胶皮带的老化速度是25℃常温下的4倍。之前有个做冶金辅料的厂子,一开始图便宜选了普通三角带,三个月就因为橡胶老化裂得满车间都是碎渣,后来换了三元乙丙材质的耐高温皮带,用了两年还跟新的一样。
第三个是粉尘浓度。木材加工、金属打磨车间飘的细金属、木粉,嵌到皮带和带轮的缝隙里,相当于给接触面加了一层金刚砂,磨起来的速度,比无粉尘环境快6倍都不止。
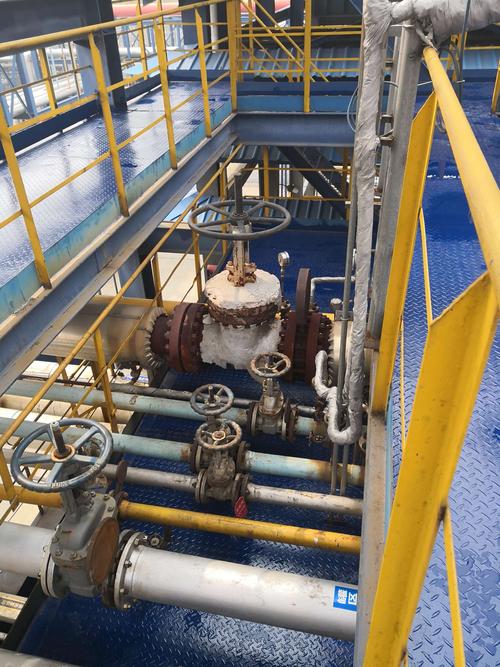
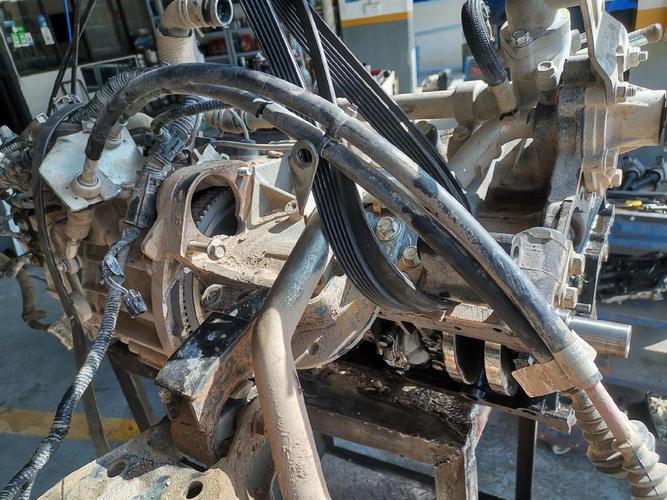
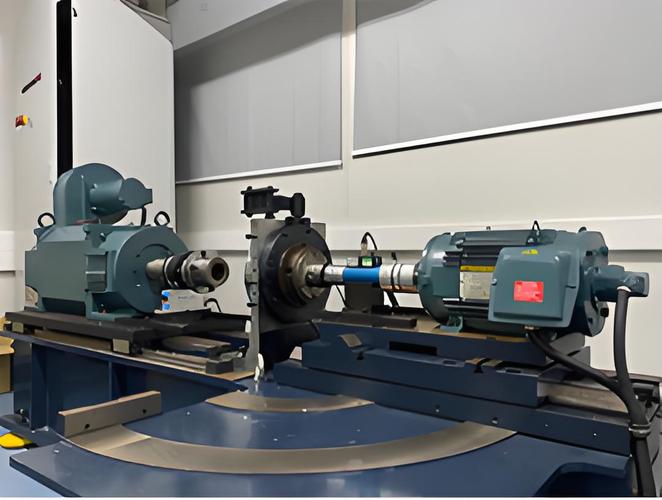
 工业皮带机架对中误差实测现场图
之前有个做冷链仓储的客户,一开始嫌耐寒皮带贵30%,每次冬天开机换一次皮带,光备件钱一年花了快八万,后来算了笔账,换了耐寒款,三年没换过,反而省了快一半的钱。
很多人觉得皮带装上去就完事了,其实调试的细节没做到位,新皮带的使用寿命可能连设计值的三分之一都到不了。
💡 第一,张紧度别拧太死。很多机修师傅怕皮带打滑,把张紧轮拧得死死的,结果皮带承受的拉应力超过了设计值,内部的线绳层直接被拉断,用不了仨月就伸长报废。正确的张紧度是啥?用手指按皮带跨距中间的位置,能压下去10-15mm,就刚好。太松了打滑,太紧了磨皮带不说,还费轴承。
❗ 第二,接头别随便用胶水粘。很多小厂为了省事,皮带接头直接涂万能胶粘上,重载工况下开机半小时,胶水就被剪切力撕得稀碎。现在靠谱的接头方式,对于轻型皮带是热硫化接,重载的直接用皮带扣铆接,接完之后的接头强度能达到皮带本体强度的80%以上,比胶粘的靠谱十倍都不止。
第三,带轮的表面状态要定期查。要是带轮工作面上有锈迹、粘了旧的橡胶残料,摩擦力不均匀,皮带跑起来就会周期性跳动,时间长了芯层的线绳被反复弯折,直接断。每三个月把带轮拆下来擦一遍,要是工作面磨损出了超过1mm的凹槽,直接换带轮——带轮磨坏了,你换十条新皮带都白搭。
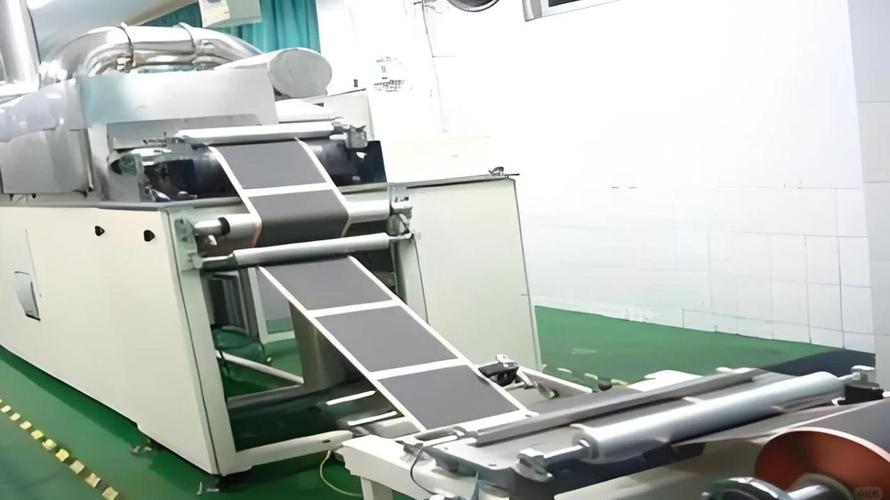
工业皮带热硫化接头作业现场图
2024年现在的行业趋势,早就不是拿通用皮带应付所有场景了。之前大家图省事,不管啥工况都拿同一款普通皮带凑合用,现在不同行业的专用皮带,比如光伏行业用的抗静电皮带,食品行业用的FDA认证无异味皮带,冷链行业用的耐寒皮带,木材加工行业用的耐切割皮带,真的不是商家炒概念,是真的解决了之前通用款解决不了的问题。
很多厂家卖皮带的时候吹得天花乱坠,说什么终身免维护,装上去就不用管了。
扯呢。
皮带是一直转的啊,每分钟几百上千转,怎么可能免维护。
巡检的时候别走过场,就盯三个点就行:
✅ 看皮带的边缘有没有起毛、开裂。要是发现边缘有1mm以上的裂纹,别等它断了再换,提前备件,不然生产线停两小时,损失的钱够买几十条皮带。
✅ 听运行的时候有没有异响。要是皮带跑起来发出周期性的“哒哒”声,大概率是带轮不对中,或者皮带有局部的鼓包,赶紧停机调,不然磨个三五天,整个皮带就废了。
✅ 摸皮带表面的温度。正常运行的时候,皮带表面温度跟室温差不会超过10度,要是摸上去烫得手放不住,说明要么张紧度太死,要么轴承缺油了,赶紧调,不然用不了多久皮带就会因为过热老化,橡胶层直接裂成碎块。
我刚入行的时候也踩过坑。跟着师傅去给一个水泥厂换皮带,师傅说张紧度差不多就行,结果换完开机,皮带打滑,磨得整个车间都是橡胶味,后来拆了重新调,折腾到半夜才弄完。从那以后我每次换完皮带,都要拿转速表测一下带轮的转速差,算一下皮带的滑差率控制在2%-4%之间,是兼顾传动效率和使用寿命的黄金区间。
工业传动这行,从来没有什么一劳永逸的事。你对着样本参数算得再准,到了现场不看实际工况,不做精细的调试,再好的皮带也用不住。
别总觉得贵的皮带就一定好。适合现场工况的,能扛住车间里的温度、粉尘、安装误差的,才是真的好皮带。
车间里的老机修师傅蹲在地上抽烟,说之前采购按样本上的抗拉强度选的,算下来安全系数留了1.8,按理说够造啊,结果开机不到48小时,皮带边就磨得起毛,第三天直接从接头处撕成两半。
我蹲在传动架旁边摸了半小时皮带表面的硫化橡胶层,又测了两轮机架的平行度,最后发现问题根本不在皮带本身——机架装歪了0.3度,皮带跑起来一直往侧面蹭,再好的皮带也经不住这么磨。
说实话,做工业传动这行快十年了,见过太多人把皮带选型当成对着样本抄数字的事,真到现场出问题了,才发现样本上的参数,跟车间里的实际工况,差得能有十万八千里。
别光看抗拉强度:皮带选型最容易被忽略的3个现场变量
很多人选皮带的逻辑简单粗暴:算一下传动需要的拉力,找样本上抗拉强度比计算值高20%的,直接下单。
错。
样本上的参数是在实验室恒温、恒载、机架绝对对中的理想环境下测出来的,真到车间里,三个最常见的变量,能把你算出来的安全系数直接打对折。
第一个是机架的对中误差。机架对中误差超过0.2度,皮带的侧面磨损速度会提升3倍以上,哪怕你选的是最贵的进口皮带,架歪了,用三个月也得磨穿。
第二个是环境温度。夏天车间里靠近熔炼炉的位置,皮带表面的长期工作温度能到60℃以上,普通氯丁橡胶皮带的老化速度是25℃常温下的4倍。之前有个做冶金辅料的厂子,一开始图便宜选了普通三角带,三个月就因为橡胶老化裂得满车间都是碎渣,后来换了三元乙丙材质的耐高温皮带,用了两年还跟新的一样。
第三个是粉尘浓度。木材加工、金属打磨车间飘的细金属、木粉,嵌到皮带和带轮的缝隙里,相当于给接触面加了一层金刚砂,磨起来的速度,比无粉尘环境快6倍都不止。
 工业皮带机架对中误差实测现场图
问:我们车间在东北,冬天室外料仓的皮带传动装置没有保温,零下20度的环境下,皮带硬得像塑料,一开机就断,是皮带质量差吗?
答:真不是。普通橡胶皮带的玻璃化转变温度大概在零下10℃,低于这个温度橡胶分子链直接冻僵,韧性完全消失,硬掰肯定断。你得选掺了天然橡胶比例超过40%的耐寒款皮带,安装前先在室内放4个小时缓透,别直接从零下20度的仓库拉到室外就往机架上装,断了都没处说理去。
之前有个做冷链仓储的客户,一开始嫌耐寒皮带贵30%,每次冬天开机换一次皮带,光备件钱一年花了快八万,后来算了笔账,换了耐寒款,三年没换过,反而省了快一半的钱。
现场调试的几个小动作,能让皮带使用寿命直接翻一倍
很多人觉得皮带装上去就完事了,其实调试的细节没做到位,新皮带的使用寿命可能连设计值的三分之一都到不了。
💡 第一,张紧度别拧太死。很多机修师傅怕皮带打滑,把张紧轮拧得死死的,结果皮带承受的拉应力超过了设计值,内部的线绳层直接被拉断,用不了仨月就伸长报废。正确的张紧度是啥?用手指按皮带跨距中间的位置,能压下去10-15mm,就刚好。太松了打滑,太紧了磨皮带不说,还费轴承。
❗ 第二,接头别随便用胶水粘。很多小厂为了省事,皮带接头直接涂万能胶粘上,重载工况下开机半小时,胶水就被剪切力撕得稀碎。现在靠谱的接头方式,对于轻型皮带是热硫化接,重载的直接用皮带扣铆接,接完之后的接头强度能达到皮带本体强度的80%以上,比胶粘的靠谱十倍都不止。
第三,带轮的表面状态要定期查。要是带轮工作面上有锈迹、粘了旧的橡胶残料,摩擦力不均匀,皮带跑起来就会周期性跳动,时间长了芯层的线绳被反复弯折,直接断。每三个月把带轮拆下来擦一遍,要是工作面磨损出了超过1mm的凹槽,直接换带轮——带轮磨坏了,你换十条新皮带都白搭。
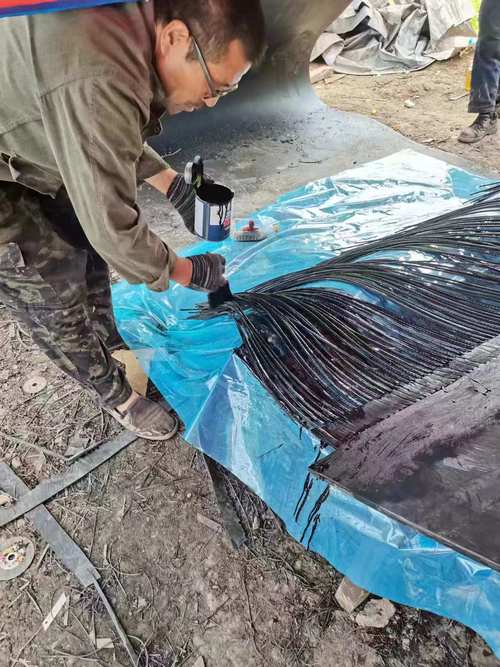 工业皮带热硫化接头作业现场图
问:现在很多商家说自己的皮带是“无油自润滑”款,比普通皮带贵30%,值不值得买?
答:看你的工况。如果你是在食品加工车间,要求不能有润滑油滴落,怕污染产品,那这个钱花得值——这种皮带的橡胶层里掺了固体润滑颗粒,运行的时候不会因为摩擦起静电,也不会粘粉尘,擦都不用天天擦。但如果你是在普通的矿山、机械厂,本来就有定期加油的维护流程,买这种自润滑款纯纯是交智商税,性能跟普通款比没差多少,白多花那份钱。
2024年现在的行业趋势,早就不是拿通用皮带应付所有场景了。之前大家图省事,不管啥工况都拿同一款普通皮带凑合用,现在不同行业的专用皮带,比如光伏行业用的抗静电皮带,食品行业用的FDA认证无异味皮带,冷链行业用的耐寒皮带,木材加工行业用的耐切割皮带,真的不是商家炒概念,是真的解决了之前通用款解决不了的问题。
别信“终身免维护”的鬼话:皮带的日常巡检要盯哪几个点
很多厂家卖皮带的时候吹得天花乱坠,说什么终身免维护,装上去就不用管了。
扯呢。
皮带是一直转的啊,每分钟几百上千转,怎么可能免维护。
巡检的时候别走过场,就盯三个点就行:
✅ 看皮带的边缘有没有起毛、开裂。要是发现边缘有1mm以上的裂纹,别等它断了再换,提前备件,不然生产线停两小时,损失的钱够买几十条皮带。
✅ 听运行的时候有没有异响。要是皮带跑起来发出周期性的“哒哒”声,大概率是带轮不对中,或者皮带有局部的鼓包,赶紧停机调,不然磨个三五天,整个皮带就废了。
✅ 摸皮带表面的温度。正常运行的时候,皮带表面温度跟室温差不会超过10度,要是摸上去烫得手放不住,说明要么张紧度太死,要么轴承缺油了,赶紧调,不然用不了多久皮带就会因为过热老化,橡胶层直接裂成碎块。
我刚入行的时候也踩过坑。跟着师傅去给一个水泥厂换皮带,师傅说张紧度差不多就行,结果换完开机,皮带打滑,磨得整个车间都是橡胶味,后来拆了重新调,折腾到半夜才弄完。从那以后我每次换完皮带,都要拿转速表测一下带轮的转速差,算一下皮带的滑差率控制在2%-4%之间,是兼顾传动效率和使用寿命的黄金区间。
工业传动这行,从来没有什么一劳永逸的事。你对着样本参数算得再准,到了现场不看实际工况,不做精细的调试,再好的皮带也用不住。
别总觉得贵的皮带就一定好。适合现场工况的,能扛住车间里的温度、粉尘、安装误差的,才是真的好皮带。