伺服系统选型踩坑实录:2024年高端制造场景下的真实落地经验
上周在苏州某锂电PACK厂蹲了三天,亲眼见他们把原来花大价钱上的进口伺服系统拆下来换国产的——不是进口的不好,是那帮做选型的小子压根没摸过现场的灰尘。
真的。
他们原来选的那款日系伺服,参数表上的数字漂亮得能当海报打,额定扭矩、响应速度、定位精度,全是行业顶流水平。结果装到PACK线的极耳整形工位上,跑了不到两周就开始出问题:每隔十几分钟就报一次编码器信号异常,整形压力忽大忽小,极耳压出来的厚度差最多能到0.2mm,直接导致后面的焊接工序良率掉了快10个点。
后来查了半天才找到原因:那个工位旁边就是高频超声焊接头,工作的时候产生的强电磁干扰,直接窜到了伺服的编码器信号线上,原来的线屏蔽层只接了一端,根本扛不住干扰。换了国产带双端屏蔽、内置EMC滤波的伺服系统,把信号线的屏蔽层做了360度接地,问题当天就解决了。
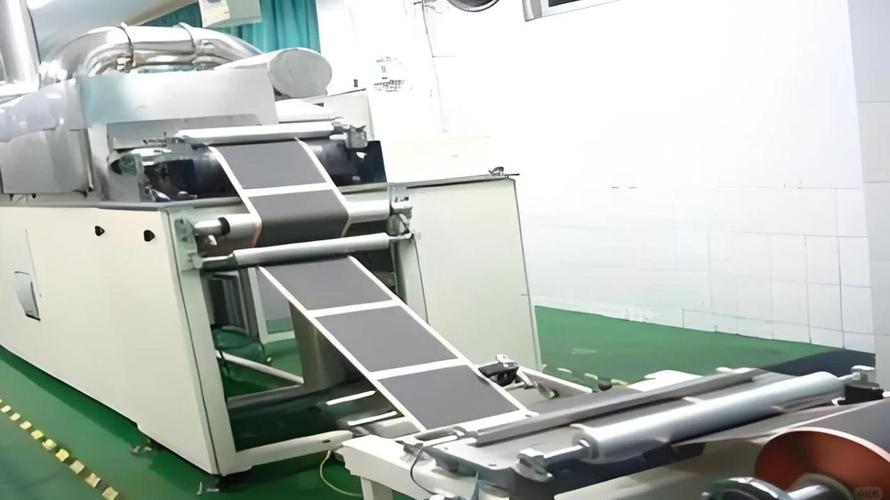
 锂电PACK生产线伺服系统控制柜实拍
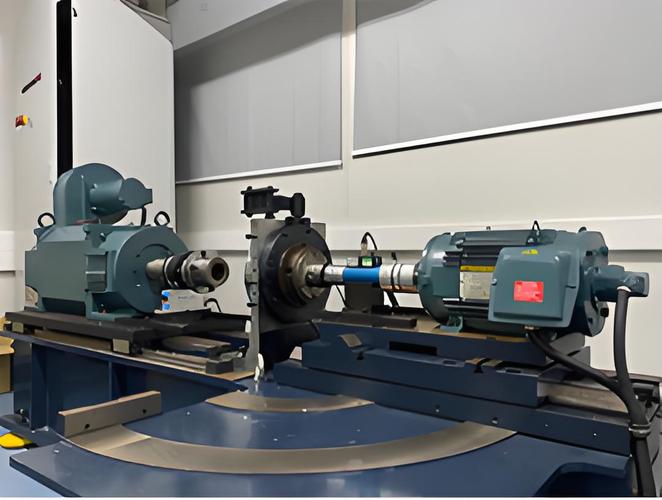
精密点胶机伺服电机与减速机装配实拍
别信那些所谓的“完全无背隙”的宣传,现实里只要有机械传动,就一定会有间隙,伺服系统的作用是把这个间隙补偿到你需要的精度范围内,而不是真的把所有机械结构的间隙都消掉。
问:伺服系统的刚性参数到底怎么调,才能不踩坑?
答:别上来就抄手册里的默认值。先空跑,把位置环增益往上加,加到设备出现轻微抖动的时候,往回退10%,这就是最优值。然后带负载跑,再把速度环增益往上加,同样到出现啸叫的时候退10%。💡 给个实操技巧:如果现场设备有震动干扰,直接把伺服的陷波频率打开,把震动频率输进去,能省你至少两个小时的调试时间。别信那些所谓的“一键自整定”,很多时候自整定出来的参数是理想状态下的,到有油污、有震动的现场,根本不好使。
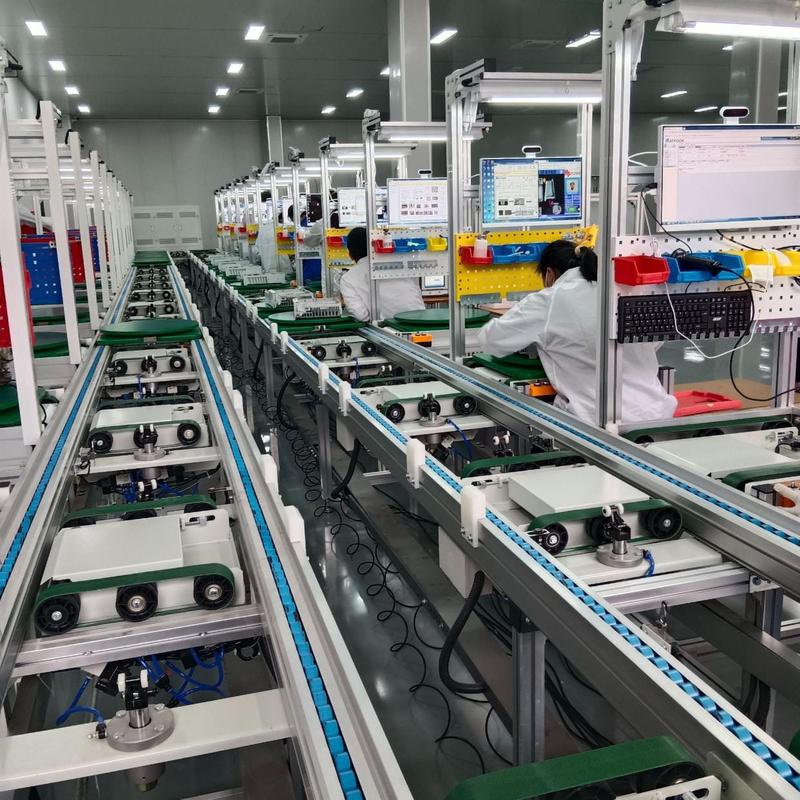 锂电PACK生产线伺服系统控制柜实拍
那些被销售吹上天的参数,到现场全是纸老虎
说实话,我做工业设备选型快12年了,见过太多被参数表忽悠的案例。 很多销售给你推伺服系统的时候,张嘴就是“我们这款响应频率3.5kHz,行业最高”“我们的定位精度能到±0.001mm,比别家高两个量级”,但从来不会告诉你,这些参数是在实验室25度恒温、无任何干扰、空载状态下测出来的。 到了真实的车间里呢? 温度可能因为夏天没开中央空调,直接飙到40度;旁边的空压机、焊接机器人、高频电源全在跑,电磁干扰能把普通的信号线搅得一塌糊涂;车间里的铝屑、焊渣、粉尘,顺着电机的散热缝钻进去,用不了半年就能把编码器的码盘磨花。 这时候那些实验室里的漂亮参数,全是白搭。 之前有个做光伏串焊设备的客户,为了追求焊头的运动速度,选了那款标称3.5kHz响应的进口伺服,结果因为现场的高频变压器干扰,焊头运动到一半就会出现信号丢包,虚焊率直接飙到8%。后来换了带独立编码器供电回路的国产伺服,加了个磁环套在信号线上,不仅成本降了40%,虚焊率直接降到了0.3%以下。 问:我之前一直用某进口品牌的伺服系统,换国产的会不会出现兼容性问题? 答:别拿十年前的经验说事。现在主流国产伺服系统的通讯协议全是兼容EtherCAT、PROFINET的,只要你原来的PLC不是那种二十年前的老古董S7-200,基本插上线就能认。我上个月刚帮一个做3C检测设备的客户,把原来的松下A6全换成了汇川的SV660N,参数导过去直接跑,连原点回归的逻辑都没改——唯一要注意的是,换的时候把原来的电子齿轮比重新算一遍,别直接抄老参数,不然跑起来要么超速要么定位不准。别迷信“零背隙”,现实里的伺服系统要留够冗余
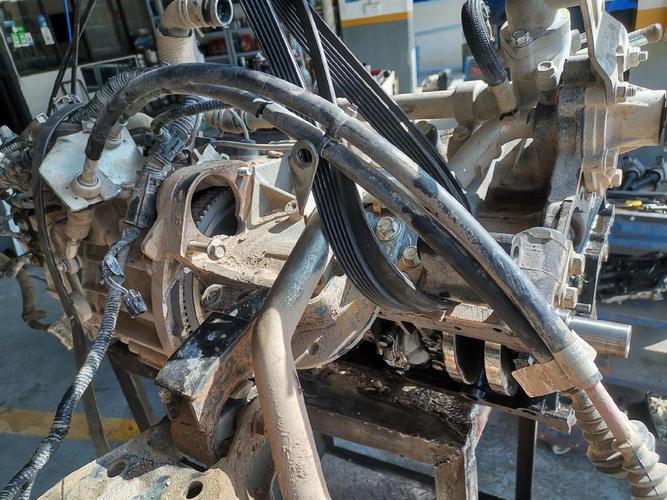
说真的,我见过太多选型工程师为了追求所谓的定位精度,把伺服系统的刚性参数拉到满值,结果设备跑起来跟抽风一样,稍微有点负载波动就报警过载。 之前有个做精密点胶的客户,要求在手机中框上点UV胶,定位精度要求±0.01mm。一开始负责调试的工程师,上来就把伺服的位置环增益拉到了120,速度环增益拉到80,号称“零背隙、无间隙”。结果设备空跑的时候抖得厉害,点胶的时候出胶量忽大忽小,胶线宽的地方能到0.2mm,窄的地方直接断胶,良率连90%都不到。 后来我们过去帮着调,把刚性参数降了两档,配了个1:10的高精度行星减速机,特意选了比实际负载大15%扭矩冗余的伺服电机——不是越贵越好,是要留够冗余。调整完之后,设备跑起来稳得一批,点胶的胶线宽度差控制在0.02mm以内,良率直接冲到99.2%。 精密点胶机伺服电机与减速机装配实拍
别信那些所谓的“完全无背隙”的宣传,现实里只要有机械传动,就一定会有间隙,伺服系统的作用是把这个间隙补偿到你需要的精度范围内,而不是真的把所有机械结构的间隙都消掉。
问:伺服系统的刚性参数到底怎么调,才能不踩坑?
答:别上来就抄手册里的默认值。先空跑,把位置环增益往上加,加到设备出现轻微抖动的时候,往回退10%,这就是最优值。然后带负载跑,再把速度环增益往上加,同样到出现啸叫的时候退10%。💡 给个实操技巧:如果现场设备有震动干扰,直接把伺服的陷波频率打开,把震动频率输进去,能省你至少两个小时的调试时间。别信那些所谓的“一键自整定”,很多时候自整定出来的参数是理想状态下的,到有油污、有震动的现场,根本不好使。