超声波焊接:新能源汽车塑料连接的隐形冠军
新能源汽车拼减重,钢铁换塑料是现在最主流的玩法。
一大块塑料构件,怎么拼到一起?
打螺丝?增重还留缝。粘胶水?要等固化,还有VOC排放,过不了环保审。
现在一线车企清一色用的方案——超声波焊接。
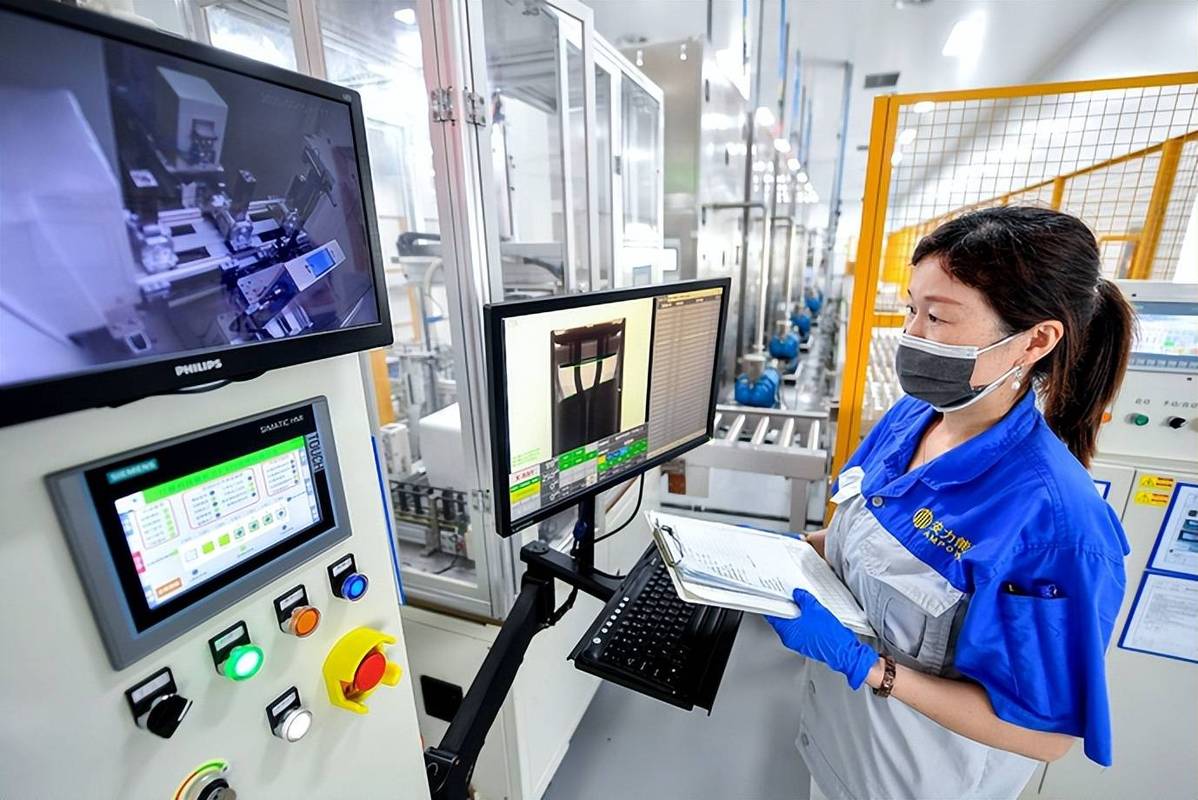
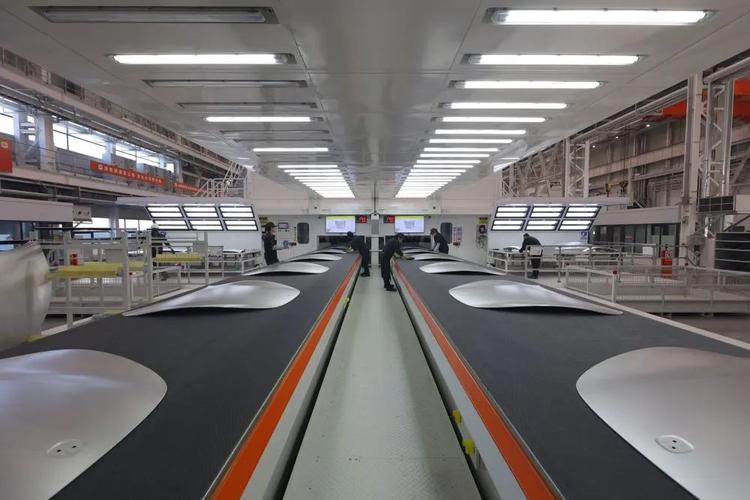
 新能源汽车门板超声波焊接自动化生产线
问:所有塑料都能用来做超声波焊接吗?
答:还真不是。很多新手上来就踩这个坑。结晶性塑料和非结晶性塑料的焊接性差了十万八千里。ABS、PC这类非结晶塑料,对超声波能量吸收均匀,焊接稳定性很高,随便调调参数就能出合格活。PE、PP这类结晶塑料,熔点突变,能量稍微不对,要么熔不透,要么直接焊脆开裂,对设备和参数的要求高很多。还有异材焊接,只有极性相近的塑料才能焊出合格强度,比如PC和ABS混焊就很稳,PE和PP直接焊基本一碰就裂,别信厂家什么“万能焊接”的宣传,踩过一次坑就懂了。
新能源汽配超声波焊接导能角设计示意图
问:常听到的“软焊”“硬焊”到底怎么选?
答:其实本质就是振幅和压力的搭配区别。硬焊是低振幅高压力,焊接时间短,焊缝精度高强度好,所有需要受力的结构件,比如保险杠、门板、三电壳体,全用硬焊。软焊是高振幅低压力,焊接时间稍长,不会焊穿材料,适合柔性无纺布、过滤棉、超薄塑料薄膜这些软的、薄的工件。别迷信高功率,不是功率越大越好,匹配对振幅和压力,才是出好活的核心,我见过1500W焊出来比3000W还稳定的案子,适配才是关键。
2024年超声波焊接的最新工业实践
别以为超声波焊接还是十几年前的老工艺,现在玩法早就更新了。
最火的就是动力电池汇流排的超声波焊接。以前铝汇流排都是用激光焊,高温容易让铝产生脆化层,接触电阻不稳定,还得用保护气,成本高。现在不少头部新势力车企,已经换成超声波焊接焊铝汇流排,整个过程低温,不会改变铝的金相,接触电阻更低,还不用保护气,单电池包的焊接成本能降15%左右。
还有普及开的伺服超声波焊接机,以前传统气压式焊接,压力精度误差能到10%,焊0.5mm以下的超薄塑料,合格率也就八成左右。伺服驱动的压力控制精度能到1%,焊接深度也能控到0.01mm,超薄件的合格率直接冲到98%以上。上次去东莞一个做新能源车灯的厂,他们换了伺服线之后,一个月废品成本降了二十多万,不到半年就收回了设备钱。
不过话说回来,现在很多中小加工厂还是抱着十几年前的旧气压设备不肯换,现在新能源汽配的要求越来越严,焊缝尺寸差0.1mm都不合格,强度差一点都过不了车厂的验,不跟上工艺升级,真的接不到新订单。
很多人觉得连接工艺都是边角活,不值得花功夫研究。可真到了批量生产的时候,就是这种不起眼的小工艺,决定了你的成本和质量,也决定了你能不能拿到头部车企的订单。
为什么超声波焊接成了车企的首选?
本质上,超声波焊接就是换了一种方式给材料加热。靠超声波换能器把电能转换成高频机械振动,传到待焊接的塑料接触面,振动摩擦生热,融化接触面之后保压冷却,就成了一体的焊缝。 整个过程多久?快的话1秒,最慢也不超过5秒。不用焊条不用胶,焊完直接走,完全不占生产线节拍。 强度够不够?只要参数调对,焊缝强度能接近母材本身,气密性轻松过IP68,完全满足汽车内外饰、三电壳体的要求。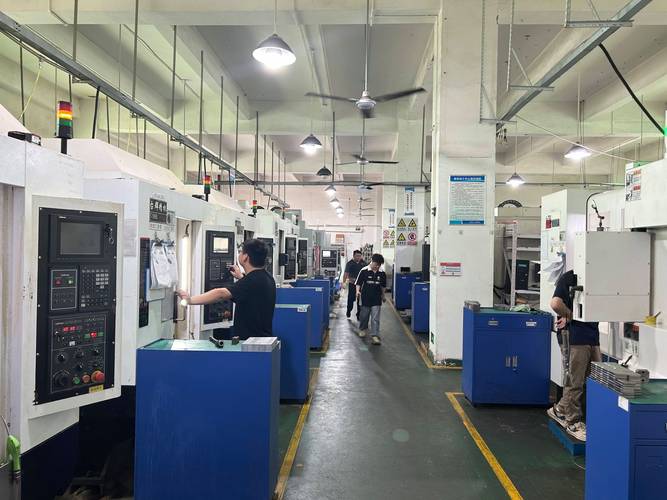 新能源汽车门板超声波焊接自动化生产线
问:所有塑料都能用来做超声波焊接吗?
答:还真不是。很多新手上来就踩这个坑。结晶性塑料和非结晶性塑料的焊接性差了十万八千里。ABS、PC这类非结晶塑料,对超声波能量吸收均匀,焊接稳定性很高,随便调调参数就能出合格活。PE、PP这类结晶塑料,熔点突变,能量稍微不对,要么熔不透,要么直接焊脆开裂,对设备和参数的要求高很多。还有异材焊接,只有极性相近的塑料才能焊出合格强度,比如PC和ABS混焊就很稳,PE和PP直接焊基本一碰就裂,别信厂家什么“万能焊接”的宣传,踩过一次坑就懂了。
做超声波焊接最容易踩的三个坑
我跑过几十家汽配厂,见过太多在这个小工艺上翻大跟头的例子,总结三个最常见的坑: 1. ❗ 盲目照搬默认参数 哪怕是同一种PC材料,批次不同熔点差个三五度太正常,冬天车间温度低,夏天温度高,参数都得跟着调。去年江苏有家汽配厂,换了原料供应商没调参数,出货之后半个月焊缝陆续开裂,几十万的货全部返工,老板愁得半个月没睡好觉。 2. ❗ 焊头舍不得花钱 很多小厂为了省成本,用没做热处理的便宜铝焊头,甚至回收料做的,用不到三个月振幅就掉了三分之一,焊接强度直接不达标。💡 正经焊接,要求低的用热处理后的7075铝合金焊头,要求高的直接上钛合金焊头,虽然价格贵一倍,但是耐磨振幅稳,寿命能长五倍,算下来反而更划算。 3. ❗ 结构设计没留导能角 很多产品设计师根本没接触过超声波焊接,画结构图的时候完全不考虑焊接需求。导能角就是集中超声波能量的小凸起,没这个东西,能量散在整个接触面上,根本熔不透。导能角做太宽,能量不够,也焊不牢。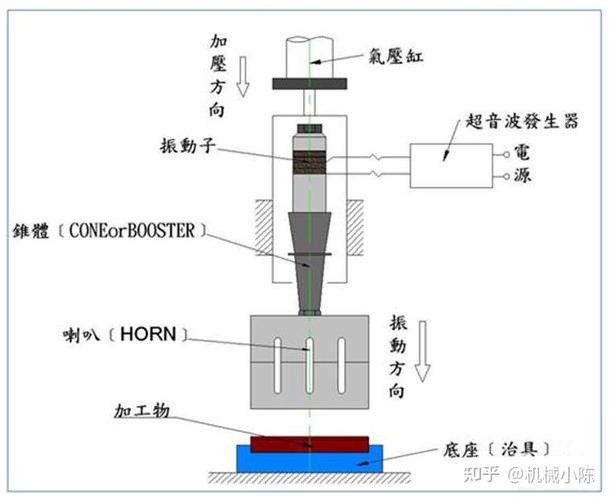 新能源汽配超声波焊接导能角设计示意图
问:常听到的“软焊”“硬焊”到底怎么选?
答:其实本质就是振幅和压力的搭配区别。硬焊是低振幅高压力,焊接时间短,焊缝精度高强度好,所有需要受力的结构件,比如保险杠、门板、三电壳体,全用硬焊。软焊是高振幅低压力,焊接时间稍长,不会焊穿材料,适合柔性无纺布、过滤棉、超薄塑料薄膜这些软的、薄的工件。别迷信高功率,不是功率越大越好,匹配对振幅和压力,才是出好活的核心,我见过1500W焊出来比3000W还稳定的案子,适配才是关键。
2024年超声波焊接的最新工业实践
 2024年超声波焊接的最新工业实践
别以为超声波焊接还是十几年前的老工艺,现在玩法早就更新了。
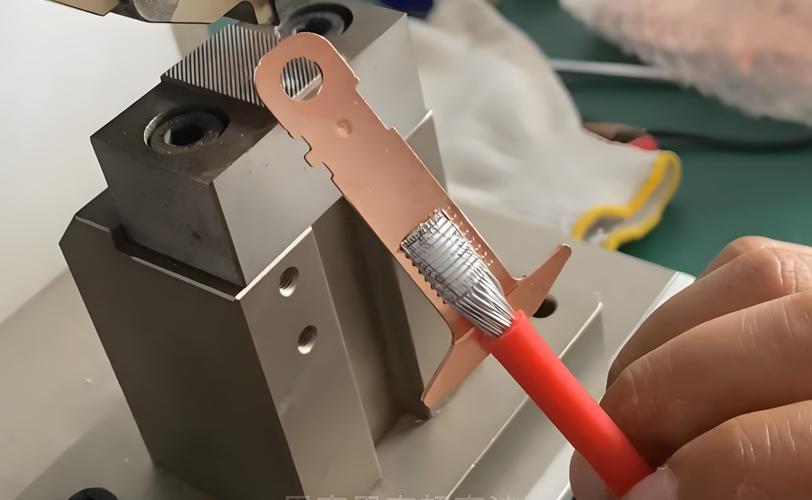
最火的就是动力电池汇流排的超声波焊接。以前铝汇流排都是用激光焊,高温容易让铝产生脆化层,接触电阻不稳定,还得用保护气,成本高。现在不少头部新势力车企,已经换成超声波焊接焊铝汇流排,整个过程低温,不会改变铝的金相,接触电阻更低,还不用保护气,单电池包的焊接成本能降15%左右。
还有普及开的伺服超声波焊接机,以前传统气压式焊接,压力精度误差能到10%,焊0.5mm以下的超薄塑料,合格率也就八成左右。伺服驱动的压力控制精度能到1%,焊接深度也能控到0.01mm,超薄件的合格率直接冲到98%以上。上次去东莞一个做新能源车灯的厂,他们换了伺服线之后,一个月废品成本降了二十多万,不到半年就收回了设备钱。
不过话说回来,现在很多中小加工厂还是抱着十几年前的旧气压设备不肯换,现在新能源汽配的要求越来越严,焊缝尺寸差0.1mm都不合格,强度差一点都过不了车厂的验,不跟上工艺升级,真的接不到新订单。
很多人觉得连接工艺都是边角活,不值得花功夫研究。可真到了批量生产的时候,就是这种不起眼的小工艺,决定了你的成本和质量,也决定了你能不能拿到头部车企的订单。