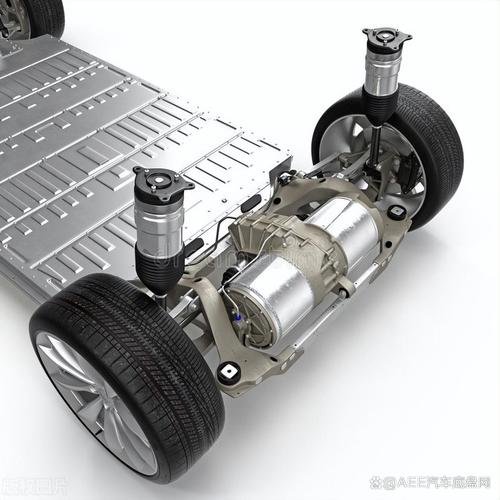
摩擦焊接:被高端制造疯抢的核心连接技术
聊起金属连接,大部分人第一反应是电弧焊、激光焊。很少有人提摩擦焊接。
说实话,现在新能源、航空航天圈子里,懂摩擦焊接的工艺工程师,薪资比普通焊接岗翻一倍都抢不到。这技术藏了这么多年,怎么突然就火了?
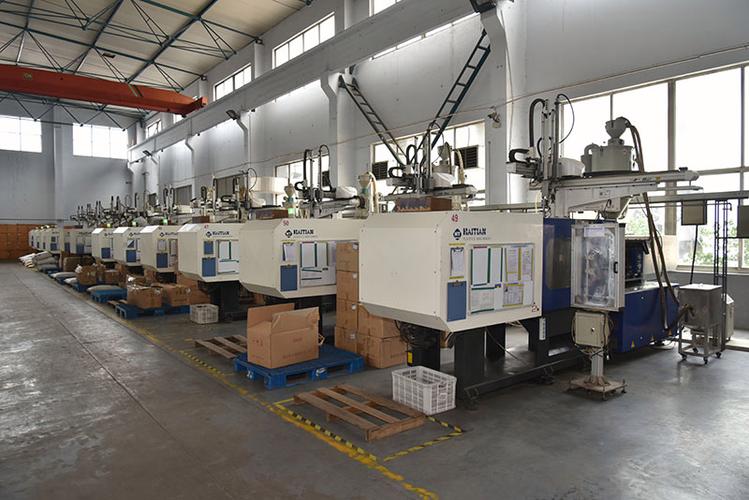
 工业级连续驱动摩擦焊接设备现场图
新能源汽车铜铝汇流排摩擦焊接成品图
摩擦焊接普及现在还卡在哪
摩擦焊接到底是什么,和普通焊接差在哪
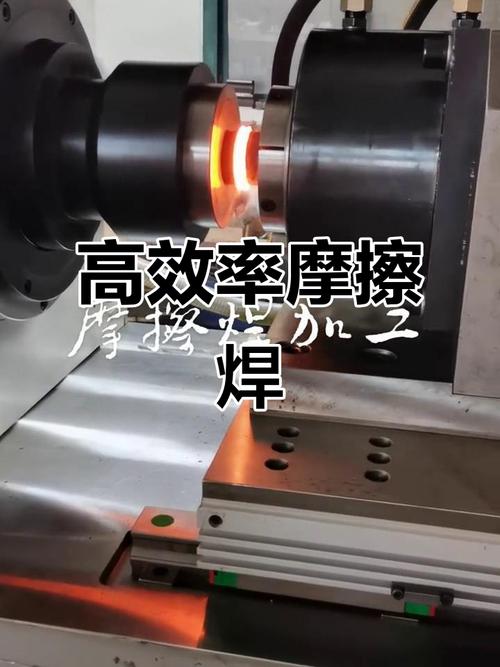
很多人对焊接的认知停留在「熔化母材再冷却凝固」,摩擦焊接偏不。它是典型的固相焊接技术——整个过程不需要把金属烧熔化,只靠两个工件接触面的相对摩擦产生热量,把接触区加热到热塑状态,再施加恒定的顶锻压力,就能让两个工件牢牢长在一起。
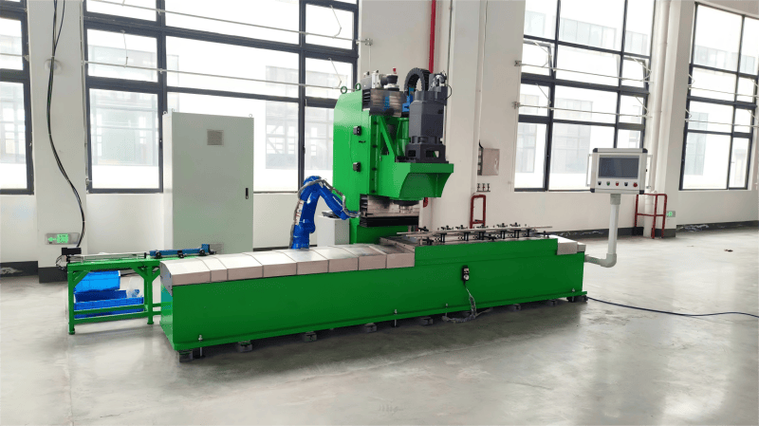 工业级连续驱动摩擦焊接设备现场图
别小看这个不熔化的特点,它直接解决了熔化焊几十年解决不了的痛点。
比如异种金属连接,铜和铝要焊在一起,熔化焊一烧就出大量脆化的金属间化合物,随便掰一下就断。摩擦焊接呢?全程温度控制在母材熔点以下,脆化相少得可怜,接头强度甚至比软的那个母材还高。
问:所有形状的工件都能用摩擦焊接吗? 答:传统旋转摩擦焊要求至少一个工件是旋转对称的,比如轴类、刀具、管类,这也是目前应用最广的类型。如果是非对称工件,可以用线性摩擦焊,要是做大型板材连接,还有搅拌摩擦焊——这俩本质上都属于摩擦焊接的分支,只是运动方式不一样。 问:摩擦焊接的接头稳定性比熔化焊好吗? 答:只要参数调对,绝大多数场景下都更好。因为没有熔化焊接的气孔、裂纹、夹杂这些常见缺陷,批次稳定性极高,批量生产良率能做到99.5%以上,这对工业量产来说太香了。2024年摩擦焊接最核心的工业落地场景
很多人对摩擦焊接的印象还停留在「硬质合金刀具的刀头连接」,这确实是最早普及的应用,现在也还是,便宜可靠没人能替代。但最近两年爆火的需求,全来自高端制造新赛道。
✅ 新能源汽车动力系统:扁线电机的输出轴、减速器的传动轴,现在80%的新线都换成摩擦焊接了,接头抗扭性比激光焊高15%以上,批量成本还低。 ✅ 新能源电池包:铜铝汇流排、水冷板的异种金属连接,几乎成了标配,之前很多厂试了激光焊,良率卡到90%上不去,换摩擦焊接直接干到99%,谁用谁知道。 ✅ 航空航天发动机:涡轮盘和叶片的连接,异种高温合金,必须用线性摩擦焊接,强度够,还能减重,目前国内商发的新机核心部件全用的这个方案。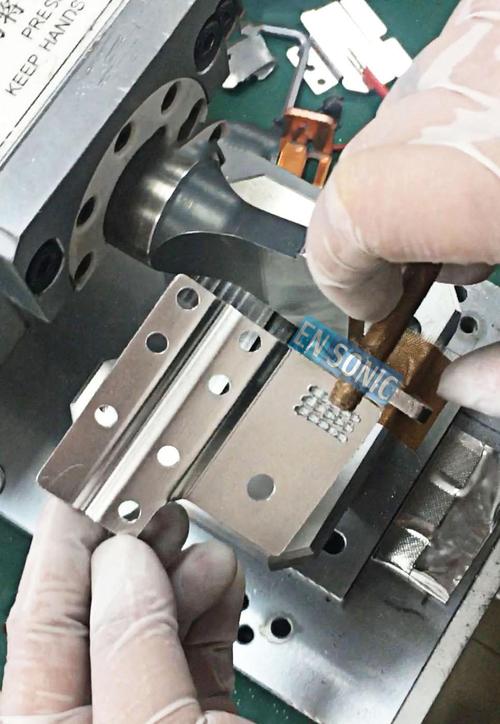 新能源汽车铜铝汇流排摩擦焊接成品图
说实话,摩擦焊接火得这么快,本质还是行业倒逼。之前它设备贵,只有航天军工用得起,现在新能源卷可靠性,一个汇流排虚焊,整台车召回就是几个亿,这点设备投入真不算啥。我上个月在常州见一个电池包厂老板,拍大腿说早知道一开始就上摩擦焊接,换激光焊亏了两百万开模费,说多了都是泪。
不过话说回来,不是所有场景都适合,对吧?薄到1mm以下的小型点焊,激光焊还是更灵活,摩擦焊接的优势就是中大件、异种金属、高可靠性要求的场景。摩擦焊接普及现在还卡在哪
 摩擦焊接普及现在还卡在哪
技术再好,也不是没毛病,现在行业里的痛点真的挺明显。
第一块就是前期投入门槛高。一套常规的旋转摩擦焊设备几十万到上百万,线性摩擦焊更是动辄几百万起步,小加工厂根本玩不起,不像买台电弧焊焊机几万块就能开工。
第二块就是人才缺口太大。摩擦焊接的参数匹配,真的是经验活,不同材质、不同厚度的参数差很多,现在国内能独立调参数的老师傅,挖一个月薪两万都抢不到,很多厂买了设备,调半年都出不来稳定的合格产品,急得跳脚。
第三块就是工艺本身的限制,厚度超过200mm的超大工件,目前常规设备还搞不定,超大件连接还是得靠别的工艺。
💡 给想要上摩擦焊接项目的工厂提个醒:别上来就听销售忽悠买最贵的设备,先拿你的样件去找第三方代工试焊,测完拉拔、抗扭、疲劳性能,再确定设备选型,能帮你少亏几十万。 ❗ 别信什么「摩擦焊接能搞定所有金属连接」的鬼话,先搞清楚自己工件的结构、材质、性能要求,选对工艺比啥都重要。 现在高端制造拼到最后,拼的就是这些不起眼的基础环节。一个接头出问题,整个大项目都翻车,摩擦焊接能从幕后走到台前,本质就是行业对可靠性的要求越来越高,接下来估计还会有更多领域用上这个技术,不信咱们走着瞧。