塔器选型避坑:化工生产里被低估的核心设备
为什么很多投资过亿的化工项目,最后卡脖子的居然是一个塔器?
很多入行浅的工程甲方,觉得塔器不就是个立起来的大铁桶?随便找个加工厂焊一焊就能用。错得离谱。
现在新建的精细化工和新能源项目,对分离精度和能耗的要求比十年前高了不止一个档次,塔器设计稍微差一点,跑起来就是天差地别。
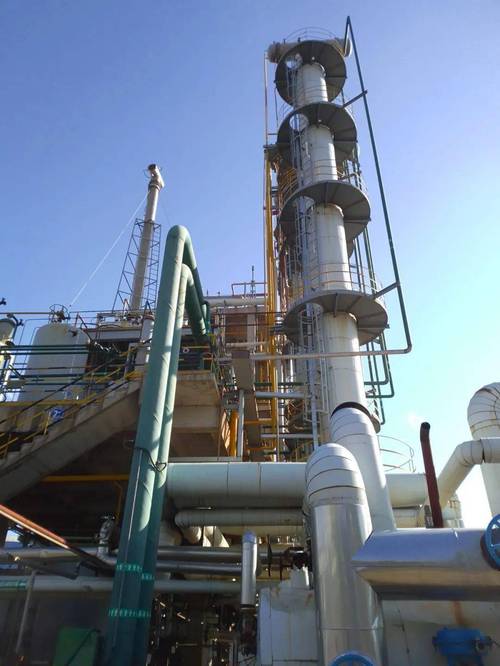
 化工厂精馏塔器现场安装图
选错塔器的代价,远比你想的大
去年我帮山东一个做锂电电解液的客户排查问题,他们投产大半年,产品纯度一直卡着99.92%上不去,达不到动力电池厂的要求,订单接不了,每天亏几十万。查来查去,就是精馏塔器的内件设计错了,填料分布不均,偏流严重,分离精度压根达不到设计值。
最后只能停工换内件,前后折腾两个月,加上产能损失,小一千万打了水漂。
问:塔器是不是越大,处理能力就越强?
答:还真不是。塔器的处理能力核心看塔内件,不是壳体大小。同样直径的精馏塔,用高效规整填料比普通散堆填料,处理能力能翻一倍还多。现在很多小厂做塔器,只给你报壳体的低价,内件偷换材料、降规格压缩成本,最后坑惨业主。
问:普通碳钢塔器和复合材质塔器怎么选?
答:完全看工况。如果是处理普通水、低腐蚀性物料,碳钢衬防腐涂料完全够用,成本低。但要是做氟化工、锂电原材料提纯这种强腐蚀工况,一定要用爆炸复合的合金衬里塔器,别贪便宜用普通衬胶,用不了一年就腐蚀穿孔,停车检修一次的钱,够买半台新塔了,太坑了!
塔器内件CFD流场模拟结果图
第三个就是模块化塔器越来越受欢迎。整个塔器拆成几段,工厂预制好拉到现场,直接拼接调试,不像以前要在现场焊几个月。尤其是偏远地区的项目,现场施工条件差,模块化能把安装周期从三个月缩到半个月,这工期省下来就是钱。
不过话说回来,模块化也不是万能的。超大型塔器直径超过10米,公路铁路都运不动,还是得现场焊接,这个没得选。
选塔器,一定要盯死这几个细节
💡 第一,别光比设备报价,一定要算全生命周期成本。
很多甲方招标,只看谁报价低,选了便宜塔器,结果跑起来能耗比高效塔器高20%,一年蒸汽电费就多花几百万,两三年就把当初省的设备钱亏完了。现在双碳背景下,能耗就是成本,高效塔器的优势真的太大了。
❗ 第二,压降参数一定要盯紧。
尤其是做真空精馏的朋友,塔器每米填料压降多100Pa,最后釜温就得升十多度,碰到热敏性的物料,直接就分解了,整批产品都废了。我见过太多栽在这上面的项目,真的不值得。
✅ 第三,一定要找做过同工况的供应商。
做医药中间体提纯的塔器,和做石油炼化减压塔的设计思路完全不一样,和做污水处理吹脱塔的差得更远。别找那种什么活都接的小加工厂,看着啥都能做,其实啥都做不精。
我接触过的好几个塔器厂家,现在都开始接定制化的内件改造,老塔器升级分离精度,成本只有新建的三分之一,效果还很好。如果你的老塔运行达不到要求,不一定非要换整台,改造内件就能解决问题。
说白了,塔器看起来是个傻大粗的设备,其实是整个生产流程里的核心,分离精度够不够,能耗高不高,全靠它撑着。多花点心思选对了,后面十年都省心。
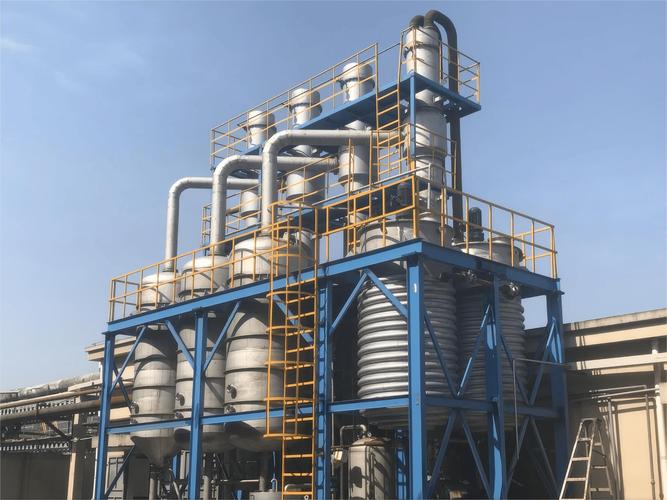 化工厂精馏塔器现场安装图
选错塔器的代价,远比你想的大
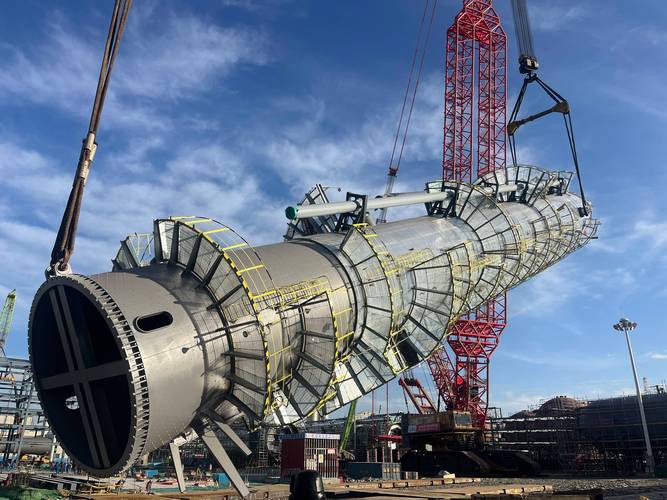 选错塔器的代价,远比你想的大
去年我帮山东一个做锂电电解液的客户排查问题,他们投产大半年,产品纯度一直卡着99.92%上不去,达不到动力电池厂的要求,订单接不了,每天亏几十万。查来查去,就是精馏塔器的内件设计错了,填料分布不均,偏流严重,分离精度压根达不到设计值。
最后只能停工换内件,前后折腾两个月,加上产能损失,小一千万打了水漂。
问:塔器是不是越大,处理能力就越强?
答:还真不是。塔器的处理能力核心看塔内件,不是壳体大小。同样直径的精馏塔,用高效规整填料比普通散堆填料,处理能力能翻一倍还多。现在很多小厂做塔器,只给你报壳体的低价,内件偷换材料、降规格压缩成本,最后坑惨业主。
问:普通碳钢塔器和复合材质塔器怎么选?
答:完全看工况。如果是处理普通水、低腐蚀性物料,碳钢衬防腐涂料完全够用,成本低。但要是做氟化工、锂电原材料提纯这种强腐蚀工况,一定要用爆炸复合的合金衬里塔器,别贪便宜用普通衬胶,用不了一年就腐蚀穿孔,停车检修一次的钱,够买半台新塔了,太坑了!
2024年塔器制造的几个新趋势,从业者得跟上
说实话,这两年塔器行业的变化真不小,不是十年前那个靠经验拍板的老行业了。 第一个变化就是新材料普及了。以前碰到强腐蚀工况,只能做整体合金塔器,造价高得离谱,现在用爆炸复合工艺做不锈钢/哈氏合金复合板,成本直接降了40%以上,强度和耐腐蚀性反而更好,很多中小厂子也用得起了。 第二个就是数字化设计普及了。放在十年前,设计塔器都是照着手册算,碰到复杂的萃取、精馏工况,只能靠经验试错。现在正规点的厂家,都会先做CFD流场模拟,提前算出哪里容易积液、哪里会偏流,出厂前就把问题改了,试错成本降了不止一点。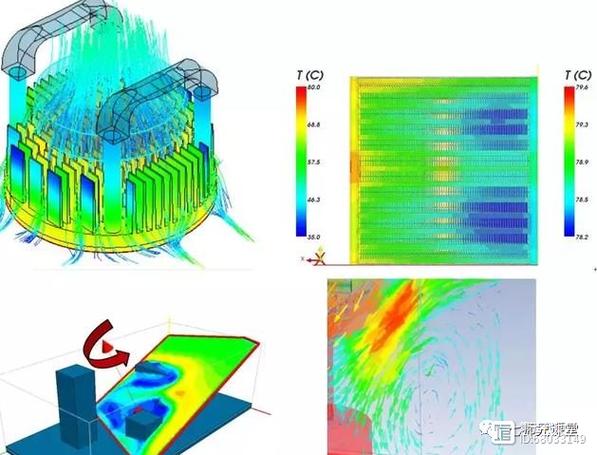 塔器内件CFD流场模拟结果图
第三个就是模块化塔器越来越受欢迎。整个塔器拆成几段,工厂预制好拉到现场,直接拼接调试,不像以前要在现场焊几个月。尤其是偏远地区的项目,现场施工条件差,模块化能把安装周期从三个月缩到半个月,这工期省下来就是钱。
不过话说回来,模块化也不是万能的。超大型塔器直径超过10米,公路铁路都运不动,还是得现场焊接,这个没得选。
选塔器,一定要盯死这几个细节
 选塔器,一定要盯死这几个细节
💡 第一,别光比设备报价,一定要算全生命周期成本。
很多甲方招标,只看谁报价低,选了便宜塔器,结果跑起来能耗比高效塔器高20%,一年蒸汽电费就多花几百万,两三年就把当初省的设备钱亏完了。现在双碳背景下,能耗就是成本,高效塔器的优势真的太大了。
❗ 第二,压降参数一定要盯紧。
尤其是做真空精馏的朋友,塔器每米填料压降多100Pa,最后釜温就得升十多度,碰到热敏性的物料,直接就分解了,整批产品都废了。我见过太多栽在这上面的项目,真的不值得。
✅ 第三,一定要找做过同工况的供应商。
做医药中间体提纯的塔器,和做石油炼化减压塔的设计思路完全不一样,和做污水处理吹脱塔的差得更远。别找那种什么活都接的小加工厂,看着啥都能做,其实啥都做不精。
我接触过的好几个塔器厂家,现在都开始接定制化的内件改造,老塔器升级分离精度,成本只有新建的三分之一,效果还很好。如果你的老塔运行达不到要求,不一定非要换整台,改造内件就能解决问题。
说白了,塔器看起来是个傻大粗的设备,其实是整个生产流程里的核心,分离精度够不够,能耗高不高,全靠它撑着。多花点心思选对了,后面十年都省心。