为什么九成轴承提前报废?聊聊工业人必须知道的轴承选型真相
上个月跑了趟苏南的建材厂,老板拉着我看他仓库堆的半新轴承,叹了口气。半年换了八根主传动轴的轴承,光采购加停机损失就扔进去二十多万。谁都知道轴承是工业的关节,可真出了问题,十有八九都找不到根儿在哪。
 水泥厂主传动轴拆解后的损坏轴承实拍
很多行外人看轴承,不就是个带钢珠的铁圈吗?几块钱到几十万块,不就是尺寸大小的区别?
问:为什么同尺寸的轴承,价格差能到上百倍?
答:核心差在两个地方,材料和精度。高端轴承用的钢,纯度要求高到可怕,杂质的尺寸不能超过10微米,就比头发丝的十分之一大一点。一丁点多余的硫化物或者氧化物,就是未来裂纹的起点。其次是游隙控制,就是滚道和珠子之间的间隙,高速机床的主轴轴承,游隙误差要控制在微米级,差一微米,转起来振动就大好几倍,加工出来的零件精度直接不合格。
就拿风电主轴轴承来说,要在戈壁上扛着几百吨的风轮转二十年,温差从零下四十度到零上六十度,还要扛住随机的阵风冲击,差一点都不行。
安装错误导致的轴承滚道剥落失效实拍
我干这行快二十年,见过坏的轴承没有一万也有八千,真的是生产厂家质量问题的,不到十分之一。绝大多数都是选型错了,或者装错了,或者润滑错了。
问:新手选轴承最容易踩的坑是什么?
答:最坑的就是只看型号不看工况。同样是6310深沟球轴承,有普通级的,有电机级的,有低温级的,有防腐级的。你把普通级的用到有水有腐蚀的输送线上,三个月就锈死了,能怪轴承质量差?还有很多工厂为了省钱,选承载等级降一级,想着凑合用,结果就是提前一两年报废,算总账反而亏更多。
说实话,安装这个坑,比选型坑更大。我去年在山东那个建材厂遇到的事儿,就是安装的时候工人图快,拿大锤直接砸轴承的外圈,冲击力全都传到滚道上了,装进去的时候就已经有暗伤了,转不了三个月就剥落了。还有高速泵的轴承,好多人把预紧力调的太大,转起来发热,热胀了之后间隙直接没了,分分钟抱死烧轴。
💡 记住一个安装原则:装内圈发力只能对内圈,装外圈发力只能对外圈,绝对不能让珠子滚道受力。
✅ 加热安装尽量用感应加热,别用火烧,烧过的轴承钢硬度直接掉了,性能差一半都不止。
💡 润滑别贪多,很多工厂给轴承加润滑脂一次加满,转起来温度升高更快,氧化速度翻几倍,正常加够轴承腔的三分之一到二分之一就够了。
国产轴承现在能不能放心用?
这是我被问的最多的问题。说句实在话,别神话进口,也别贬低国产。现在普通工况下,国产一二线品牌的轴承,质量完全够用,价格比进口便宜一半还多,为什么不用?比如普通的输送线、普通低压电机、矿山的普通传动,国产轴承完全能扛,寿命差不了10%,性价比高太多。
不过话说回来,高端领域确实还有差距。比如五轴机床的高速主轴轴承,高铁的轴箱轴承,还是进口品牌占绝大多数。不是我们设计不出来,是批量生产的一致性还差一点,这一批做出来精度都合格,下一批可能就有两三个不合格,要做到全批次稳定供应,还要时间磨工艺。
这两年进步真的挺快的,风电的变桨轴承、主轴轴承,现在国产已经占了大半江山了,技术完全跟上了,价格还便宜三分之一,很多业主点名要国产的。慢慢来,总会追上的。
❗ 最后再提一句,千万别贪便宜买翻新轴承。好多二手市场上的翻新轴承,把旧轴承磨掉磨损层,重新镀个铬喷个漆,看起来跟新的一模一样,其实内部金属已经疲劳了,用不了两三个月就坏,省那几百上千块钱,不够赔一次停机损失的,太不值。
别觉得轴承只是小零件,它扛的是整条生产线的命
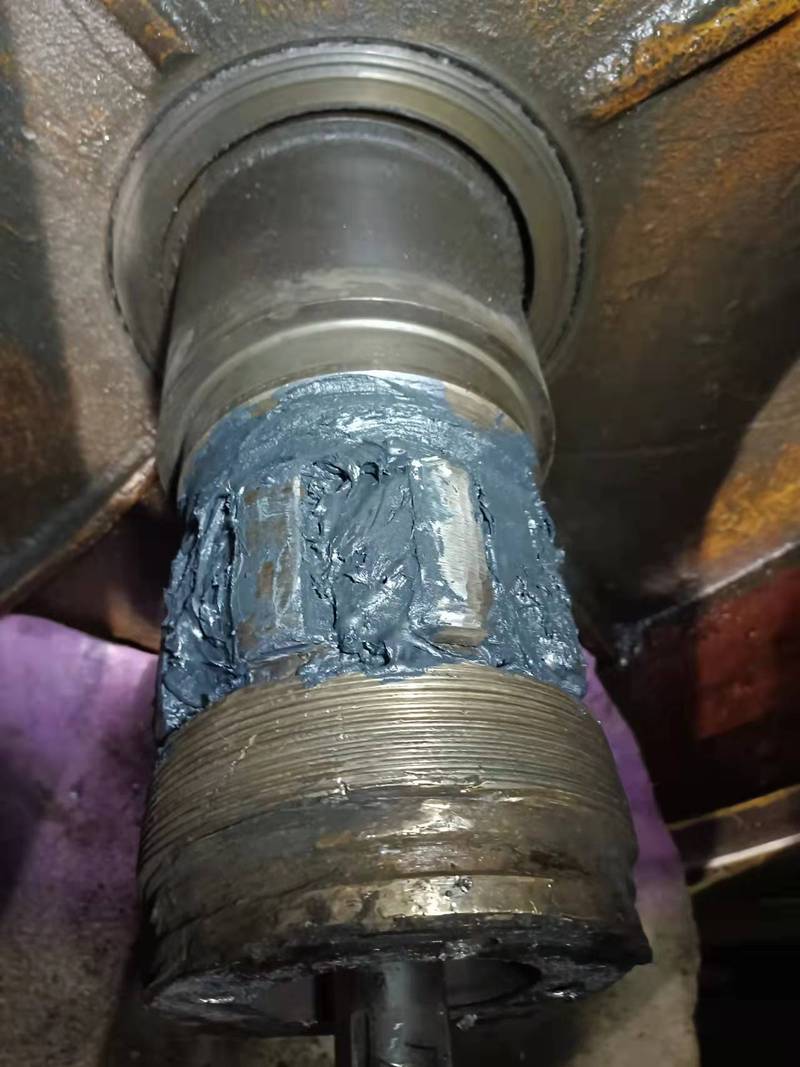 水泥厂主传动轴拆解后的损坏轴承实拍
很多行外人看轴承,不就是个带钢珠的铁圈吗?几块钱到几十万块,不就是尺寸大小的区别?
问:为什么同尺寸的轴承,价格差能到上百倍?
答:核心差在两个地方,材料和精度。高端轴承用的钢,纯度要求高到可怕,杂质的尺寸不能超过10微米,就比头发丝的十分之一大一点。一丁点多余的硫化物或者氧化物,就是未来裂纹的起点。其次是游隙控制,就是滚道和珠子之间的间隙,高速机床的主轴轴承,游隙误差要控制在微米级,差一微米,转起来振动就大好几倍,加工出来的零件精度直接不合格。
就拿风电主轴轴承来说,要在戈壁上扛着几百吨的风轮转二十年,温差从零下四十度到零上六十度,还要扛住随机的阵风冲击,差一点都不行。
90%的轴承提前损坏,真不是质量差
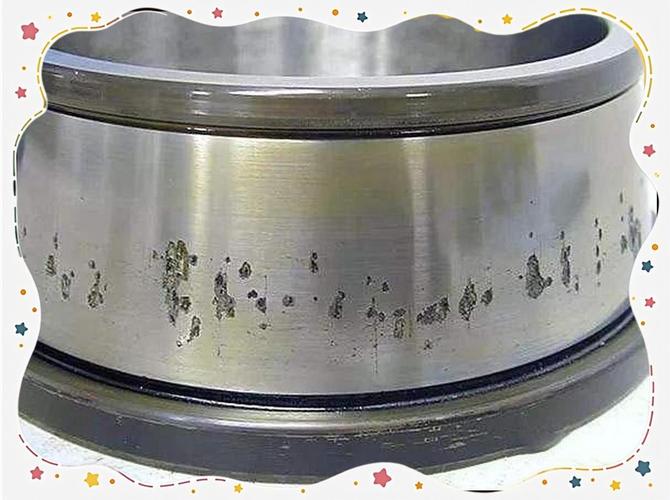 安装错误导致的轴承滚道剥落失效实拍
我干这行快二十年,见过坏的轴承没有一万也有八千,真的是生产厂家质量问题的,不到十分之一。绝大多数都是选型错了,或者装错了,或者润滑错了。
问:新手选轴承最容易踩的坑是什么?
答:最坑的就是只看型号不看工况。同样是6310深沟球轴承,有普通级的,有电机级的,有低温级的,有防腐级的。你把普通级的用到有水有腐蚀的输送线上,三个月就锈死了,能怪轴承质量差?还有很多工厂为了省钱,选承载等级降一级,想着凑合用,结果就是提前一两年报废,算总账反而亏更多。
说实话,安装这个坑,比选型坑更大。我去年在山东那个建材厂遇到的事儿,就是安装的时候工人图快,拿大锤直接砸轴承的外圈,冲击力全都传到滚道上了,装进去的时候就已经有暗伤了,转不了三个月就剥落了。还有高速泵的轴承,好多人把预紧力调的太大,转起来发热,热胀了之后间隙直接没了,分分钟抱死烧轴。
💡 记住一个安装原则:装内圈发力只能对内圈,装外圈发力只能对外圈,绝对不能让珠子滚道受力。
✅ 加热安装尽量用感应加热,别用火烧,烧过的轴承钢硬度直接掉了,性能差一半都不止。
💡 润滑别贪多,很多工厂给轴承加润滑脂一次加满,转起来温度升高更快,氧化速度翻几倍,正常加够轴承腔的三分之一到二分之一就够了。
国产轴承现在能不能放心用?
 国产轴承现在能不能放心用?
这是我被问的最多的问题。说句实在话,别神话进口,也别贬低国产。现在普通工况下,国产一二线品牌的轴承,质量完全够用,价格比进口便宜一半还多,为什么不用?比如普通的输送线、普通低压电机、矿山的普通传动,国产轴承完全能扛,寿命差不了10%,性价比高太多。
不过话说回来,高端领域确实还有差距。比如五轴机床的高速主轴轴承,高铁的轴箱轴承,还是进口品牌占绝大多数。不是我们设计不出来,是批量生产的一致性还差一点,这一批做出来精度都合格,下一批可能就有两三个不合格,要做到全批次稳定供应,还要时间磨工艺。
这两年进步真的挺快的,风电的变桨轴承、主轴轴承,现在国产已经占了大半江山了,技术完全跟上了,价格还便宜三分之一,很多业主点名要国产的。慢慢来,总会追上的。
❗ 最后再提一句,千万别贪便宜买翻新轴承。好多二手市场上的翻新轴承,把旧轴承磨掉磨损层,重新镀个铬喷个漆,看起来跟新的一模一样,其实内部金属已经疲劳了,用不了两三个月就坏,省那几百上千块钱,不够赔一次停机损失的,太不值。