冲压件生产降本:90%工厂都踩过的隐形坑
做冲压的老板,多半都有过这种头疼:看着报价单毛利不低,到月底一算账,除去废料、报废、改模的钱,剩不下几个子。
很多人说现在订单压价太狠,其实问题多半出在你看不到的细节里。
 汽车防撞梁冲压件料带排料对比图
很多人惯性觉得余量留大总没错,错了。余量放大,不仅多费料,哦不对,余量放大就是多费料,还会增加修边刀的磨损,换刀频次直接翻了一倍,这又是一笔隐形成本。
问:冲压件的加工余量是不是留越大越保险?
答:真不是。现在主流伺服冲压机的定位精度已经能稳定到0.02mm,只要开模前做好回弹模拟,普通结构件留0.8-1.2mm的余量完全够用,外观件最多也不超过1.5mm。留大了纯纯浪费钱。
说完材料,还有改模成本。很多小厂开模不做模拟,全靠师傅经验试模,改个三五次才合格,光改模费就花出去小几万,这成本自然就上去了。
高精度冲压件三坐标回弹检测实拍图
我见过最多的坑,还有模具维护不到位。冲头磨钝了不换,凹模磨损了不修,出来的冲压件毛刺高度超差,还要专门加一道人工去毛刺的工序,一个工人一个月几千块工资,就干这个,对吧?
问:冲压件批量出现翻边开裂,除了换更好的原材料还有别的低成本解决办法吗?
答:绝大多数情况不需要换料。先看两个地方:第一,凹模圆角是不是太小了,先把圆角放大0.5-1mm试试,很多开裂直接就解决了;第二,拉深筋的压紧力是不是调太大了,适当松一点,减少拉深过程的料片拉伸量,问题基本就能解决。换料是最后走投无路才选的办法,上来就换料纯纯交智商税。
2024年冲压件生产的新降本逻辑
现在行业卷成这样,靠老一套走不行了,说几个最新的实践,很多工厂用了已经见效果了。
✅ 级进模复合冲压代替多工序分开冲压
之前很多工厂做复杂冲压件,都是落料、拉深、切边分开做,每道工序都要人工转运,定位误差还大,现在用好点的级进模,一次成型,精度高,人工成本直接降一半。
💡 边角料回收利用做小冲压件
现在很多做大件冲压件的工厂,剩下的边角料随便卖废品,一斤才几毛钱,其实你整理一下,刚好能做厂里配套的小支架、小连接件这类小冲压件,我见过一家工厂光是卖这些小冲压件,一年多赚几十万,纯纯额外利润。
❗ 别忽略了模具钢的选型
很多老板为了省开模钱,用差的模具钢,冲个几万件就磨损得不行,出来的冲压件全不合格,其实产量大的话,多花两成钱用好点的模具钢,寿命能翻三倍,平均到每个冲压件的模具成本反而更低。
说实话,做冲压这么多年,我最大的感受就是,冲压件这点事,没有什么高大上的黑科技,全是细节。你把材料利用率提一个点,把改模次数降两次,把报废率控下来,利润自然就上去了。
很多人天天找新订单,不如回头把自己现有冲压件的生产流程捋一遍,抠出来的都是纯利润。
为什么你的冲压件成本总比同行高15%
核心问题绕不开两个字:浪费。 大部分浪费都藏在材料利用率里。 我前两年去苏南一家汽配厂做技术支持,他们给主机厂供车门防撞梁冲压件,设计师惯性给每边留了3mm的修边余量,说怕回弹不准留多点保险。 我们帮着重新算了回弹量,把余量降到1.2mm,重新排料后,料带利用率直接从68%涨到了77%。 一年下来,光材料钱省了快八十万。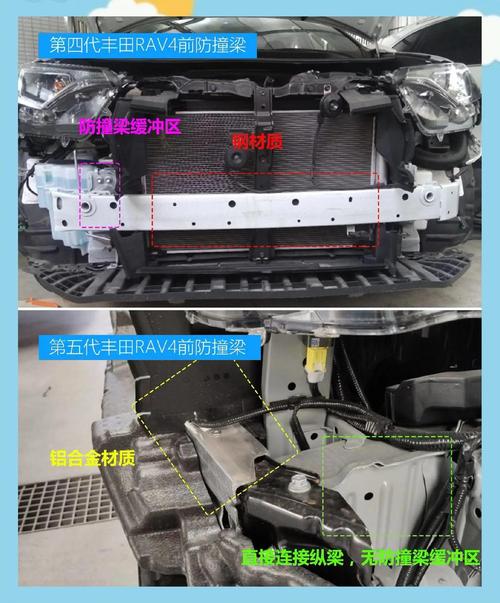 汽车防撞梁冲压件料带排料对比图
很多人惯性觉得余量留大总没错,错了。余量放大,不仅多费料,哦不对,余量放大就是多费料,还会增加修边刀的磨损,换刀频次直接翻了一倍,这又是一笔隐形成本。
问:冲压件的加工余量是不是留越大越保险?
答:真不是。现在主流伺服冲压机的定位精度已经能稳定到0.02mm,只要开模前做好回弹模拟,普通结构件留0.8-1.2mm的余量完全够用,外观件最多也不超过1.5mm。留大了纯纯浪费钱。
说完材料,还有改模成本。很多小厂开模不做模拟,全靠师傅经验试模,改个三五次才合格,光改模费就花出去小几万,这成本自然就上去了。
冲压件量产避不开的隐性质量坑
冲压件的质量问题,多半不是开模的时候出的,是量产到几万件之后慢慢冒出来的。 最常见的就是回弹变形。很多客户拿首件没问题,量产后做到几千件,尺寸慢慢飘出公差,最后整批发货被退,亏到哭。 还有就是翻边开裂,尤其是用高强度钢做的结构冲压件,刚开模没问题,换了一批料就批量开裂,老板一着急直接换成更高标号的材料,成本一下子涨了10%还多。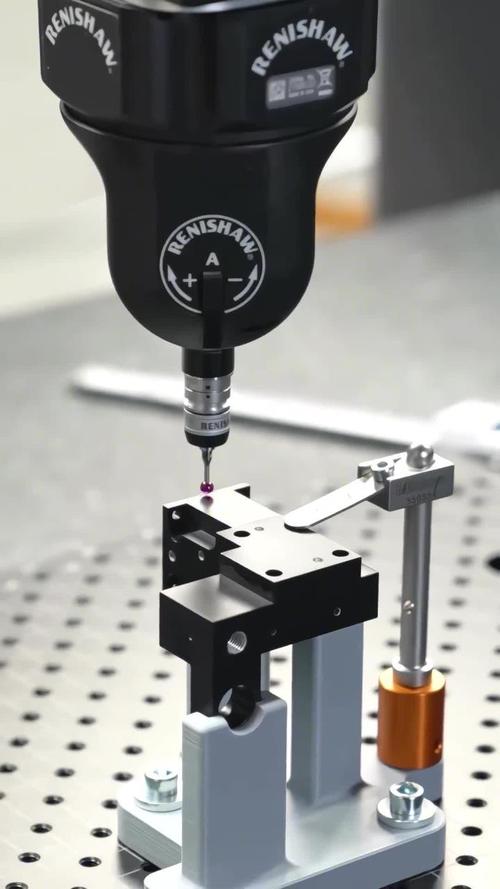 高精度冲压件三坐标回弹检测实拍图
我见过最多的坑,还有模具维护不到位。冲头磨钝了不换,凹模磨损了不修,出来的冲压件毛刺高度超差,还要专门加一道人工去毛刺的工序,一个工人一个月几千块工资,就干这个,对吧?
问:冲压件批量出现翻边开裂,除了换更好的原材料还有别的低成本解决办法吗?
答:绝大多数情况不需要换料。先看两个地方:第一,凹模圆角是不是太小了,先把圆角放大0.5-1mm试试,很多开裂直接就解决了;第二,拉深筋的压紧力是不是调太大了,适当松一点,减少拉深过程的料片拉伸量,问题基本就能解决。换料是最后走投无路才选的办法,上来就换料纯纯交智商税。
2024年冲压件生产的新降本逻辑
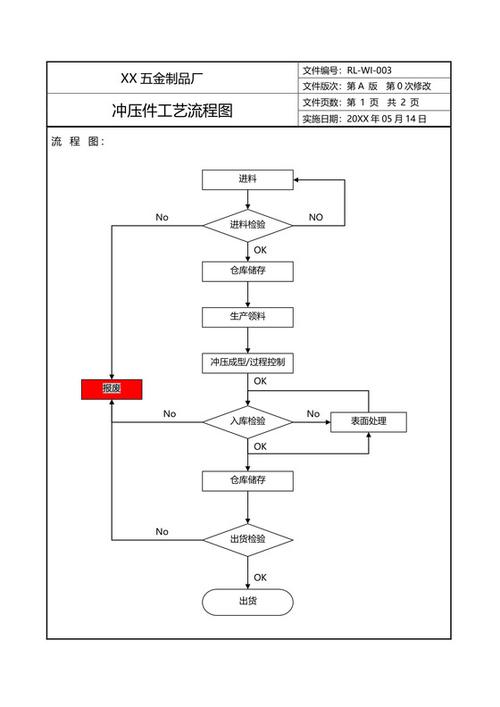 2024年冲压件生产的新降本逻辑
现在行业卷成这样,靠老一套走不行了,说几个最新的实践,很多工厂用了已经见效果了。
✅ 级进模复合冲压代替多工序分开冲压
之前很多工厂做复杂冲压件,都是落料、拉深、切边分开做,每道工序都要人工转运,定位误差还大,现在用好点的级进模,一次成型,精度高,人工成本直接降一半。
💡 边角料回收利用做小冲压件
现在很多做大件冲压件的工厂,剩下的边角料随便卖废品,一斤才几毛钱,其实你整理一下,刚好能做厂里配套的小支架、小连接件这类小冲压件,我见过一家工厂光是卖这些小冲压件,一年多赚几十万,纯纯额外利润。
❗ 别忽略了模具钢的选型
很多老板为了省开模钱,用差的模具钢,冲个几万件就磨损得不行,出来的冲压件全不合格,其实产量大的话,多花两成钱用好点的模具钢,寿命能翻三倍,平均到每个冲压件的模具成本反而更低。
说实话,做冲压这么多年,我最大的感受就是,冲压件这点事,没有什么高大上的黑科技,全是细节。你把材料利用率提一个点,把改模次数降两次,把报废率控下来,利润自然就上去了。
很多人天天找新订单,不如回头把自己现有冲压件的生产流程捋一遍,抠出来的都是纯利润。