注塑件品质管控:大厂不会随便说的隐形细节
跑了17年注塑厂,见过太多客户栽在小细节上。一款设计完美的终端产品,就因为注塑件的一点飞边、一处缩痕,整批货打回重造。几十万打水漂。真的疼。
 注塑模具型腔收缩率补偿设计图
很多初创客户手里预算紧,总想着能省则省,这里刚好解答个常见问题:
问:我小批量试产,能不能简化模具省成本?
答:当然可以,但核心参数半分不能动。收缩率和脱模斜度该留多少留多少,你省这两个,别说试产,做出来十个有九个不能用,反而更浪费钱。真预算有限,可以把非外观的细节简化,浇口道做粗一点,核心尺寸参数半分不能改。
量产车间注塑件关键尺寸全检台
2024年注塑件行业的新变化,你得跟上
这两年行业变化真的不小,很多新玩法已经落地了,不是停在实验室的概念。
第一个就是高精度注塑的新技术,现在很多做汽车电子、医疗耗材的工厂,已经普及模内型腔测温了。不是以前那种只测料筒温度,直接在型腔内部放微型传感器,实时调整冷却速度和保压压力,尺寸精度能控到0.01mm以内,做高要求的注塑件,合格率直接从85%升到98%,省下来的返工费,不到一年就能赚回设备钱。
第二个就是再生注塑件的流行,现在外资客户、品牌方都查碳足迹,你用回收改性料做的注塑件,碳足迹比新料做的低30%以上,订单直接优先给你。现在的改性技术早就不是以前那种,把废塑料打碎凑数了,经过分选、改性、添加功能性助剂,性能能做到接近新料,普通结构件用完全没问题。
不过话说回来,新技术归新技术,基础的东西还是不能丢。我见过工厂花几百万上了模内测温设备,结果开模的时候收缩率算错,照样做不出合格货。
做注塑这行,真的拼的就是细节。你把每一步的小细节卡严了,注塑件品质稳定了,客户才会一直跟你合作。那些想着偷工减料蒙混过关的,做不了三年就熬不下去了。对吧?
为什么说注塑件80%的问题,出在开模前?
很多客户拿到3D图就催着开模,张嘴就是“快点给我出样”,压根不管最基础的参数适配。 不同原料的收缩率差得能吓死你。PP收缩率在1%-2.5%之间,PC只有0.5%-0.8%,玻璃纤维增强PA又不一样,你不提前做型腔补偿,做出来的注塑件尺寸直接偏出公差,修模都没法修。 还有脱模斜度,我见过最离谱的客户,做200mm深的腔壳注塑件,斜度只留了0.2度。顶出来直接拉裂,粘模粘得钳工修了一个月。赔客户的违约金都够开三副新模了。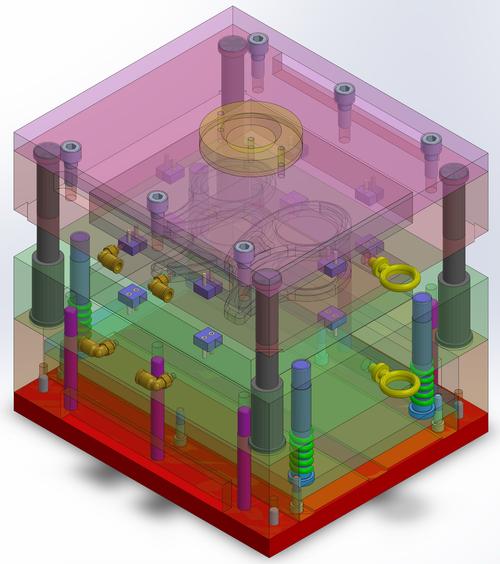 注塑模具型腔收缩率补偿设计图
很多初创客户手里预算紧,总想着能省则省,这里刚好解答个常见问题:
问:我小批量试产,能不能简化模具省成本?
答:当然可以,但核心参数半分不能动。收缩率和脱模斜度该留多少留多少,你省这两个,别说试产,做出来十个有九个不能用,反而更浪费钱。真预算有限,可以把非外观的细节简化,浇口道做粗一点,核心尺寸参数半分不能改。
量产阶段注塑件最容易踩的三个坑
开模没问题,不代表量产就能顺顺当当。我见过太多试产全合格,量产垮一半的案子,大多踩了这三个坑: ✅ 坑一:料温压力乱调 很多新开机师傅,为了快点满模出活,直接把注射压力拉满,料温往高了调。结果呢?注塑件内应力大得离谱,放半个月自己裂,装到终端产品上,温差一变直接断。 💡 提醒:薄壁注塑件料温可以高一点,保证流动性;厚壁注塑件一定得降注射速度,保压分段给,别一口喂太饱。 ✅ 坑二:回料比例乱掺 说实话,现在原材料价格波动这么大,没人不用回料,但你得讲规矩。食品接触类、医疗类的注塑件你敢掺回收料?那是找死。普通结构件,回料比例超过30%,强度直接掉20%以上,别抱着客户不会测的侥幸。 ✅ 坑三:冷却时间乱砍 为了提产能,把冷却时间从30秒砍到15秒,做出来的注塑件当时看着没问题,一出模就变形,放一夜尺寸偏出0.3mm,你上哪说理去? ❗ 划重点:壁厚超过10mm的注塑件,冷却时间不够,变形是百分百的,别省那十几秒。产能提了那点,不够赔返工的钱。 这里又有个大家问得最多的问题: 问:为什么同一款模具,前一批注塑件尺寸全合格,后一批就偏了? 答:大概率是环境温变了或者原料批次不对。注塑对环境温度其实很敏感,夏天车间35度,冬天15度,模具温度差了快十度,收缩率自然不一样。原料就算是同一个牌号,不同批次的熔融指数差一点点,成型尺寸就会飘。正规大厂每天都会抽测三到五个关键尺寸,根据结果微调参数,不是开模调好就万事大吉的。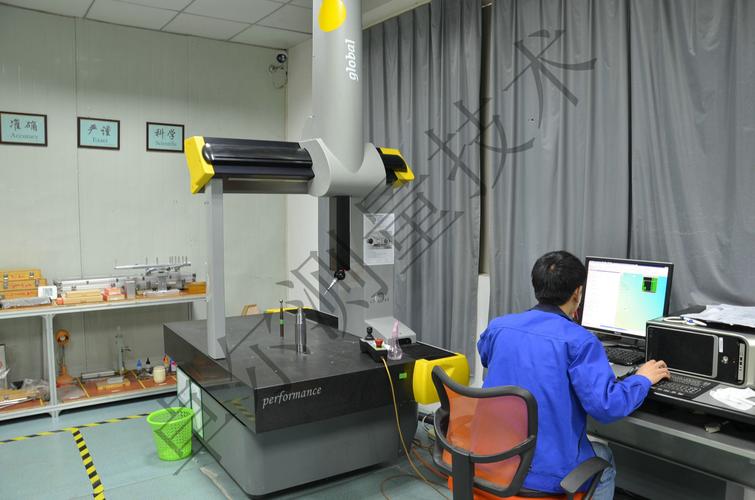 量产车间注塑件关键尺寸全检台
2024年注塑件行业的新变化,你得跟上
 2024年注塑件行业的新变化,你得跟上
这两年行业变化真的不小,很多新玩法已经落地了,不是停在实验室的概念。
第一个就是高精度注塑的新技术,现在很多做汽车电子、医疗耗材的工厂,已经普及模内型腔测温了。不是以前那种只测料筒温度,直接在型腔内部放微型传感器,实时调整冷却速度和保压压力,尺寸精度能控到0.01mm以内,做高要求的注塑件,合格率直接从85%升到98%,省下来的返工费,不到一年就能赚回设备钱。
第二个就是再生注塑件的流行,现在外资客户、品牌方都查碳足迹,你用回收改性料做的注塑件,碳足迹比新料做的低30%以上,订单直接优先给你。现在的改性技术早就不是以前那种,把废塑料打碎凑数了,经过分选、改性、添加功能性助剂,性能能做到接近新料,普通结构件用完全没问题。
不过话说回来,新技术归新技术,基础的东西还是不能丢。我见过工厂花几百万上了模内测温设备,结果开模的时候收缩率算错,照样做不出合格货。
做注塑这行,真的拼的就是细节。你把每一步的小细节卡严了,注塑件品质稳定了,客户才会一直跟你合作。那些想着偷工减料蒙混过关的,做不了三年就熬不下去了。对吧?