机加工件降本增效:从图纸到批量生产的实战经验
很多工厂接到新订单,第一头疼的就是外协机加工件的成本和合格率。
我干了快十五年机加工配套,见过太多单子利润本来就薄,全栽在机加工件的细节坑上。
真的不值。
 机加工件不同公差等级加工成本对比表
很多人说我要求严一点总归没错,错了,精度太高不光费钱,还会拖交期——高精度加工的工位本来就少,你一个不需要高公差的件占着坑,交期晚一周,客户催得跳脚,最后还得扣你尾款。
问:是不是所有机加工件都只要满足功能就可以放宽公差?
答:当然不是。比如和密封件配合的轴径,公差差0.01mm,漏不漏油就是天差地别;高速运转的齿轮配合面,公差不够,用三个月就磨损报废。核心原则是:运动配合面抓精度,固定支撑面放宽公差,非装配的外观面甚至可以直接留原始加工纹,没必要做镜面抛光,那都是堆出来的冤枉钱。
不同材质厚板机加工件应力变形对比测试图
问:小批量试制的机加工件,怎么控制成本最有效?
答:如果是10件以内的开发件,优先选现成的国标型材,别开模锻打,别订定制规格的板材,光开模费和最低订料费,就能顶你小半套加工钱。实在要特殊尺寸,找加工厂要余料!正经做机加工的车间,谁家没一大堆大零件切下来的边角余料,只要尺寸够,大多愿意折价给你,一来能省一半以上的材料费,二来不用等钢厂排产订料,原来要等一周的料,当天就能开工,交期能提前好几天。
2024年机加工件批量生产的新实践
现在很多老厂还抱着十年前的老经验,做批量机加工件全靠老钳工事后修,不良率高,交期还不稳,真的该换思路了。
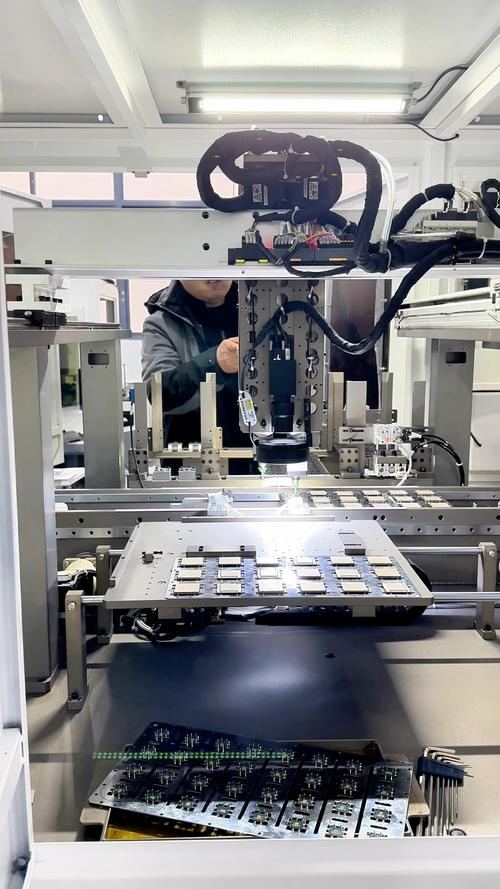
现在稍微上点规模的机加工车间,批量件都用CNC在线测量了,加工完直接自动检测尺寸,不对就自动补刀,不良率直接从原来的4%-5%降到0.5%以下,不用再安排一堆人全检,省下来的人工成本一年都能买两台新设备。
还有现在流行的复合工艺,复杂结构的机加工件,比如新能源汽车的水冷板、工业机器人的关节壳体,先3D打印出接近成品形状的毛坯,再只加工需要配合的装配面,比整块料实心铣削下来,材料利用率能从10%出头提到60%以上,加工时间能省三分之二,成本直接降30%-40%,我上个月刚给一家新能源客户做过一批水冷板机加工件,就是用的这个工艺,客户一算账,直接把每年两千万的订单全转过来了。
说实话,现在制造业利润这么薄,一分钱都要掰成两半花,很多采购天天盯着加工厂砍那几块钱的加工费,却不知道从图纸的公差、材料选择、工艺路线上稍微优化一下,就能省出十几个点的利润,真的是捡了芝麻丢了西瓜。
不过话说回来,不管工艺多新,工具多先进,基础的底线不能碰。为了赶交期跳过去应力,为了省钱换不合格的材料,这种蠢事我刚入行的时候干过,亏过几十万,到现在还记得。一次出问题,客户一辈子不会再找你,多少钱都换不回来。
你下次拿到机加工件的需求,不妨多停两分钟,多捋一遍细节,说不定就能省出大几万的利润。
别拿公差不当钱:机加工件最隐形的成本浪费
很多年轻设计师画图,随手就标个最高等级公差,问他为什么要这么严,说怕装配不上。 怕装配不上就能随便加精度?公差严一个等级,加工费直接涨30%以上,刀损、工时全上去了,对吧? 一块几十公斤重的设备机架,安装面要个IT6公差干嘛?装配的时候本来就要打表调整,留够调整余量就行,非把加工面磨得发亮,除了多花钱没任何用处。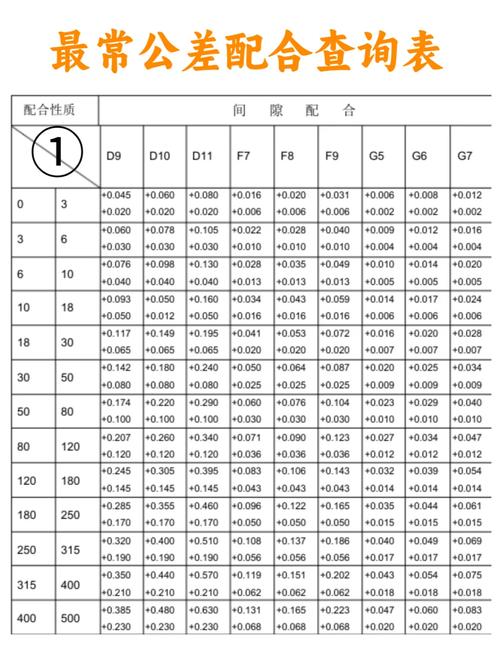 机加工件不同公差等级加工成本对比表
很多人说我要求严一点总归没错,错了,精度太高不光费钱,还会拖交期——高精度加工的工位本来就少,你一个不需要高公差的件占着坑,交期晚一周,客户催得跳脚,最后还得扣你尾款。
问:是不是所有机加工件都只要满足功能就可以放宽公差?
答:当然不是。比如和密封件配合的轴径,公差差0.01mm,漏不漏油就是天差地别;高速运转的齿轮配合面,公差不够,用三个月就磨损报废。核心原则是:运动配合面抓精度,固定支撑面放宽公差,非装配的外观面甚至可以直接留原始加工纹,没必要做镜面抛光,那都是堆出来的冤枉钱。
选材的隐形坑:不是越贵的材料越靠谱
我见过太多离谱的需求,户外用的一个支架底座,一开口就要316L不锈钢,问他使用环境,就是放公园里面放指示牌,风吹雨淋,普通碳钢热镀锌不行吗?成本直接砍三分之二,使用寿命比不锈钢还长,热镀锌防腐十年都没问题,谁没事去摸那个底座? 还有更坑的,厚度超过150mm的大垫板,要求平面度0.05mm,很多人图好加工选铝合金,结果呢?加工完出货的时候尺寸全对,客户放了半个月,弯了。为什么?铝合金的应力释放比钢材慢太多,厚板加工完内部应力没走,放几天就变形,哭都没地方哭。厚板要稳定性,反过来选热轧钢板,开粗后回火去应力,再精加工,价格比铝板便宜三分之一,变形量还不到铝板的十分之一,香多了。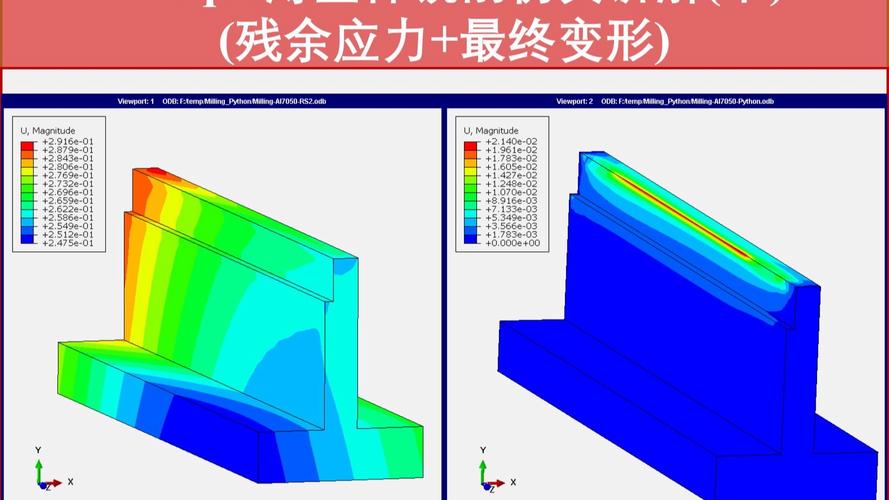 不同材质厚板机加工件应力变形对比测试图
问:小批量试制的机加工件,怎么控制成本最有效?
答:如果是10件以内的开发件,优先选现成的国标型材,别开模锻打,别订定制规格的板材,光开模费和最低订料费,就能顶你小半套加工钱。实在要特殊尺寸,找加工厂要余料!正经做机加工的车间,谁家没一大堆大零件切下来的边角余料,只要尺寸够,大多愿意折价给你,一来能省一半以上的材料费,二来不用等钢厂排产订料,原来要等一周的料,当天就能开工,交期能提前好几天。
2024年机加工件批量生产的新实践
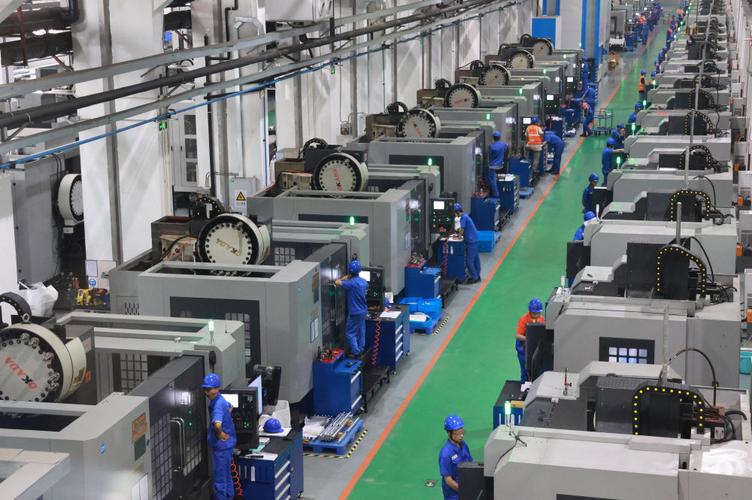 2024年机加工件批量生产的新实践
现在很多老厂还抱着十年前的老经验,做批量机加工件全靠老钳工事后修,不良率高,交期还不稳,真的该换思路了。
现在稍微上点规模的机加工车间,批量件都用CNC在线测量了,加工完直接自动检测尺寸,不对就自动补刀,不良率直接从原来的4%-5%降到0.5%以下,不用再安排一堆人全检,省下来的人工成本一年都能买两台新设备。
还有现在流行的复合工艺,复杂结构的机加工件,比如新能源汽车的水冷板、工业机器人的关节壳体,先3D打印出接近成品形状的毛坯,再只加工需要配合的装配面,比整块料实心铣削下来,材料利用率能从10%出头提到60%以上,加工时间能省三分之二,成本直接降30%-40%,我上个月刚给一家新能源客户做过一批水冷板机加工件,就是用的这个工艺,客户一算账,直接把每年两千万的订单全转过来了。
说实话,现在制造业利润这么薄,一分钱都要掰成两半花,很多采购天天盯着加工厂砍那几块钱的加工费,却不知道从图纸的公差、材料选择、工艺路线上稍微优化一下,就能省出十几个点的利润,真的是捡了芝麻丢了西瓜。
不过话说回来,不管工艺多新,工具多先进,基础的底线不能碰。为了赶交期跳过去应力,为了省钱换不合格的材料,这种蠢事我刚入行的时候干过,亏过几十万,到现在还记得。一次出问题,客户一辈子不会再找你,多少钱都换不回来。
你下次拿到机加工件的需求,不妨多停两分钟,多捋一遍细节,说不定就能省出大几万的利润。