齿轮制造深水区:渗碳淬火、磨齿修形和那几微米的NVH战争
齿轮这东西,外行看就是圆的带牙。转呗。可一旦转速上万、扭矩上千牛米、寿命要求二十年,它立刻翻脸。图纸上标个模数、齿数、压力角,看着清爽。加工一上,热处理一开,磨齿一碰,全在跟你较劲。差几微米,噪音、点蚀、断齿,全来了。
 风电齿轮箱渗碳淬火齿轮磨齿加工现场
齿形参数只是起点,真正难的是啮合行为
 齿形参数只是起点,真正难的是啮合行为
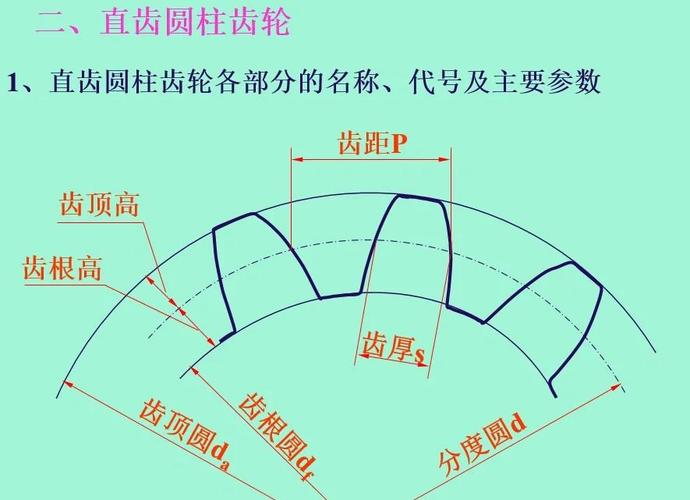
渐开线有它的好:中心距可分性。装配稍微偏一点,还能凑合转。但受载后,齿轮不是刚体。轮齿会弯,齿面会压,箱体会扭,轴承游隙会变。于是啮合点跑偏。接触区可能跑到齿顶,也可能缩到齿根。设计时算的 重合度、滑动率、比滑、接触应力,只是静态账。动态账更复杂。
压力角、螺旋角、变位系数、齿厚,这些数字不是孤立的。斜齿轮的螺旋角影响轴向力和重合度。变位系数能避开根切,也能调齿顶厚。但变位大了,齿顶变尖,渗碳淬火时容易出问题。对吧?很多失效不是算错,是制造和装配没跟上。
问:模数一样、压力角一样,齿轮就能互换吗?
答:想得美。还要看螺旋角、变位系数、齿顶高系数、齿根圆角、齿厚偏差、材料、热处理、精度等级。就算这些都一样,啮合印痕和侧隙也可能不匹配。工业现场随便换齿轮,轻则啸叫,重则断齿。
重载齿轮先看接触疲劳和弯曲疲劳。高速齿轮先看胶合和NVH。✅ 修形不是玄学,目标是让受载后的接触区回到齿面中部。❗ 如果接触区一开始就在齿顶,别急着加载,先查箱体孔同轴度和轴承选型。💡 齿轮测量中心能测齿廓和螺旋线,但接触印痕仍是老法师的照妖镜。
热处理:齿轮的命门,不是烧红了再冷
渗碳淬火,这四个字看着简单。做起来全是细节。20CrMnTi 是汽车齿轮老牌材料,便宜、工艺成熟。风电大齿轮常用 18CrNiMo7-6,淬透性和韧性更好。渗碳层深度、表面碳浓度、淬火温度、搅拌速度、回火温度,每一个都影响变形和残余应力。
变形一大,磨齿余量不够,直接废。磨完有效硬化层太浅,也废。现在不少厂上低压渗碳、真空渗碳、高压气淬,图的就是变形小、表面质量好。感应淬火适合大模数,但齿根硬化层容易断,设计时得留神。氮化变形小,可是层浅,重载下扛不住。
 新能源汽车减速器高速齿轮啮合印痕检测
问:渗碳淬火后一定要磨齿吗?
答:不一定,但硬齿面精加工主流是磨齿。软齿面可以滚齿、插齿、剃齿。渗碳后齿面硬了,剃齿剃不动。精度要求高、线速度高、噪音要求严,基本都要磨。成形磨效率高,展成磨通用性好。磨齿贵,贵在机床、砂轮、修整和检测。可省掉这道,后面NVH和寿命可能加倍还回来。
磨齿与检测:差几微米,噪音就来了
 磨齿与检测:差几微米,噪音就来了
磨齿不是磨光。磨削烧伤、裂纹、残余应力,都是坑。CBN砂轮、刚玉砂轮、蜗杆砂轮磨,选哪种看模数、批量、材料。磨完必须测。齿廓总偏差、螺旋线总偏差、齿距累积偏差、径向跳动,一项项过。电动车齿轮更狠,很多厂加EOL下线NVH检测。加速度传感器一装,不合格就返修。
修形量可能只有几微米。几微米?普通机加工里像笑话。在齿轮里,它能决定一台车是安静还是像飞机起飞。齿顶修缘、齿根修形、齿向鼓形、螺旋线修形,组合起来就是拓扑修形。以前靠试切,现在靠仿真加测量闭环。机床自己补偿热变形,砂轮自己修整。但数据还得人判断。说实话,软件再强,也怕输入参数是拍脑袋填的。
问:齿轮箱噪音大,换油能解决吗?
答:有时能缓解,但别指望根治。先查啮合印痕、齿侧间隙、轴承游隙、箱体共振。油品粘度不对、极压剂不足,会加剧点蚀和胶合。但啸叫多半是齿面修形、装配同轴度、动平衡问题。换油是保养,不是整容。
选型与运维:别只盯模数,也别等断齿
 选型与运维:别只盯模数,也别等断齿
工业齿轮箱选型,服务系数很重要。电机功率乘工况系数,不是随便乘1.2。冲击载荷、频繁正反转、起停次数,都要算。行星齿轮结构紧凑,但均载很关键。太阳轮、行星轮、内齿圈,哪一个浮动、哪一个固定,直接影响载荷分配。蜗轮蜗杆自锁、噪音低,可效率低,发热大。
现在不少厂上在线油液监测、振动监测。铁谱、光谱、温度、振动边带,能提前看到异常。预测性维护不是装个传感器就完事。安装位置不对,数据全是噪声。油路堵塞、冷却不足,夏天先报警。齿轮箱不是孤岛,它和轴承、联轴器、电机、负载,全绑在一起。
- 重载低速:硬齿面磨齿加渗碳淬火,盯紧齿根弯曲和接触疲劳。✅
- 高速:关注胶合、修形、动平衡,油路别堵,油品别乱换。❗
- 批量生产:干切滚齿加高速磨齿,刀具成本和节拍要平衡。💡
干了这么多年,最怕听到“差不多就行”。齿轮最不吃这套。模数、压力角、螺旋角、变位系数、渗碳层深、磨齿余量、修形量,差一点,它就在噪音、温升、振动里报复你。真报复。