轴承选型避坑实录:从失效模式倒推,比翻样本快十倍
轴承这东西,看着简单。两个套圈,一堆滚珠,外加一个保持架。真到选型那一步,能把人逼疯。
我见过太多工程师拿着样本翻半天,最后凭感觉勾一个型号。装机三个月,异响。拆下来一看,滚道上鱼鳞状的剥落,一片压着一片。这时候再回头查载荷谱——晚了。
所以我的习惯是反着来。先问一句:这东西,打算怎么坏?
一、先搞清楚它是怎么死的
轴承的失效模式,说穿了就那么几类。疲劳剥落、磨粒磨损、粘着磨损、电蚀、微动磨损、塑性变形、保持架断裂。每一种背后,都对应着特定的选型失误或者工况错配。
疲劳剥落算是最“体面”的死法。载荷超过材料疲劳极限,滚道次表层萌生裂纹,慢慢扩展到表面,掉块。这种失效如果发生在L10寿命附近,说明选型基本合理。要是提前一大截,那八成是载荷估算错了,或者游隙、预紧没配对。
电蚀这几年特别扎眼。新能源驱动电机动辄上万转,轴电流穿过轴承,滚道和滚珠表面出现搓板状条纹,像洗衣板。噪音大,振动大,然后迅速疲劳。解决思路无非三条:陶瓷球混合轴承断电路径、绝缘涂层(氧化铝等离子喷涂居多)、再不然就加碳纤维接地环,把电流引走。
微动磨损更隐蔽。风电、矿山设备上到处都是。轴承外圈和座孔之间发生微小相对滑动,接触面发黑,有红褐色粉末。很多人一看以为是生锈,其实是微动腐蚀产生的氧化铁碎屑。配合公差选松了,或者座孔刚性不足,都会这样。
再说保持架断裂。这玩意儿最冤枉。滚道还好好的,保持架先散了。多半是润滑失效、转速超限,或者冲击载荷过大。冲压保持架在高速下会变形,尼龙保持架高温软化,铜保持架重但耐冲击。选错了,整批货都得出问题。
 深沟球轴承滚道疲劳剥落失效形貌放大照片
别小看这些细节。一份写清楚的失效分析报告,比十份选型计算书都值钱。
问:轴承拆下来有异响,但滚道看着没问题,怎么判断?
答:先看润滑脂。发黑、结块、变硬,通常意味着高温或者水分侵入。再用手慢慢转,找有没有“涩点”。如果滚道是镜面但保持架有磨痕,基本就是润滑不足导致保持架摩擦。拿放大镜看滚道,有没有微微发灰的雾状痕迹——那是初期微点蚀,肉眼几乎看不见,但已经算失效了。
二、三个参数定生死:载荷、转速、精度
选型说到底就三个字:载、速、精。但这三个字之间的博弈,够写一本书。
载荷分大小和方向。纯径向、纯轴向,还是复合。深沟球轴承最通用,以径向为主,能承受一点轴向。角接触球轴承扛轴向,接触角越大轴向能力越强。圆锥滚子轴承两个方向都能扛,刚性也好,就是极限转速偏低。圆柱滚子轴承径向承载能力大,但基本不扛轴向。调心滚子轴承能补偿同轴度误差,风电主轴、造纸机械上到处都是。推力轴承只管轴向,径向一点都不行。
这里有个坑。样本上写的基本额定动载荷C,是在特定条件下测出来的。实际工况的温度、润滑状态、污染程度,都会让寿命打折扣。ISO 281的修正寿命公式里,aISO系数就是干这个的。润滑膜厚比κ小于1的时候,寿命修正系数可能掉到0.2以下。也就是说,同样一个轴承,润滑没做好,寿命直接砍掉八成。
转速决定了你选什么保持架、什么润滑方式、什么游隙。dm·n值(节圆直径乘转速)超过某个门槛,脂润滑就不行了,得改油润滑。再高,得上油雾或者油气润滑。陶瓷球混合轴承的允许转速比全钢的高不少,因为球轻,离心力小,发热也小。
精度这块,P0、P6、P5、P4、P2。别盲目追高。以造纸机烘缸为例,普通P0配上合理的游隙,跑得比硬上P5还稳。精度等级主要影响旋转精度和振动噪声。机床主轴才需要P4以上,为了保加工表面粗糙度。普通减速机要那么高,纯属浪费钱。
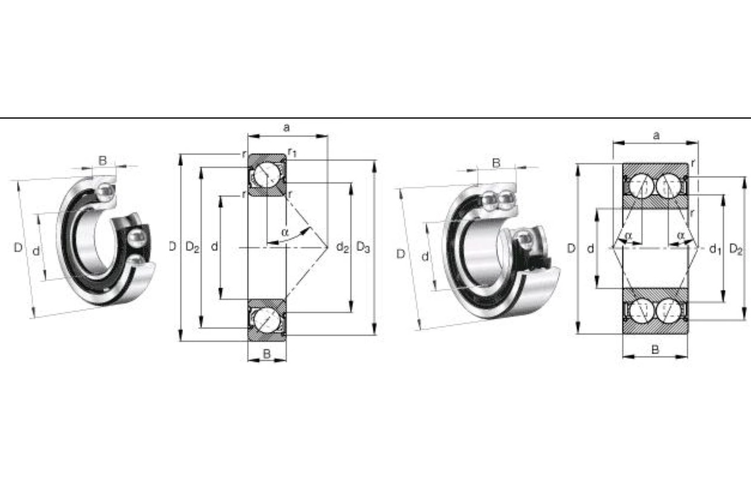 圆锥滚子轴承与角接触球轴承内部结构对比剖面图
问:同样型号,为什么国产替代装上去寿命差一半?
答:别只看型号。游隙等级、保持架材质、热处理工艺、滚道超精后的粗糙度Ra,全都不一样。同样标P5,有厂能做到Ra 0.05微米,有厂0.15。差三倍,寿命差得更多。要求供应商提供实测的游隙分布图和粗糙度检测报告,而不是一张合格证。合格证谁都会印。
三、润滑和预紧:翻车最多的地方
 三、润滑和预紧:翻车最多的地方
说实话,我见过的轴承早期失效,一半以上不是选型错了,是润滑和预紧出了问题。
润滑脂的选型,基础油粘度、稠化剂类型、滴点、抗水性,每一项都要对得上工况。高温环境用复合锂基或者聚脲,低温用酯类油。转速高的地方,基础油粘度要低,不然搅拌热能把轴承烧了。
加脂量也是学问。不是越多越好。填满轴承腔的百分之三十到五十通常合适。填满了,搅拌阻力大,温升快,脂也容易分油变硬。❗这一点很多人栽过跟头。
预紧更微妙。角接触球轴承必须预紧才能发挥刚性。预紧力小了,球打滑,产生微动磨蚀;预紧力大了,接触应力飙升,寿命断崖式下降。定位预紧还是定压预紧,弹簧预紧还是隔圈修磨,选择取决于你要刚性还是要热稳定性。
游隙同理。C2、CN、C3、C4。电机两端通常一端固定一端游动,游动端就要留足轴向游隙,补偿热膨胀。装配时压太紧,游隙变负,轴承直接被预紧到死。
💡 有个土办法验证预紧是否合适:装配后手动盘车,感觉应该是顺滑但有轻微均匀阻力。如果有局部卡顿,检查隔圈平行度。如果完全没阻力,可能预紧不足,或者游隙选大了。
四、2024年以后的一些新动向
 四、2024年以后的一些新动向
行业变化挺快的。挑几个说说。
- 风电主轴承国产化:大兆瓦机型的调心滚子轴承,以前基本被几家外资垄断。这两年国产厂商在材料和热处理上追得很紧,主轴轴承批量装机已经不算新闻了。
- 陶瓷混合轴承下沉:以前只在机床主轴和航空上见,现在新能源电机、高速风机上用得越来越多。价格还是贵,但电蚀这个问题不解决,后市场赔的钱更多。
- 状态监测普及:振动包络、冲击脉冲、油液铁谱,这些以前是石化大厂的配置。现在边缘计算模块便宜了,中小工厂也开始装。提前两周发现轴承异常,能省一次非计划停机。
- 再制造:大型轴承(风电、轧机)的修复,激光熔覆加精密磨削,成本大概是新品的四到六成。这个市场在缓慢起量,但对检测能力要求很高。
不过话说回来,再花哨的技术,落到现场还是那句话——把载荷谱搞准,把润滑做对,把配合公差控制住。三件事做好,轴承就能活得久。
其他的,都是锦上添花。