锻件为什么能成为高端装备的核心骨架?内行人聊透选型和制造门道
很多人逛机械厂,路过下料区,只会注意那些亮闪闪的成品零件,对堆在角落黑乎乎的锻件没什么感觉。不就是个粗加工的铁疙瘩?错了。
现在航空航天的起落架,陆上风电的主轴,盾构机的刀盘,甚至汽车发动机的曲轴,哪一样核心受力部件离得开合格的锻件?
 锻件与铸件内部晶粒结构对比图
同样规格的一块原材料,做出来的锻件,抗拉强度比铸件高30%以上,冲击韧性更是能翻一倍还多。
我之前见过南方一个做矿山破碎机的老板,图便宜把原本设计用锻件的主轴换成了大铸件,报价省了八万,结果开工不到三个月,主轴断在矿场,整套设备报废,赔了客户两百六十多万,心疼得他直拍大腿。
问:是不是所有受力零件都必须用锻件?
答:当然不是。低载荷、小尺寸、对可靠性要求不高的结构件,用铸件或者钣金完全能满足需求,成本还能压下来。但只要是设备的核心受力部件——一旦出问题就会引发重大安全事故或者巨额损失的那种,那必须用合格锻件,半分偷工减料都来不得。
八万吨大型模锻液压机生产航空锻件现场图
不过话说回来,高端锻件的门槛真的不是一般的高。不是说你买个大压机就能做出来。原材料的纯净度够不够?加热过程的温度控制准不准?锻打后的热处理工艺参数对不对?每一步差个一点点,最终锻件的性能就能差出十万八千里。我前两年跟国内一个做风电主轴锻件的老板聊天,他说之前出口欧洲的一批货,第三方检测出来晶粒度差一级,整批一百多件全部打回来重做,损失了四百多万,就是因为最后热处理的时候,保温时间差了二十分钟。你说找哪说理去?
买锻件的时候,内行人都是怎么避坑的?
给大家整理几个我跑了几十家机械厂总结出来的干货:
❗ 不要只看报价,一定要要原材料质保书。很多小厂用回收废钢炼的坯子做锻件,杂质多,硫磷含量超标,冲击韧性根本达不到设计要求,报价比正规厂低两成,买回来用半年出问题,哭都来不及。
✅ 核心受力锻件,必须要求厂家提供UT超声波无损检测报告。锻件内部有没有暗裂纹、夹层,肉眼根本看不出来,必须探伤,这点钱绝对不能省。
💡 批量生产的形状复杂锻件,优先选模锻不要选自由锻。模锻尺寸精度高,一致性好,后续加工量小,算下来反而比自由锻更划算。
问:怎么区分自由锻和模锻,各自适合什么场景?
答:自由锻就是靠简单工装控制,反复锤打成型,没有固定模具,适合单件小批量的大尺寸锻件,比如五六米长的风电主轴,一般都是自由锻做出来的,开模做模锻成本太高,完全没必要。模锻是用提前加工好的模具压制成型,精度高,效率高,适合批量生产的中小型锻件,比如汽车的曲轴、连杆,基本都是模锻件。所以说不是越先进的工艺越好,选对适合自己需求的才对。
还有个很多人容易忽略的细节,锻件的去应力处理。很多小厂家锻完就直接给你发货,不做去应力退火,你拿回去加工完,放半年自己就变形了,尺寸超差,整个零件直接废了。一定要提前跟厂家说好,要不要去应力,要不要调整硬度,这些细节谈在前面,省得后面扯皮。
现在国内的锻件行业早就不是以前那个脏差乱的样子了,很多头部企业已经能生产世界顶级水平的高端锻件,C919的起落架锻件,盾构机的大尺寸刀盘锻件,我们自己都能稳定生产,不用再看老外脸色卡脖子。不过市场上小作坊滥竽充数的也不少,选的时候多留个心眼,别拿核心设备的使用寿命换那点差价。
为啥锻件比铸件强?核心差在本质
铸件是把融化的铁水浇进模具冷却成型,内部晶粒粗大,还容易藏气孔缩松,受大冲击载荷的时候说断就断。 锻件不一样,是把加热到临界温度以上的钢坯,反复锤打、高压压制,把内部天生的孔隙全部砸实,把粗大的晶粒打碎细化,还能让金属纤维顺着零件受力的方向走向排列。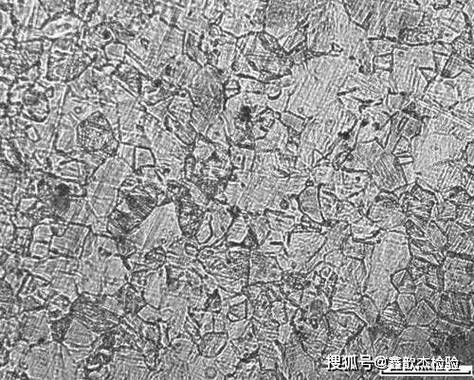 锻件与铸件内部晶粒结构对比图
同样规格的一块原材料,做出来的锻件,抗拉强度比铸件高30%以上,冲击韧性更是能翻一倍还多。
我之前见过南方一个做矿山破碎机的老板,图便宜把原本设计用锻件的主轴换成了大铸件,报价省了八万,结果开工不到三个月,主轴断在矿场,整套设备报废,赔了客户两百六十多万,心疼得他直拍大腿。
问:是不是所有受力零件都必须用锻件?
答:当然不是。低载荷、小尺寸、对可靠性要求不高的结构件,用铸件或者钣金完全能满足需求,成本还能压下来。但只要是设备的核心受力部件——一旦出问题就会引发重大安全事故或者巨额损失的那种,那必须用合格锻件,半分偷工减料都来不得。
现在高端锻件的制造都有哪些新变化?
说实话,很多人对锻件行业的印象还停留在旧式小锻厂的蒸汽锤,火星满天飞,工人一身黑灰那种。早变天了。 现在国内顶尖的锻压企业,几万吨的模锻液压机都是常规配置,还有8万吨级的大型模锻压机,能一次成型超大尺寸的整体锻件,完全不需要分块焊接,整体强度直接拉满。之前航空发动机的涡轮盘锻件,还要分好几块加工后拼焊,焊缝就是天生的弱点,现在整体锻出来,寿命直接提升一倍还多。 💡说个最新的行业实践,现在很多头部厂已经开始用数字孪生模拟整个锻压过程,提前预判哪里会出现开裂、褶皱,哪里温度控制不对,废件率直接降了十几个百分点,光是原材料成本一年就能省大几千万。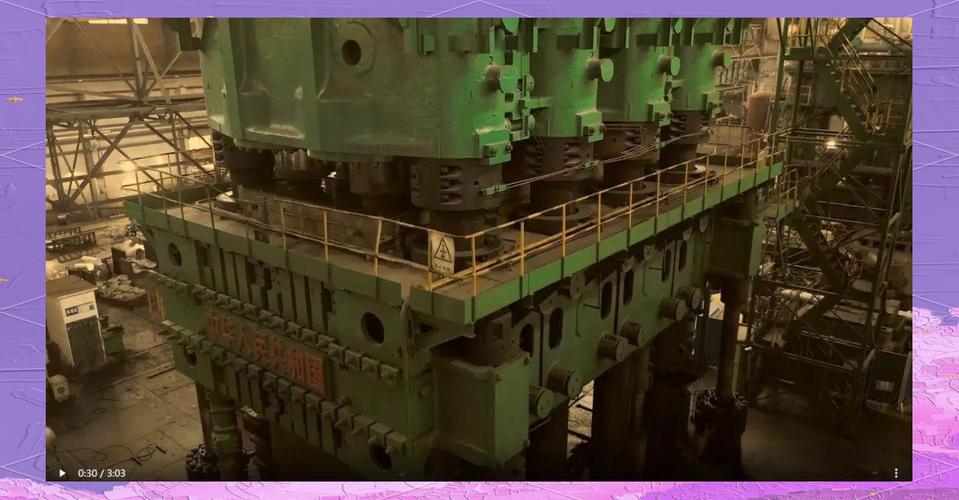 八万吨大型模锻液压机生产航空锻件现场图
不过话说回来,高端锻件的门槛真的不是一般的高。不是说你买个大压机就能做出来。原材料的纯净度够不够?加热过程的温度控制准不准?锻打后的热处理工艺参数对不对?每一步差个一点点,最终锻件的性能就能差出十万八千里。我前两年跟国内一个做风电主轴锻件的老板聊天,他说之前出口欧洲的一批货,第三方检测出来晶粒度差一级,整批一百多件全部打回来重做,损失了四百多万,就是因为最后热处理的时候,保温时间差了二十分钟。你说找哪说理去?
买锻件的时候,内行人都是怎么避坑的?
 买锻件的时候,内行人都是怎么避坑的?
给大家整理几个我跑了几十家机械厂总结出来的干货:
❗ 不要只看报价,一定要要原材料质保书。很多小厂用回收废钢炼的坯子做锻件,杂质多,硫磷含量超标,冲击韧性根本达不到设计要求,报价比正规厂低两成,买回来用半年出问题,哭都来不及。
✅ 核心受力锻件,必须要求厂家提供UT超声波无损检测报告。锻件内部有没有暗裂纹、夹层,肉眼根本看不出来,必须探伤,这点钱绝对不能省。
💡 批量生产的形状复杂锻件,优先选模锻不要选自由锻。模锻尺寸精度高,一致性好,后续加工量小,算下来反而比自由锻更划算。
问:怎么区分自由锻和模锻,各自适合什么场景?
答:自由锻就是靠简单工装控制,反复锤打成型,没有固定模具,适合单件小批量的大尺寸锻件,比如五六米长的风电主轴,一般都是自由锻做出来的,开模做模锻成本太高,完全没必要。模锻是用提前加工好的模具压制成型,精度高,效率高,适合批量生产的中小型锻件,比如汽车的曲轴、连杆,基本都是模锻件。所以说不是越先进的工艺越好,选对适合自己需求的才对。
还有个很多人容易忽略的细节,锻件的去应力处理。很多小厂家锻完就直接给你发货,不做去应力退火,你拿回去加工完,放半年自己就变形了,尺寸超差,整个零件直接废了。一定要提前跟厂家说好,要不要去应力,要不要调整硬度,这些细节谈在前面,省得后面扯皮。
现在国内的锻件行业早就不是以前那个脏差乱的样子了,很多头部企业已经能生产世界顶级水平的高端锻件,C919的起落架锻件,盾构机的大尺寸刀盘锻件,我们自己都能稳定生产,不用再看老外脸色卡脖子。不过市场上小作坊滥竽充数的也不少,选的时候多留个心眼,别拿核心设备的使用寿命换那点差价。