制造工厂的库存管理:为什么你压了几千万货还断料?
去年跑长三角调研,一个做工程机械配套锻件的工厂老板,拉着我逛了一圈仓库,骂了快半小时。
原材料压了2800万,滞销成品占了半个仓,上个月客户下的急单,居然缺三种规格的坯料,生产线停了整整两天,亏出去的毛利快赶上半个月的营收。
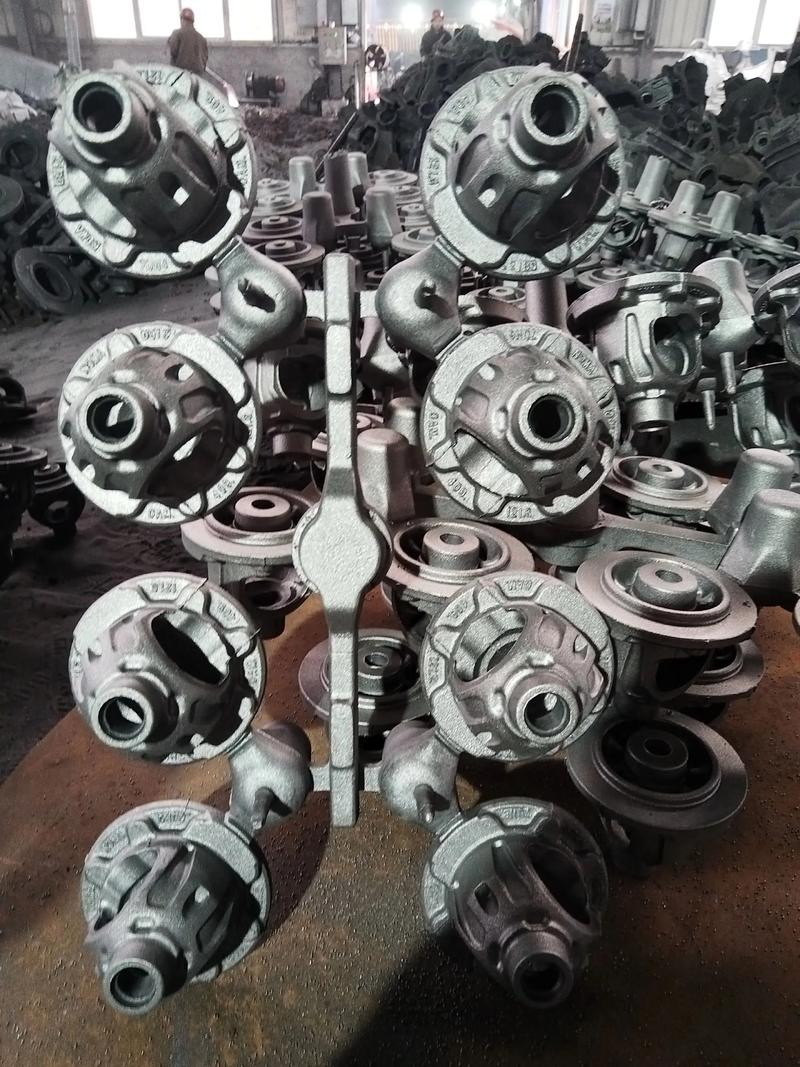
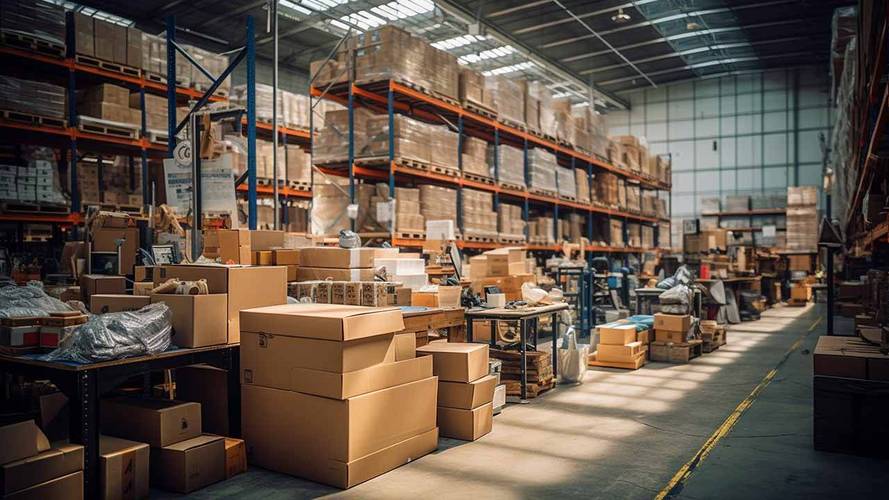
这种事,在国内制造工厂太常见了。 制造工厂仓库积压原材料库存实景图
问:现在全行业都在推JIT零库存,中小制造工厂真的能照搬吗?
答:真别瞎硬套。大厂能玩零库存,是人家有那个话语权。主机厂能把供应商招到自己园区边上建仓库,半个小时就能送货上门,还能把库存压力转嫁给上游。你一个年营收三五个亿的中小厂,供应商散在全国各地,你还压人家三个月货款,人家凭什么给你做随叫随到的即时配送?真硬玩零库存,断料的时候哭都没地方哭。
问:那我们工厂应该把库存降到什么程度,才算合理?
答:没有放之四海皆准的数字,但有个一分钟就能算的判断标准:把你仓库里放了超过3个月没动过的原材料、成品金额加起来,除以去年的年营收,比例超过10%,那肯定已经出问题了。超过20%,说明你的库存管理体系已经烂透了,赶紧抽时间整改,别等现金流崩了再后悔。
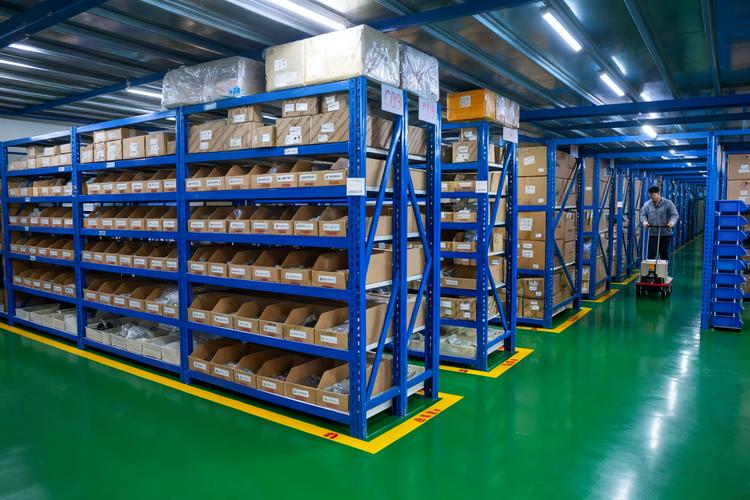
制造工厂库存管理ABC分类货架标识图
别再死守Excel盘库了,低成本数字化已经很香了
我接触过太多工厂,到现在还是仓库管理员手工记台账,月底财务对着Excel扒数,盘一次库要一个星期,盘完了数还对不上,差个几万十几万都是常事。
其实现在国内做工业库存管理的SaaS工具已经很成熟了,中小工厂一年也就万八千块钱,扫码出入库,自动同步库存数据,老板手机上就能看实时库存,不用天天跑仓库问。
上个月刚听一个浙江做五金锁具的老板说,原来他们厂三个人管仓库,天天加班盘库还错漏百出,换了系统之后,一个人就能搞定,库存准确率从不到80%升到96%,今年上半年光清理滞销库存就回了三百多万现金流,这钱拿来买新设备不香吗?
不过话说回来,也别迷信什么高大上的智能立体仓库,那种几千万投进去的项目,不是年营收十几亿以上的大规模工厂,真没必要碰。很多厂家销售给你吹得神乎其神,其实你的销量根本撑不起那么大的投资,最后变成了摆设,钱砸进去回不来。
库存管理说白了就是走钢丝,一边是断料停线的风险,一边是现金流占压的压力,没有绝对完美的方案,只有适合你工厂的平衡。
你把库存管明白了,工厂的活钱就多了,抗风险能力自然就上去了,赚的每一分钱才是真正落袋的,不是堆在仓库里落灰的铁疙瘩。
为什么你的库存管理永远在两个极端蹦迪?
要么就是怕断料,拼命囤货,把现金流全砸进仓库,年底一算账,赚的钱全变成了堆在角落里落灰的钢材。 要么就是跟风学大厂玩零库存,结果供应链一波动,直接断供停产,赔客户违约金都赔到肉疼。 说白了,大部分工厂的库存管理,还是拍脑袋决策。老板凭经验定采购量,仓库凭手工记账,月底盘一次库,差个十万八万都是常事。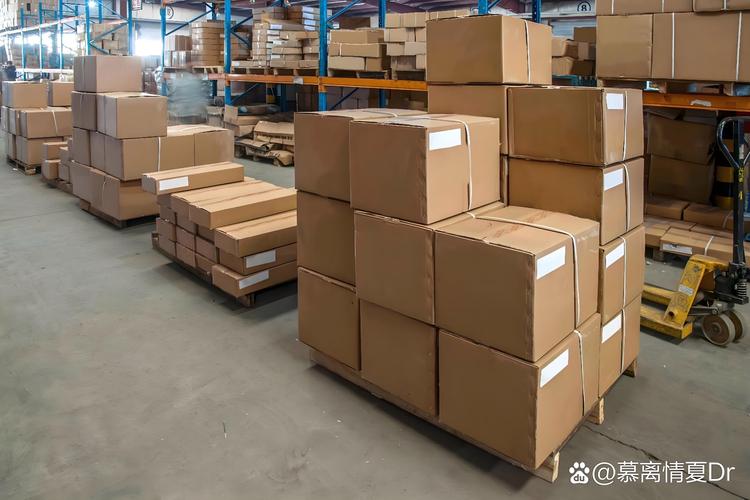 制造工厂仓库积压原材料库存实景图
问:现在全行业都在推JIT零库存,中小制造工厂真的能照搬吗?
答:真别瞎硬套。大厂能玩零库存,是人家有那个话语权。主机厂能把供应商招到自己园区边上建仓库,半个小时就能送货上门,还能把库存压力转嫁给上游。你一个年营收三五个亿的中小厂,供应商散在全国各地,你还压人家三个月货款,人家凭什么给你做随叫随到的即时配送?真硬玩零库存,断料的时候哭都没地方哭。
问:那我们工厂应该把库存降到什么程度,才算合理?
答:没有放之四海皆准的数字,但有个一分钟就能算的判断标准:把你仓库里放了超过3个月没动过的原材料、成品金额加起来,除以去年的年营收,比例超过10%,那肯定已经出问题了。超过20%,说明你的库存管理体系已经烂透了,赶紧抽时间整改,别等现金流崩了再后悔。
工业库存管理的3个落地技巧,试过的都说好使
💡 第一个:重新做ABC分类,别再按老一套只看金额 传统ABC分类只按物料金额分,现在要加一个动销率维度。A类料不仅是金额高,还要是每月都要用的常用料,直接放在离生产线最近的货架,每周抽盘一次,保证数据准确。C类料就是那种半年甚至一年才用一次的备品备件,直接放最远的死角仓库,三个月盘一次都没问题。把人力花在关键物料上,省下来的精力能多盯好几批订单。 ✅ 第二个:给安全库存留缓冲,别卡得太死 很多工厂算安全库存,就按过去一年的平均消耗量算,根本没考虑最近这些年的供应链波动。原材料涨价、物流堵船、供应商限产……哪一样都会打断你的计划。 说实话,现在这个大环境,常用刚需原材料,留足1-2个月的安全库存,真不多。总比停线一天亏几十万强,那点仓储成本,跟停线损失比起来连零头都算不上。 ❗ 第三个:滞销库存该割肉就割肉,别舍不得 我见过太多工厂,放了五六年的滞销成品,还挂在资产负债表上当资产,其实就是一堆占地方的废铁。每年要掏仓储费,要有人盘点打理,放得越久越不值钱。 只要放了超过18个月没动过的成品,原材料,该打折卖就打折卖,该回炉就回炉,腾出来的仓库空间放能赚钱的货,那不香吗?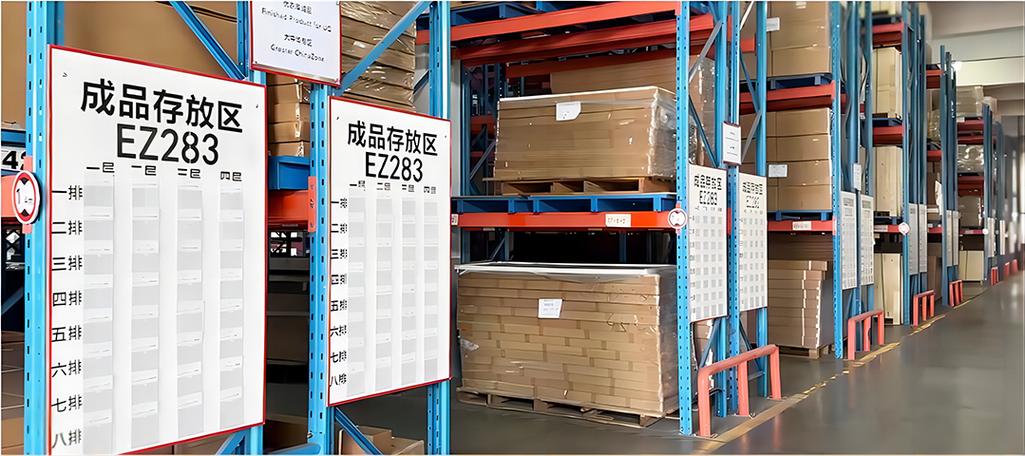 制造工厂库存管理ABC分类货架标识图
别再死守Excel盘库了,低成本数字化已经很香了
 别再死守Excel盘库了,低成本数字化已经很香了
我接触过太多工厂,到现在还是仓库管理员手工记台账,月底财务对着Excel扒数,盘一次库要一个星期,盘完了数还对不上,差个几万十几万都是常事。
其实现在国内做工业库存管理的SaaS工具已经很成熟了,中小工厂一年也就万八千块钱,扫码出入库,自动同步库存数据,老板手机上就能看实时库存,不用天天跑仓库问。
上个月刚听一个浙江做五金锁具的老板说,原来他们厂三个人管仓库,天天加班盘库还错漏百出,换了系统之后,一个人就能搞定,库存准确率从不到80%升到96%,今年上半年光清理滞销库存就回了三百多万现金流,这钱拿来买新设备不香吗?
不过话说回来,也别迷信什么高大上的智能立体仓库,那种几千万投进去的项目,不是年营收十几亿以上的大规模工厂,真没必要碰。很多厂家销售给你吹得神乎其神,其实你的销量根本撑不起那么大的投资,最后变成了摆设,钱砸进去回不来。
库存管理说白了就是走钢丝,一边是断料停线的风险,一边是现金流占压的压力,没有绝对完美的方案,只有适合你工厂的平衡。
你把库存管明白了,工厂的活钱就多了,抗风险能力自然就上去了,赚的每一分钱才是真正落袋的,不是堆在仓库里落灰的铁疙瘩。