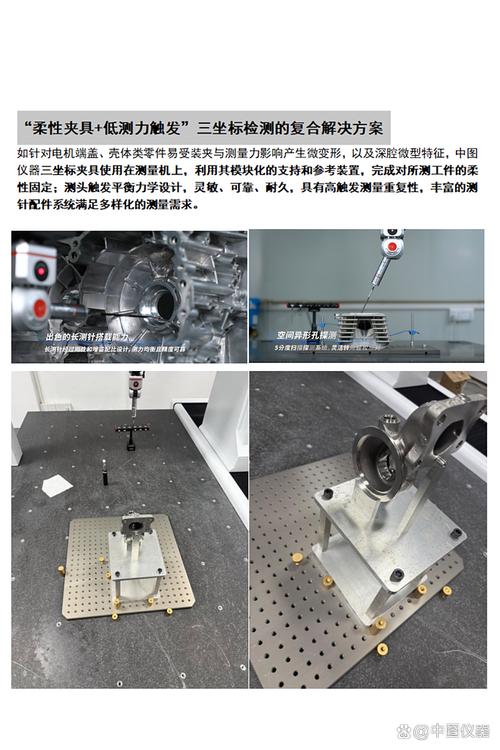
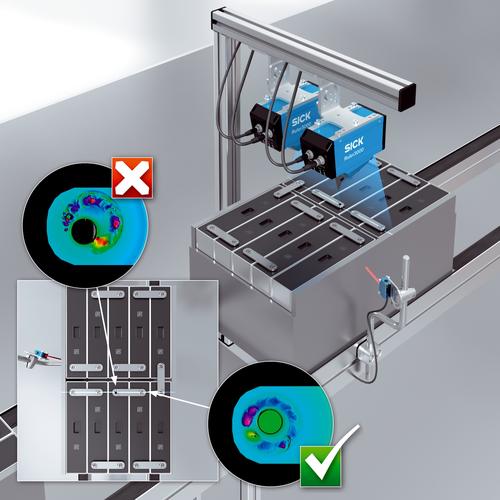
制造工厂降本千万的秘密:把质量控制做在问题发生之前
去年帮长三角一家做汽车底盘铸件的工厂做流程梳理,临走的时候厂长拉着我拍胸脯说,今年光返工废品就省了一千万。就靠改了质量控制的逻辑。
很多工厂到现在还没搞懂。什么才是真正的质量控制。
买了一堆高端检测设备,招了半个车间的质检,最后还是堆一厂区的不合格品,赚的钱全扔废料堆里了。
 传统制造工厂终检区堆放不合格铸件
问:小工厂没钱买全流程的检测设备,怎么落地前端质量控制?
答:其实小工厂根本不用上来就砸钱买百万级的在线检测设备,先把每个工序的「首三检」制度落地就行——换班、换料、换模之后必须测前三个件,把参数记在本子上,偏差超过工艺要求的0.02mm立刻调机,别等干了几百件再发现问题。这个制度一分钱设备钱都不用花,就看管理层敢不敢较真,我见过不少十几个人的小加工厂,靠这个把废品率直接降了40%,真的。
说实话,大部分工厂的质量问题,根本不是技术问题,是懒。懒得多测那三个件,懒得上游出了问题就叫停,总想着赶产能交单,最后一算账,赚的钱还不够补废品的窟窿。
汽车零部件工厂在线质量控制数据大屏
问:全链路数据化质量控制是不是只有大厂玩得起?
答:还真不是,现在国产的低代码数据采集平台,一套下来十万不到就能覆盖几十台核心设备,中小厂也能负担,而且很多地方政府对制造业智能化改造还有30%-50%的补贴,算下来自己掏不了多少钱。更何况,只要你废品率降一个点,一年省的钱都够上这套系统了,对吧?很多老板就是算不过来这个账,宁愿把钱扔在废料上,也不愿意提前投在质量控制上,说白了还是旧思维改不过来。
质量控制的核心,从来都不是设备,是人
跑了这么多工厂,我最大的体会就是:很多人一说起升级质量控制,第一反应就是买设备、上系统,其实错得离谱。再好的系统,再贵的设备,也要人来执行。
我前年见过一家工厂,花了两百万上了视觉在线检测,结果工人为了赶产能交单,偷偷把不合格告警给关了,不合格品照样流出去,最后客户整批退货,赔了三百多万,老板气得把线长开了,转头又怪设备不好用,你说这是设备的问题吗?
那怎么把人拧成一股绳?很简单,把质量控制的责任压到每一个工序的当事人身上。不是只有质检才管质量,你干的这道工序,你就要对你出的活负责。同时,做好了有奖励,做错了一起担。
现在江浙一带很多工厂都在搞「质量积分制」,操作工每提前发现一个上游流下来的问题,就加积分换现金,每个月自己工序不出不合格,也发奖金。这个制度一推,一线工人的积极性立刻就上来了,很多以前质检漏过的小问题,刚流到自己工位就被挑出来了,根本流不到下工序。
💡 给想要优化质量控制的工厂,提三个落地小建议:
✅ 先改制度,再买设备。别上来就砸钱升级硬件,先把首件检验、工序自检跑顺了,改掉赶产能忽略质量的旧习惯,再花钱升级不迟。
✅ 抓核心工序,不用一口吃成胖子。比如铸件抓浇铸温度和砂模湿度,冲压抓滑块间隙和下料压力,把核心参数控住,80%的质量问题就解决了。
❗ 别放过任何小偏差。今天偏个0.01mm你觉得没事放过去了,明天模具磨损一点,后天料温波动一点,最后就是整批报废,这个亏太多工厂都吃过。
不过话说回来,质量控制这回事,说穿了就是赚看不见的钱。你把不合格品掐在前面,省的都是真金白银,客户满意度上去了,订单也稳,比什么低价抢单都管用。
真能沉下心把这件事做好的工厂,走得都比别人远。
别把质量控制做成了事后分拣
很多工厂的质量控制逻辑,说穿了就是「最后挑好坏」。前面工序不管不问,干出来全拉到终检区,好的发货,坏的回炉或者扔掉。 这哪叫控制?这叫死后验尸。 我上次去东莞一家做新能源结构件的厂,车间门口堆了三卡车刚挑出来的不合格铝铸件,老板说每个月都要拉去炼一次,心疼得直抽抽,但就是改不了。为啥?他把90%的质量控制资源全压在最后一道CNC加工后的全尺寸检测上,前面浇铸温度波动、冲压模具磨损,全不管,等几百件干完了才发现尺寸全偏,晚了。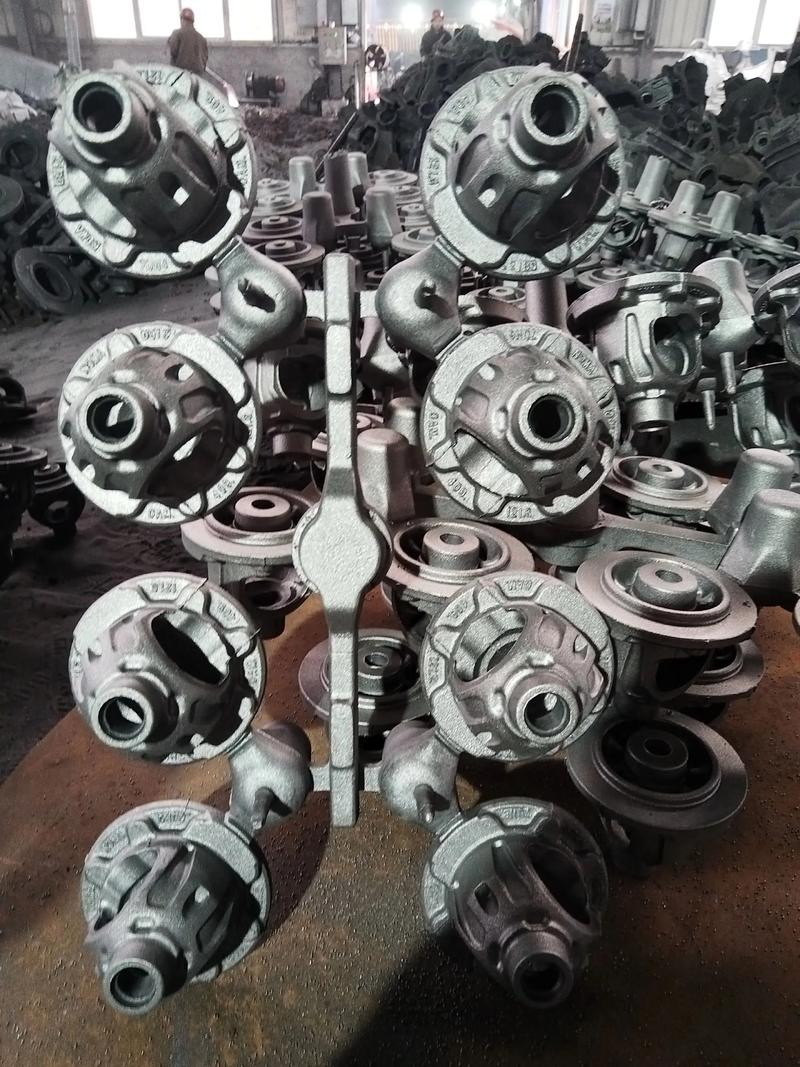 传统制造工厂终检区堆放不合格铸件
问:小工厂没钱买全流程的检测设备,怎么落地前端质量控制?
答:其实小工厂根本不用上来就砸钱买百万级的在线检测设备,先把每个工序的「首三检」制度落地就行——换班、换料、换模之后必须测前三个件,把参数记在本子上,偏差超过工艺要求的0.02mm立刻调机,别等干了几百件再发现问题。这个制度一分钱设备钱都不用花,就看管理层敢不敢较真,我见过不少十几个人的小加工厂,靠这个把废品率直接降了40%,真的。
说实话,大部分工厂的质量问题,根本不是技术问题,是懒。懒得多测那三个件,懒得上游出了问题就叫停,总想着赶产能交单,最后一算账,赚的钱还不够补废品的窟窿。
现在的质量控制,都在玩「数据预判」
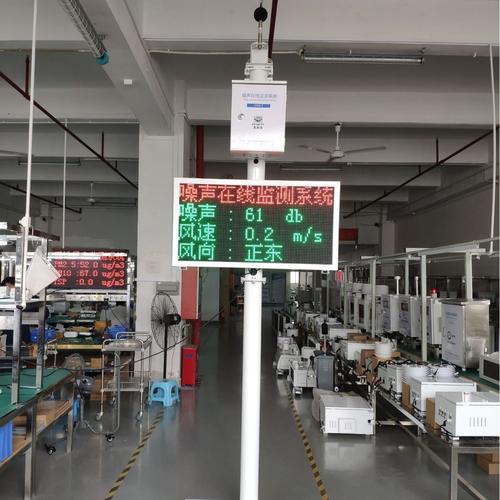
这两年我跑新工厂,最大的感受就是,质量控制已经从「人找问题」变成「数据找问题」了。 以前要等零件做出来,人拿卡尺量,三坐标测,出了不合格再回头找哪出问题,现在不一样了,把每台设备的核心参数全连上网,冲压机的压力波动、注塑机的料温变化、机器人焊接的电流偏差,这些数据实时采集,一旦偏离设定的阈值,系统立刻停线告警,把不合格品直接掐在萌芽里,根本流不到下工序。 上个月去看一家特斯拉一级供应商,做铝合金电池托盘的,整个工厂的质量控制节点全是数据驱动,每一块铝板从原材料入厂就贴了专属二维码,哪批原铝、哪个炉热处理、哪台机加工、谁调的刀,所有参数全存在码里,出了问题10分钟就能查到根因,不像十年前,找原因找三天,整批料都混了,最后稀里糊涂全报废。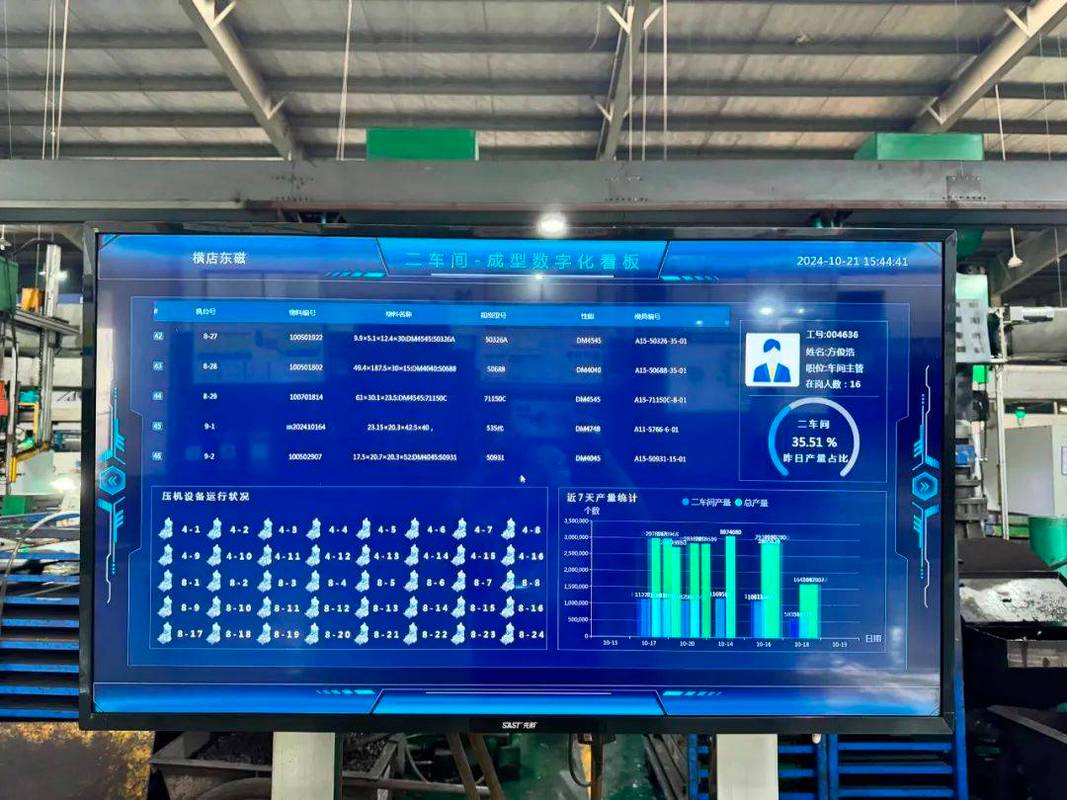 汽车零部件工厂在线质量控制数据大屏
问:全链路数据化质量控制是不是只有大厂玩得起?
答:还真不是,现在国产的低代码数据采集平台,一套下来十万不到就能覆盖几十台核心设备,中小厂也能负担,而且很多地方政府对制造业智能化改造还有30%-50%的补贴,算下来自己掏不了多少钱。更何况,只要你废品率降一个点,一年省的钱都够上这套系统了,对吧?很多老板就是算不过来这个账,宁愿把钱扔在废料上,也不愿意提前投在质量控制上,说白了还是旧思维改不过来。
质量控制的核心,从来都不是设备,是人
 质量控制的核心,从来都不是设备,是人
跑了这么多工厂,我最大的体会就是:很多人一说起升级质量控制,第一反应就是买设备、上系统,其实错得离谱。再好的系统,再贵的设备,也要人来执行。
我前年见过一家工厂,花了两百万上了视觉在线检测,结果工人为了赶产能交单,偷偷把不合格告警给关了,不合格品照样流出去,最后客户整批退货,赔了三百多万,老板气得把线长开了,转头又怪设备不好用,你说这是设备的问题吗?
那怎么把人拧成一股绳?很简单,把质量控制的责任压到每一个工序的当事人身上。不是只有质检才管质量,你干的这道工序,你就要对你出的活负责。同时,做好了有奖励,做错了一起担。
现在江浙一带很多工厂都在搞「质量积分制」,操作工每提前发现一个上游流下来的问题,就加积分换现金,每个月自己工序不出不合格,也发奖金。这个制度一推,一线工人的积极性立刻就上来了,很多以前质检漏过的小问题,刚流到自己工位就被挑出来了,根本流不到下工序。
💡 给想要优化质量控制的工厂,提三个落地小建议:
✅ 先改制度,再买设备。别上来就砸钱升级硬件,先把首件检验、工序自检跑顺了,改掉赶产能忽略质量的旧习惯,再花钱升级不迟。
✅ 抓核心工序,不用一口吃成胖子。比如铸件抓浇铸温度和砂模湿度,冲压抓滑块间隙和下料压力,把核心参数控住,80%的质量问题就解决了。
❗ 别放过任何小偏差。今天偏个0.01mm你觉得没事放过去了,明天模具磨损一点,后天料温波动一点,最后就是整批报废,这个亏太多工厂都吃过。
不过话说回来,质量控制这回事,说穿了就是赚看不见的钱。你把不合格品掐在前面,省的都是真金白银,客户满意度上去了,订单也稳,比什么低价抢单都管用。
真能沉下心把这件事做好的工厂,走得都比别人远。