挤压工艺的痛点与突破:一位老工程师的实战笔记
干挤压这行快二十年了,设备换了一茬又一茬,但有些问题——该裂的模还是裂,该气泡的型材还是气泡。有时候半夜惊醒,想起白天的试模参数,啪的一下,又是三吨废料。对吧,搞技术的都有这种时刻。
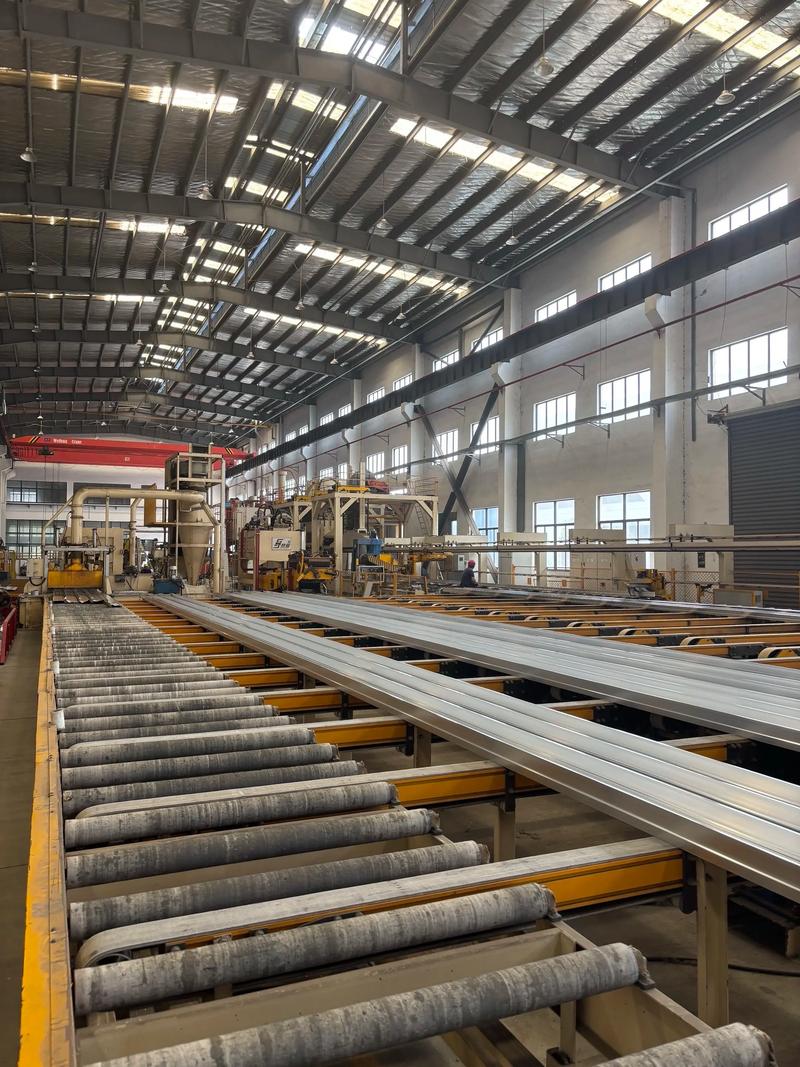 铝合金挤压生产线现场 高温铝棒穿过模具
上个月车间试新模具,挤6082合金,车速提到12m/min,才出十几根棒,模孔就塌了。操作工老李叼着烟嘟囔:“这速度是不是太野了?” 我脸顿时黑了。其实心里明白,挤压速度这玩意儿得看合金“脾气”——6系含镁高,粘性强,速度快了摩擦生热,金属在模腔里就跟浆糊一样,不糊你一脸才怪。但客户催着交货,总得冲一冲。
后来复盘,把速度降到8m/min,模具预热温度从420℃提到460℃,挤压筒温度退到440℃,同时换了款含氮化硼的润滑剂,做了三层喷淋。结果呢?顺利挤完200根,表面光洁度肉眼可见的提升。所以啊,速度不是想快就能快,得伺候好那个“热平衡窗口”。
模具寿命:是玄学还是科学?
搞挤压的都知道,模具成本占大头。一个H13钢模,处理得好能跑十几吨,运气不好两吨就崩。有一回供应商拍胸脯说用上了最新的PVD涂层——氮化铬铝,寿命翻倍。我信了,结果挤7075铝合金时,涂层没扛过半小时就剥落,模腔拉伤得一塌糊涂。后来去检测,原来那批模具热处理时淬火冷却速度没控好,基体硬度梯度太陡。涂层再牛,底子不行也白搭。
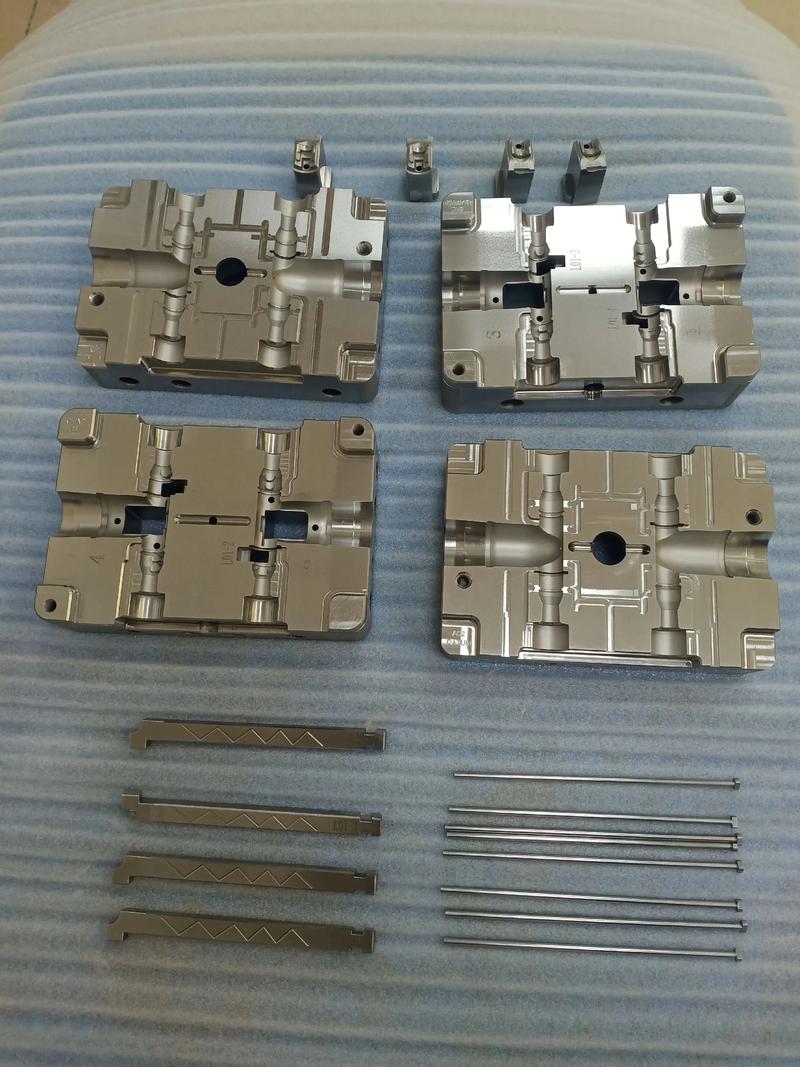 挤压模具氮化铬铝涂层失效显微照片
所以现在我都要求模具厂提供真空淬火的工艺曲线,氮化层厚度严格控制到0.12mm左右,太厚了反而脆。而且,挤压比不能光看截面收缩率,还得考虑变形区高度。像壁厚2mm以下的薄壁型材,挤压比动辄过百,入模角稍大一点,死区金属裂变就会带进产品表面。这个细节,仿真软件里能看得很清楚。
问:挤压产品的“气泡”缺陷到底怎么彻底解决?
答:说实话,气泡这玩意分好几种。如果一挤出来表面就有鼓包,大概率是铸棒里含氢量过高——熔炼除气没到位,建议检查在线测氢仪读数,精炼时间延长到15分钟以上。要是气泡出现在型材冷却后,那可能是固溶热处理时炉内湿气太大,或者淬火水pH值偏低,产生氢渗透。我们曾栽过跟头:夏天湿度高,铸棒没烘干就进炉,结果整批起皮。另外注意挤压筒排气,如果挤压垫片有磨损间隙,筒内余料氧化皮被挤入型材,也会形成皮下气泡。排查的时候得从熔铸到挤压拉一条线看。
仿真上场:不再靠“老师傅手感”
 仿真上场:不再靠“老师傅手感”
三年前公司上QForm挤压仿真软件,我当时嗤之以鼻:电脑还能比人懂金属?但被逼着用过后——真香。特别是设计多孔模时,分流桥位置稍微偏一点,金属流动就不均匀,挤出来的型材扭得像麻花。以前靠经验改模,修模工得反复试错,现在输入参数跑半小时,应力、流速、温度场全出来了。上次做汽车防撞梁型材,壁厚变化剧烈(2mm到6mm),仿真发现模具工作带如果等长,薄壁处流速太快导致波浪缺陷。于是把工作带做成变长度,薄壁区加阻尼块。试模一次成功,省了至少五吨铝棒。
不过话说回来,软件不是万能。边界条件设置错,结果差十万八千里。比如摩擦因子默认0.4,实际用石墨润滑可能只有0.15,输入错了仿真就跟你玩儿虚的。还有本构模型参数,得自己做热模拟实验测塑形曲线。所以仿真更像是个精密的“电子笔”,画得准不准,还得看握笔的人。
润滑这门玄学
润滑剂选型,我一直觉得是门玄学。石墨便宜,但车间搞得乌烟瘴气,脱模效果也一般,挤纯铝还行,高强合金根本顶不住。后来换氮气 + 粉末润滑,模具与铝棒间形成气垫,摩擦力降了30%,但设备改造花了小二十万,老板心疼了好久。不过看到型材表面粗糙度从Ra 3.2降到1.6,订单多接了三成,他就不念叨了。最近在试无烟润滑油,环保局查得严,VOC排放超标直接停产。这种油能生物降解,就是价格贵,大概每吨型材成本涨80块,客户能接受吗?还在谈判。
问:挤压速度怎么选才合理?
答:没有万能公式,只有一个原则——出口温度不超过合金固溶温度下限。比如6063铝合金,固溶温度520-535℃,出口温度最好控制在500-520℃。你可以用红外测温仪实时监控,一旦出口温度超标,要么降速,要么加强模垫冷却。另外考虑棒温与筒温梯度:棒温通常比筒温低20-30℃,这样前端金属软,后段硬,有助于减小缩尾。如果挤大截面的工业铝型材,速度往往慢到每分钟3-5米;小截面快至每分钟60米以上。所以别死记硬背,得学会“看火色”——老话如此,其实就是读数据。
未来:少人化与在线淬火
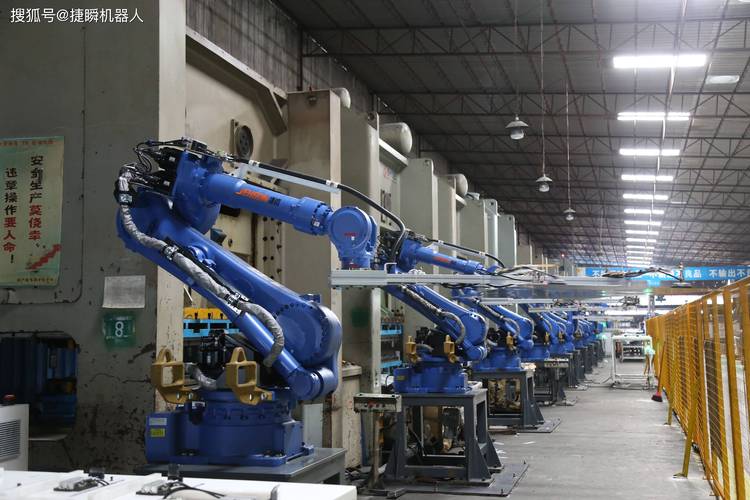 自动化挤压生产线 机械手牵引型材
现在的挤压车间跟十年前完全两个样。牵引机自动润滑、模具库RFID管理、在线淬火系统集成到MES里,一个班次从15人减到5人。但设备复杂度上去了,维护成了新痛点。上周自动锯切机PLC程序跑飞,把三根定尺型材锯成废料,电工排查半天发现只是传感器接头氧化。感叹,设备越聪明,越不能忽视最基础的接线与防尘。
还有在线淬火,水雾与风冷结合,能精准控制冷却速度到10℃/s,确保时效后性能稳定。我们给高铁车体型材做T5处理,抗拉强度从310MPa提到330MPa,延伸率还保住12%。不过,淬火变形问题仍棘手。加拉伸矫直吧,又增加工序。现在尝试用数控辊矫,效果还行,但得针对断面设计辊路。
最后说点真心话——挤压这行,其实挺磨人的。但看着一根根银亮的型材从出料口滑出,整齐码在料架上,那种愉悦,可能跟农民丰收差不多。技术一直在变,但核心就那几条:金属、温度、速度、模具。搞懂了,敬畏了,自然出好活。