注塑调机不是玄学:缩水、飞边、熔接线背后的真实逻辑
注塑调机不是玄学:缩水、飞边、熔接线背后的真实逻辑
凌晨两点,车间那台180吨的注塑机又报警了。模温机显示92度,设定值也是92度。可产品还是缩。操作工一脸茫然地看着我,那眼神我太熟了——“师傅,是不是模具坏了?”
不是模具坏了。是保压没兜住。
注塑这件事,最怕的就是把因果搞反。很多人一看到缩水就去加保压压力,一看到飞边就去降锁模力,结果调了一整夜,废料堆了半人高,问题还在原地打转。
先说个基本盘。塑料从料斗下来,进螺杆,被加热、剪切、塑化,变成一团黏糊糊的熔体。然后螺杆往前推,这团东西被注射进模腔。注意,是“推”进去的,不是“流”进去的——高压、高速、有时间窗口。
## 熔体到底在模腔里干了什么
熔体进入模腔后,靠近模壁的那层会迅速冷却,形成一层凝固的皮层。芯部还是热的、流动的。这个温差,决定了后面所有的麻烦。
温度高的地方,熔体流动性好,填充快;温度低的地方,流动慢,甚至提前冻结。所以你看到的熔接线,本质是两股熔体前锋相遇时,温度已经掉下去了,没能真正熔合在一起。
这不是“压力不够”的问题。这是温度场的问题。
💡 一个经验:熔接线强度,跟熔体前沿温度的关系,比跟注射压力的关系大得多。模温从80度提到100度,熔接线强度可能是两个量级。
 注塑模腔熔体填充前沿温度分布仿真图
## 缩水:保压是在“补”什么
问:为什么我加了保压压力,缩水还是没改善?
答:因为缩水有两种。一种是保压不足导致的体积收缩,另一种是冷却不均导致的局部凹陷。前者加保压有用,后者加保压基本白搭。你得先做保压曲线测试——从0秒开始,每2秒增加一段,看产品重量什么时候不再增加。那个点,才是真正的浇口冻结时间。
保压的本质,是在浇口还没冻结的时候,继续往模腔里补料。浇口一冻,你保压压力加到200兆帕也没用,那点料进不去了。
所以调缩水的顺序是:先确认浇口冻结时间,再设保压段,最后才是压力大小。很多人反过来做,先拍个80兆帕上去,然后抱怨没用。这不是调机,这是赌。
还有一点,背压。背压太低,螺杆回退时熔体里混着气泡,密度不均,打出来的产品重量波动大,缩水位置也跟着飘。背压这东西,不是越高越好,但太低肯定不行。
注塑机保压曲线与产品重量关系测试图
## 飞边:别急着降锁模力
飞边,通常出现在分型面或者顶针位置。看到飞边,第一反应是锁模力不够?还是模腔压力太高?
说实话,大多数情况下是后者。
锁模力是“压住模具”的力,模腔压力是“顶开模具”的力。模腔压力如果超过锁模力分摊到投影面上的那部分,模具就会被撑开一条缝,熔体顺着缝跑出来,就是飞边。
所以正确的做法是:先看模腔压力。如果模腔压力本来就高得离谱,你再加锁模力,飞边可能暂时压住了,但模具会受损,导柱磨损、分型面压塌,后面更麻烦。
降模腔压力的手段很多:降低注射速度、延长填充时间、提高模温、改浇口尺寸。不一定非要动锁模力。
❗ 顺便说一句:飞边跟排气槽的关系也很大。排气槽太浅,气体排不出去,局部压力升高,也会顶开模具。很多模具设计时排气槽只留0.02毫米,实际生产中根本不够。
## 熔接线和烧焦:气体在哪,问题就在哪
熔接线前面说过了,是温度问题。但烧焦不一样。
烧焦是气体被压缩到高温,把塑料烧了。位置通常在模腔末端、盲孔底部、或者熔接线交汇的地方。这些位置的共同特点是——气体被困住了,跑不掉。
解决办法是排气。排气槽、排气针、排气钢,甚至有时候要在困气位置做镶件。模具设计阶段没考虑排气,后期调机再怎么调都是治标。
注塑模具分型面排气槽加工细节照片
问:我们厂的产品在熔接线位置经常出现烧焦,是不是注塑速度太快了?
答:有可能,但别急着降速。先判断是“困气烧焦”还是“剪切烧焦”。如果烧焦位置固定在熔接线末端,而且降速后改善明显,那就是困气。这时候降速只是让气体有时间排出,根本解法还是加排气。如果降速后烧焦位置变了,或者消失了但熔接线变粗,那可能是剪切热导致的降解,得从浇口和流道设计上找原因。
## 科学注塑:把“手感”变成数据
模流分析、PVT曲线、型腔压力传感器……这些词十多年前听着还挺高级,现在已经是不少工厂的标配了。
PVT是压力-比容-温度的关系。简单说,塑料在模腔里的每一次状态变化,都能在这张图上找到位置。保压阶段,比容从大到小,压力从高到低,温度从高到低。把这些曲线跟产品重量、尺寸对应起来,你就能知道这个产品到底需要多少保压、多长时间。
型腔压力传感器装在模腔末端,实时监控。压力到了多少,说明填充完成;压力下降到多少,说明浇口冻结。比“看一下产品再调一下参数”靠谱太多。
投入成本呢?说实话不便宜。一套好的型腔压力系统,几万到十几万都有。但这笔钱花下去,调机效率、废品率、模具寿命都会变。你是愿意一次性掏十几万,还是每个月烧掉几万的废料,自己算。
问:小批量生产,有必要上型腔压力传感器吗?
答:看你做什么。如果是医疗、汽车、精密连接器这类产品,参数窗口窄、报废成本高,值得上。如果就是普通日用品,打几万件就换模具,那这笔投入回本周期太长,先把基础的干燥、模温、保压曲线做好更实际。
## 干燥和色差,两个容易被甩锅的环节
干燥不到位,打出来的产品会有银纹、气泡、表面发暗。尤其是PA、PC、PMMA这些吸水材料,干燥时间不够,水分在螺杆里汽化,产品内部全是微孔。
干燥这事儿,说实话,很多工厂就是走个形式。除湿干燥机开着,但露点温度没人看。露点不到-20度,干燥效果根本不够。
除湿干燥机露点温度控制面板特写照片
色差更常见。同一批料,同一个色母,打出来的颜色忽深忽浅。原因可能是熔体温度波动、背压波动、混色不均、甚至料在料斗里的停留时间差异。
解决色差,先确认三件事:色母比例是否稳定、螺杆混炼段是否足够、熔体温度是否恒定。这三样没问题了,再去看模具和冷却。
## 最后说点实在的
注塑这门手艺,经验重要,但别迷信经验。数据比手感靠谱。
每套模具都有它的工艺窗口——模温多少到多少、注射速度多少到多少、保压时间多少到多少。窗口找到了,生产的稳定性才有保证。窗口没找到,今天调好了,明天换个班又乱了。
调机不是玄学,是把变量一个个拆开看。
拆开了,你就知道问题在哪。
 注塑模腔熔体填充前沿温度分布仿真图
## 缩水:保压是在“补”什么
问:为什么我加了保压压力,缩水还是没改善?
答:因为缩水有两种。一种是保压不足导致的体积收缩,另一种是冷却不均导致的局部凹陷。前者加保压有用,后者加保压基本白搭。你得先做保压曲线测试——从0秒开始,每2秒增加一段,看产品重量什么时候不再增加。那个点,才是真正的浇口冻结时间。
保压的本质,是在浇口还没冻结的时候,继续往模腔里补料。浇口一冻,你保压压力加到200兆帕也没用,那点料进不去了。
所以调缩水的顺序是:先确认浇口冻结时间,再设保压段,最后才是压力大小。很多人反过来做,先拍个80兆帕上去,然后抱怨没用。这不是调机,这是赌。
还有一点,背压。背压太低,螺杆回退时熔体里混着气泡,密度不均,打出来的产品重量波动大,缩水位置也跟着飘。背压这东西,不是越高越好,但太低肯定不行。
 注塑机保压曲线与产品重量关系测试图
## 飞边:别急着降锁模力
飞边,通常出现在分型面或者顶针位置。看到飞边,第一反应是锁模力不够?还是模腔压力太高?
说实话,大多数情况下是后者。
锁模力是“压住模具”的力,模腔压力是“顶开模具”的力。模腔压力如果超过锁模力分摊到投影面上的那部分,模具就会被撑开一条缝,熔体顺着缝跑出来,就是飞边。
所以正确的做法是:先看模腔压力。如果模腔压力本来就高得离谱,你再加锁模力,飞边可能暂时压住了,但模具会受损,导柱磨损、分型面压塌,后面更麻烦。
降模腔压力的手段很多:降低注射速度、延长填充时间、提高模温、改浇口尺寸。不一定非要动锁模力。
❗ 顺便说一句:飞边跟排气槽的关系也很大。排气槽太浅,气体排不出去,局部压力升高,也会顶开模具。很多模具设计时排气槽只留0.02毫米,实际生产中根本不够。
## 熔接线和烧焦:气体在哪,问题就在哪
熔接线前面说过了,是温度问题。但烧焦不一样。
烧焦是气体被压缩到高温,把塑料烧了。位置通常在模腔末端、盲孔底部、或者熔接线交汇的地方。这些位置的共同特点是——气体被困住了,跑不掉。
解决办法是排气。排气槽、排气针、排气钢,甚至有时候要在困气位置做镶件。模具设计阶段没考虑排气,后期调机再怎么调都是治标。
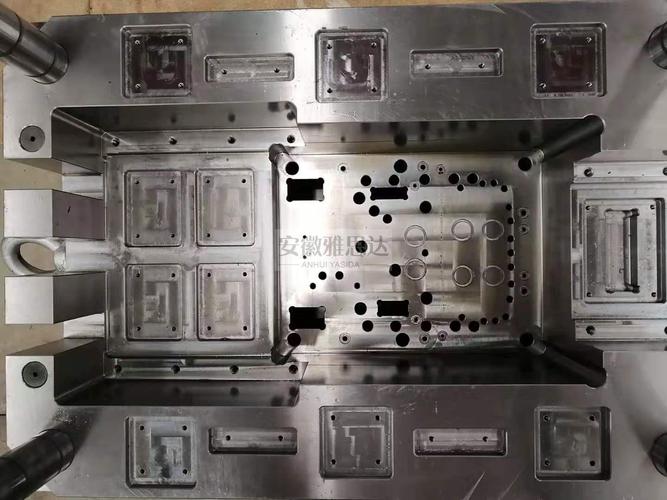 注塑模具分型面排气槽加工细节照片
问:我们厂的产品在熔接线位置经常出现烧焦,是不是注塑速度太快了?
答:有可能,但别急着降速。先判断是“困气烧焦”还是“剪切烧焦”。如果烧焦位置固定在熔接线末端,而且降速后改善明显,那就是困气。这时候降速只是让气体有时间排出,根本解法还是加排气。如果降速后烧焦位置变了,或者消失了但熔接线变粗,那可能是剪切热导致的降解,得从浇口和流道设计上找原因。
## 科学注塑:把“手感”变成数据
模流分析、PVT曲线、型腔压力传感器……这些词十多年前听着还挺高级,现在已经是不少工厂的标配了。
PVT是压力-比容-温度的关系。简单说,塑料在模腔里的每一次状态变化,都能在这张图上找到位置。保压阶段,比容从大到小,压力从高到低,温度从高到低。把这些曲线跟产品重量、尺寸对应起来,你就能知道这个产品到底需要多少保压、多长时间。
型腔压力传感器装在模腔末端,实时监控。压力到了多少,说明填充完成;压力下降到多少,说明浇口冻结。比“看一下产品再调一下参数”靠谱太多。
投入成本呢?说实话不便宜。一套好的型腔压力系统,几万到十几万都有。但这笔钱花下去,调机效率、废品率、模具寿命都会变。你是愿意一次性掏十几万,还是每个月烧掉几万的废料,自己算。
问:小批量生产,有必要上型腔压力传感器吗?
答:看你做什么。如果是医疗、汽车、精密连接器这类产品,参数窗口窄、报废成本高,值得上。如果就是普通日用品,打几万件就换模具,那这笔投入回本周期太长,先把基础的干燥、模温、保压曲线做好更实际。
## 干燥和色差,两个容易被甩锅的环节
干燥不到位,打出来的产品会有银纹、气泡、表面发暗。尤其是PA、PC、PMMA这些吸水材料,干燥时间不够,水分在螺杆里汽化,产品内部全是微孔。
干燥这事儿,说实话,很多工厂就是走个形式。除湿干燥机开着,但露点温度没人看。露点不到-20度,干燥效果根本不够。
 除湿干燥机露点温度控制面板特写照片
色差更常见。同一批料,同一个色母,打出来的颜色忽深忽浅。原因可能是熔体温度波动、背压波动、混色不均、甚至料在料斗里的停留时间差异。
解决色差,先确认三件事:色母比例是否稳定、螺杆混炼段是否足够、熔体温度是否恒定。这三样没问题了,再去看模具和冷却。
## 最后说点实在的
注塑这门手艺,经验重要,但别迷信经验。数据比手感靠谱。
每套模具都有它的工艺窗口——模温多少到多少、注射速度多少到多少、保压时间多少到多少。窗口找到了,生产的稳定性才有保证。窗口没找到,今天调好了,明天换个班又乱了。
调机不是玄学,是把变量一个个拆开看。
拆开了,你就知道问题在哪。