纺织品早就不只是穿衣:土工布、芳纶与碳纤维织物的工业硬核世界
前年夏天,我在一个高速改扩建工地上蹲了三天。夜里暴雨,早上到现场一看——头天刚铺好的那层聚酯土工布,被水顶起来一大片,像谁在路基上鼓了个包。施工队长骂了半天,最后查出来是搭接宽度不够,缝边也没按规范走。一块布,扛着一整条路。这事我记到现在。
很多人听到“纺织品”三个字,脑子里第一反应还是衣服、床单、窗帘。不能说错,只能说太旧了。❗ 现在真正拉动行业增量的,是产业用纺织品——汽车里的安全气囊和轮胎帘子布、垃圾填埋场底下的防渗土工膜、海水淡化系统里的支撑布、人工血管、高铁车厢的阻燃内饰。你穿不穿它,它都在。
一、土工布和过滤材料:干最脏的活,要求还最狠
 一、土工布和过滤材料:干最脏的活,要求还最狠
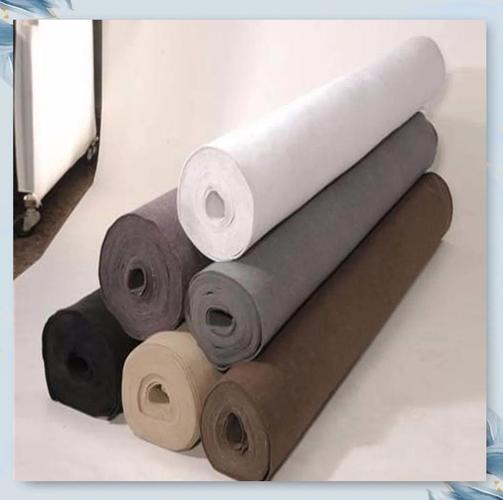
先说土工布。这东西在工程里干的活,说白了就三件:加固、排水、隔离。路基软,铺一层,把荷载摊开;边坡怕冲刷,铺一层,把土按住;垃圾填埋场底下,铺一层,别让渗滤液跑进地下水。
主流就两大类。短纤针刺非织造布,克重从一百多克到上千克都有,延展性好,适合有沉降变形的地方。长丝纺粘的,强度高、抗撕裂,铺路面和铁路路基用得多。选哪个?看设计院给的指标,别自己拍脑袋。
- 聚酯(PET):耐酸碱一般,耐紫外一般,但便宜、量大
- 聚丙烯(PP):耐化学性好,密度小,成本低
- 聚酰胺、聚酯长丝:抗拉和抗穿刺明显更强,价格也明显更贵
过滤材料这块更卷。水泥厂、钢铁厂、垃圾焚烧电厂的布袋除尘器,里头挂的滤袋就是个织物筒子。工况温度两三百度起步,还得扛酸碱、扛磨损、扛脉冲喷吹。常规做法是针刺毡 + PTFE覆膜,靠那层微孔膜把粉尘拦在表面,而不是让它钻进纤维里。这个思路一变,滤袋寿命能差出好几倍。
问:土工布到底该选短纤针刺还是长丝纺粘?
答:别听销售一句话下结论。看三点——设计要求抗拉强度和延伸率、现场土壤粒径和是否会有不均匀沉降、施工机械会不会频繁碾压。变形大的软基、垃圾场边坡,多用短纤针刺;有明确高抗拉要求的路基加筋,长丝纺粘更合适。还有,缝接强度往往才是真正的短板,别只盯布本身的强力。
二、芳纶、超高分子量聚乙烯:穿在机器身上的“布”
高性能纤维织物,是另一个世界。
对位芳纶(芳纶1414),强度和模量都高,热收缩小,光缆加强芯、防弹衣、摩擦材料、轮胎帘子布里全是它。它有个亲兄弟,间位芳纶(芳纶1313),强度没那么夸张,但阻燃和耐热是强项,极限氧指数能到28%以上,消防服、防护服、电气绝缘纸用它。两个都叫“芳纶”,性能差得远,采购的时候必须写清牌号,不然容易扯皮。
超高分子量聚乙烯纤维,密度比水大不了多少,强度却比钢高得多,还耐低温、耐紫外、耐化学品。缆绳、渔网、防弹插板、直升机吊索。缺点也明确:耐温一般,长期高温就软了。
 对位芳纶纤维纺丝生产线车间实拍
还有玻璃纤维布和玄武岩纤维布。玻纤便宜,电绝缘好,PCB板和风电叶片里离不开它。玄武岩纤维耐温能到六百多度,耐碱性比玻纤好,这几年在高温滤材和土木加固上走得挺快。💡 一个提醒:这几类纤维的表面处理剂(浸润剂/上浆剂)往往比纤维本身还关键,它决定了纤维跟树脂、跟基体的界面结合好不好。同一批布,换个浸润剂体系,复合材料性能能差一截。
三、机织、经编、非织造、三维编织——成型工艺怎么挑
 三、机织、经编、非织造、三维编织——成型工艺怎么挑
这块是很多人绕晕的地方。同样是“布”,做法完全不是一回事。
- 机织:经纱纬纱垂直交织。尺寸稳定、强度高,但纬向延展差。平纹、斜纹、缎纹是三种基本组织,缎纹的纤维屈曲最少,力学效率最高。
- 经编/纬编:线圈相互串套。延展性和悬垂性好,弹性网布、土工格栅、医用绷带大量用。
- 非织造(无纺布):不织,靠针刺、水刺、热粘、纺粘、熔喷把纤维缠住或粘住。工艺流程短、成本低、产量大。熔喷纤维直径通常在一到五微米,这是它过滤效率高的根本原因。
- 三维机织/三维编织:厚度方向也有纱线,抗分层能力强,用在航空结构件、复合材料接头这些地方。
问:同样都是碳纤维织物,为什么有的用编织布,有的用单向带?
答:看受力方向和成型工艺。编织布(平纹、斜纹、缎纹)在两个方向上都有纤维,铺覆贴合复杂曲面方便,抗冲击和损伤容限好,适合手糊、真空导入这类工艺。单向布或单向带,纤维全部朝一个方向排,沿纤维方向的刚度和强度利用率最高,做梁、做翼面这类主承力件更划算,但垂直方向靠铺层角度来补。简单说:要形状和抗损伤,选织物;要极致刚度重量比,选单向。
四、碳纤维织物上线,纺织机械的精度就是命
碳纤维织造不是拿普通织机就能干的。碳纤维脆、易起毛、导电,磨损还特别厉害。送经张力控不住,纬斜就跑;钢筘和综丝选材不对,一天能断几百次头。
常见的丝束规格是3K、6K、12K、24K,数字是单束里的纤维根数。3K织出来的布细腻、克重低,做外观件和高端消费品;12K、24K成本低、效率高,工业件上用得多。❗ 注意一个坑:同样标称克重的布,经密、纬密和织造张力不同,实际面密度和力学性能能差百分之十几。签技术协议的时候,把这些指标写死。
 碳纤维斜纹织物预浸料铺层车间工艺
再往下一道,是预浸料和树脂传递模塑(RTM)。织物先跟树脂做成预浸布,按铺层角度一层层叠好,进热压罐或者模压。或者干脆干布铺进模具,合模后注入树脂,这就是RTM、HP-RTM。这里对织物的渗透率要求很高,树脂能不能在几分钟内把几毫米厚的纤维层浸透,直接决定节拍。渗透率又跟织物的编织结构、纤维体积分数强相关。
问:做复合材料结构件,为什么老强调“织物的一致性”?
答:因为复合材料的性能是靠铺层设计算出来的。你算的时候假设每层厚度0.2毫米、纤维体积分数60%,结果来料是0.23毫米、58%,叠十几层下来尺寸就飘了,力学性能也跟着飘。批量生产里,织物面密度、厚度、纬斜、浸润剂含量这几项,必须每批抽检。这不是挑刺,是良率问题。
说实话,这个行业这几年变化挺快。热塑性复合材料起来了,PA6、PEEK这些基体的织物预浸料能回收、成型快,汽车和航空都在试。国产高性能纤维的产能也上来了,对位芳纶、碳纤维的价格不像前些年那么离谱。但工艺know-how这东西,还是得靠一条线一条线地磨。
回到开头那块被雨顶起来的土工布——材料本身没问题,是施工细节没守住。纺织品这个行当,很多时候就是这样,纸面上的指标都好看,真正决定成败的,是搭接宽度、是张力控制、是那百分之几的偏差。✅