高分子材料选型,别只看拉伸强度:一个工厂老油条的车间笔记
先泼盆冷水:数据表不等于车间现实
很多人选高分子材料,第一反应是翻供应商给的物性表。拉伸强度多少,弯曲模量多少,热变形温度多少。看着挺专业,对吧?但车间里出问题,往往不是这些数字不够高,而是你根本没搞清零件在哪种环境里挨揍。
温度、载荷、速度、介质、寿命。这五个词,少问一个,后面就等着赔钱。比如POM,耐磨、刚性不错,做齿轮、轴承套很常见。但它怕强酸,也怕某些润滑脂里的添加剂。有次一个客户做输送线滚轮,用POM,环境里天天喷弱酸性清洗剂。三个月,表面起皮,齿根裂。供应商说材料没问题。对,材料没问题,是你的工况没说全。
再说PA66。韧性好,耐油,耐高温还行。可它吸湿。干燥态和吸湿平衡态,尺寸能差出千分之几。千分之几听起来小,放到精密齿轮上就是噪音、卡死。所以精密件用PA66,得调湿处理,或者干脆换PBT、PPS。
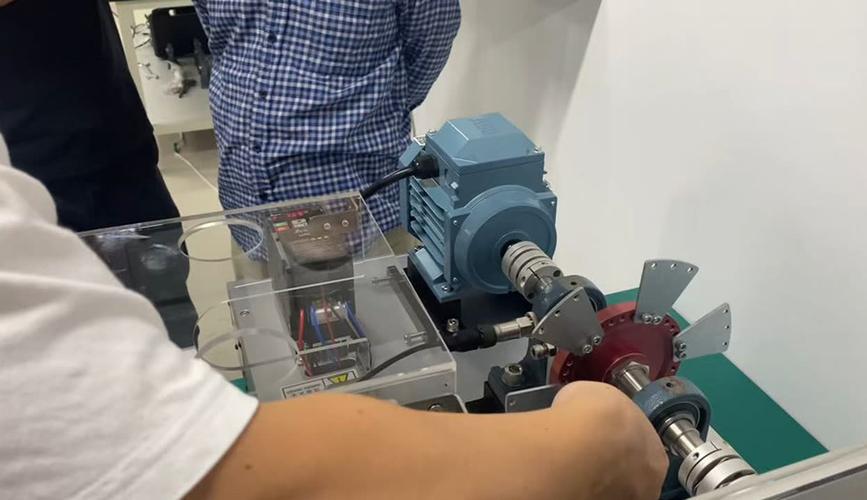
 工业设备耐磨高分子材料齿轮轴承衬套实物图
❗别只盯住短期拉伸强度。长期载荷下,高分子材料会蠕变。温度一高,蠕变更快。一个卡扣,常温下能掰弯,80℃下可能一年就松。你要看的是长期使用温度、耐化学性、疲劳曲线,不是单点数据。
问:高分子材料选型,先看哪个指标?
答:先看长期工作温度和接触介质。温度决定能不能用,介质决定会不会溶胀、开裂、水解。然后再看力学性能。顺序反了,容易白花钱。
加工窗口:高分子材料不是铁,别拿金属思维套
金属加工,公差到了就行。高分子材料不行。它黏弹性、导热差、收缩率变化大。注塑的时候,料温、模温、注射速度、保压曲线,差一点,内部取向和结晶度就不一样。你拿到的零件,可能比数据表上的试样脆得多。
PC,透明、抗冲,但干燥不到位?银纹、气泡、水解降解。POM更娇气,料温高了分解,放出甲醛,车间里那股味一出来,老师傅就知道料烧了。TPU、PA、PET,湿敏材料,不烘干就敢开机,等于往螺杆里加水。
现在不少厂子用模流分析。Moldflow、Moldex3D,跑填充、保压、冷却、翘曲。这是好事。💡但别把云图当圣旨。边界条件不准,材料数据卡是老版本的,浇口位置建错,跑出来的结果就是好看而已。我见过有人拿着填充云图说没问题,实际模具排气槽开错,烧焦黑纹满批。
 高分子材料注塑成型模流分析填充云图
加玻纤的高分子材料更麻烦。玻纤顺着流动方向排,纵向收缩小,横向收缩大。结果就是翘曲。一个平板件,浇口在中间,可能像薯片一样弯。解决方式?调整浇口位置、增加加强筋、换低翘曲牌号,或者用矿物填充。没有万能公式。
问:玻纤增强高分子材料为什么容易翘曲?
答:玻纤取向导致收缩各向异性。流动方向和垂直方向收缩率不同,内应力一释放就弯。浇口设计、填充速度、模具温度都得配合,不是加纤越多越强。
轻量化、耐高温、可回收,先选哪个?
这几年工业圈最热的方向,高分子材料轻量化肯定算一个。汽车、无人机、机器人、电池包,都想拿塑料换金属。PP加长玻纤,PA加碳纤,环氧碳纤预浸料,各有各的地盘。
连接器、充电枪、IGBT模块外壳,要求耐高温、阻燃、CTI高。PPS、PA46、PA6T、PEEK,这些名字听着贵,但真到200℃以上长期工作,便宜材料顶不住。PEEK贵吧?半导体设备里,耐等离子、耐高温、尺寸稳定,它还是香。选材料不能只看单价,得看停机成本。
 新能源汽车电池包高分子材料轻量化结构件图
可回收呢?热塑性高分子材料可以反复熔融,理论上回收容易。热固性环氧、聚氨酯、酚醛,交联以后就难拆。现在化学回收、解聚、裂解,技术在进步,但商业化还有账要算。欧盟那边推循环含量,品牌方开始要回收料比例。❗但别为了环保标签硬上回收料。回收料批次波动大,熔指、颜色、冲击强度都可能变。不做好追溯和共混改性,批量报废更不环保。
生物基也是一样。PA11、PA410、生物基PE,概念好。耐热、耐水解、成本,得一项项对。有些生物基聚酰胺吸湿比PA66还猛。所以,先问性能,再问来源。
采购和质检:别等批量报废才想起来看熔指
 采购和质检:别等批量报废才想起来看熔指
材料进厂,很多小厂只称重、看颜色。这个习惯很危险。同样PA66,不同批次黏度不一样,注塑出来强度差很多。熔体流动速率,MFR,得测。DSC看结晶温度,TGA看填料和热稳定性,FTIR看是不是掺了别的料。不是每批都做全套,但关键项目得抽。
回料比例更要写进协议。有些供应商说加10%,实际加到30%,成本是降了,你的疲劳寿命也降了。尤其是安全件,别赌。
价格波动也烦。PA66原料跟己二胺、己二酸走,PA6跟己内酰胺走,PC跟双酚A和光气走。原油一抖,报价就飞。做年度框架可以,但得留调价机制。别签死价,除非你囤货。
问:怎么快速判断高分子材料批次有没有问题?
答:先测熔指,和标准批次对比。再看外观有无色差、黑点、气泡。有条件做DSC和TGA。如果冲击强度突然掉,可能是回料多了或者干燥没做好。
✅最后说个实在的:选高分子材料,没有最好,只有最合适。别迷信进口牌号,也别贪便宜。把工况摸清,把加工窗口守住,把质检做扎实。剩下的,就是和供应商一起磨。磨着磨着,你就知道哪些坑本来可以不用踩。
我还在车间里见过用ABS做户外结构件的,两年就粉化。也见过用PEEK做普通支架的,性能过剩,钱多烧的。材料这事,说复杂真复杂,说简单也简单——别让零件在你不了解的环境里干活。