清洁生产在机械车间:切削液、废屑和能耗,那些没人告诉你的真相
车间里最烦什么?不是订单催得急,是地上一滩切削液,踩上去黏糊糊的,还滑。老师傅骂骂咧咧拿锯末去吸。这场景,干了二十年工业的谁没见过?清洁生产?很多人第一反应是环保局又来检查了。扯淡。说白了,清洁生产就是帮你省钱的。省液、省电、省废料处理费。对吧?
不过话说回来,机械制造这行,清洁生产真不是摆几个绿色垃圾桶就完事。它得从工艺里抠。从切削液怎么配、怎么循环,到铁屑怎么甩干、怎么分类,再到机床开动那一下的能耗。全是细节。
切削液:车间里最脏的清洁生产战场
切削液这东西,用好了是宝,用废了是祸。很多小厂,一槽液用到发臭,工人皮肤过敏,还硬撑。其实换液成本远低于废液处理成本——现在危废处理一吨多少钱?自己查查。❗集中过滤和油水分离不是大厂专利。一个简单的撇油机,加上纸带过滤,就能让切削液寿命翻倍。
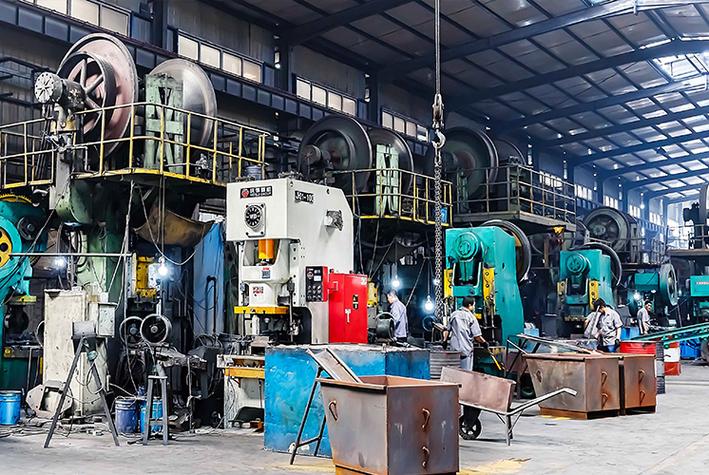
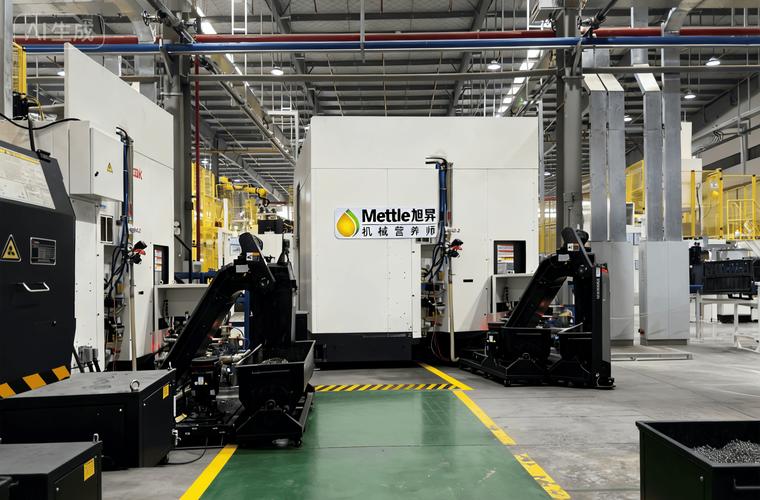 机械加工车间切削液集中过滤系统现场图
还有浓度。拿折光仪测一下,别凭感觉。浓度低了,刀具磨损快,铁屑生锈;浓度高了,泡沫多,冷却差,还浪费。说实话,很多车间连个折光仪都懒得用。💡 建议每周测两次,记录在交接班本上。别小看这个动作。
另外,液槽清理。好多厂一年都不清一次,底部全是油泥和铁屑。那玩意儿滋生细菌,发臭。其实用个移动式过滤小车,边生产边过滤,停机时间也少了。
问:我们厂小,就几台加工中心,搞清洁生产是不是得花大钱?
答:不用。先从管理入手。切削液定期检测浓度、pH值,做好记录。买台几千块的撇油机。铁屑分类堆放,别混着废抹布。这些动作不花大钱,但效果立竿见影。大钱花在废液处理上才叫冤。
废屑和粉尘:别小看那点铁末子
铁屑、铝屑、铸铁粉尘。看着不起眼。但堆积多了,不仅占地方,还有火灾隐患。特别是铝屑,遇水可能反应。铸件打磨的粉尘,吸进肺里可不是闹着玩的。清洁生产在这里就是源头减量。比如,用高压冷却把铁屑冲断,变成短屑,方便排屑机输送。或者,在源头加个集尘罩,别让粉尘满车间飘。
有人觉得废屑卖废品就行。但带油的铁屑和干净铁屑,价格差不少。离心甩干、压块,这些设备一次性投入,但回收价能提上来。而且,切削液回收了还能用。这笔账,算过吗?
 数控机床铁屑离心甩干压块机工作实拍
再说粉尘。干式打磨、抛丸,粉尘收集一定要做好。布袋除尘器要定期换滤袋,别等冒灰了才想起来。有些厂用湿式除尘,水循环处理,也行。但水要定期更换,不然二次污染。
问:干式切削和微量润滑,是不是就能彻底不用切削液了?
答:看情况。铸铁、有些钢件可以干切。但铝合金、钛合金、深孔钻,还是得用液。微量润滑(MQL)是个折中——用极少量润滑油,雾化喷到刀刃。好处是废液几乎为零,铁屑干燥好处理。但MQL对刀具和参数要求高,不是所有机床都能直接改。别盲目跟风。
能源和工艺:省电就是省成本,别装看不见
 能源和工艺:省电就是省成本,别装看不见
机床待机功率多少?实测过吗?很多加工中心待机就吃几度电。下班不关机,一晚上跑掉几十度。清洁生产里有个词叫能源管理。加个智能电表,分项计量。你会发现,空压机、除尘器、冷却泵,这些辅助设备才是电老虎。变频改造、余热回收,听起来高大上,其实有些小改动就能省。
空压机余热回收,冬天能供暖,夏天能预热锅炉水。一套回收装置,一两年回本。还有,车间照明换LED,感应控制。别小看这些。
工艺上,近净成形是个大方向。锻造、铸造直接做到接近最终形状,减少切削余量。余量少了,铁屑少了,切削液消耗也少了。链条反应。再比如,用高速切削替代普通切削,虽然主轴功率高了,但单位时间产出高,分摊下来能耗反而低。当然,刀具寿命要跟上。
还有一点,再制造。旧机床、旧刀具,修复一下再用。不是让你用破烂,是专业再制造。成本比新的低,资源消耗也低。这符合清洁生产理念。
清洁生产审核,到底审什么?
 清洁生产审核,到底审什么?
很多企业一听审核就头大。其实审核就是帮你找问题。从原辅材料、工艺、设备、管理、员工,八个方面查。比如,你用的切削液是不是有毒有害?能不能换成环保型?你的废屑有没有分类?你的水重复利用率多少?审核不是找茬,是帮你省钱。
我见过一个厂,审核后发现压缩空气漏气严重,堵了漏点,一年省了七万电费。就这么简单。所以,别等环保局上门。自己先动起来。❗ 你车间里那滩切削液,该处理了。
最后,清洁生产不是一次性项目。它是个持续改进的循环。今天改一点,明天改一点。工人提个建议,说不定就能省几万块。✅ 记住,省下来的都是纯利润。